
+86- 13205638142

Просмотры: 0 Автор: Редактор сайта Время публикации: 31 июля 2026 г. Происхождение: Сайт


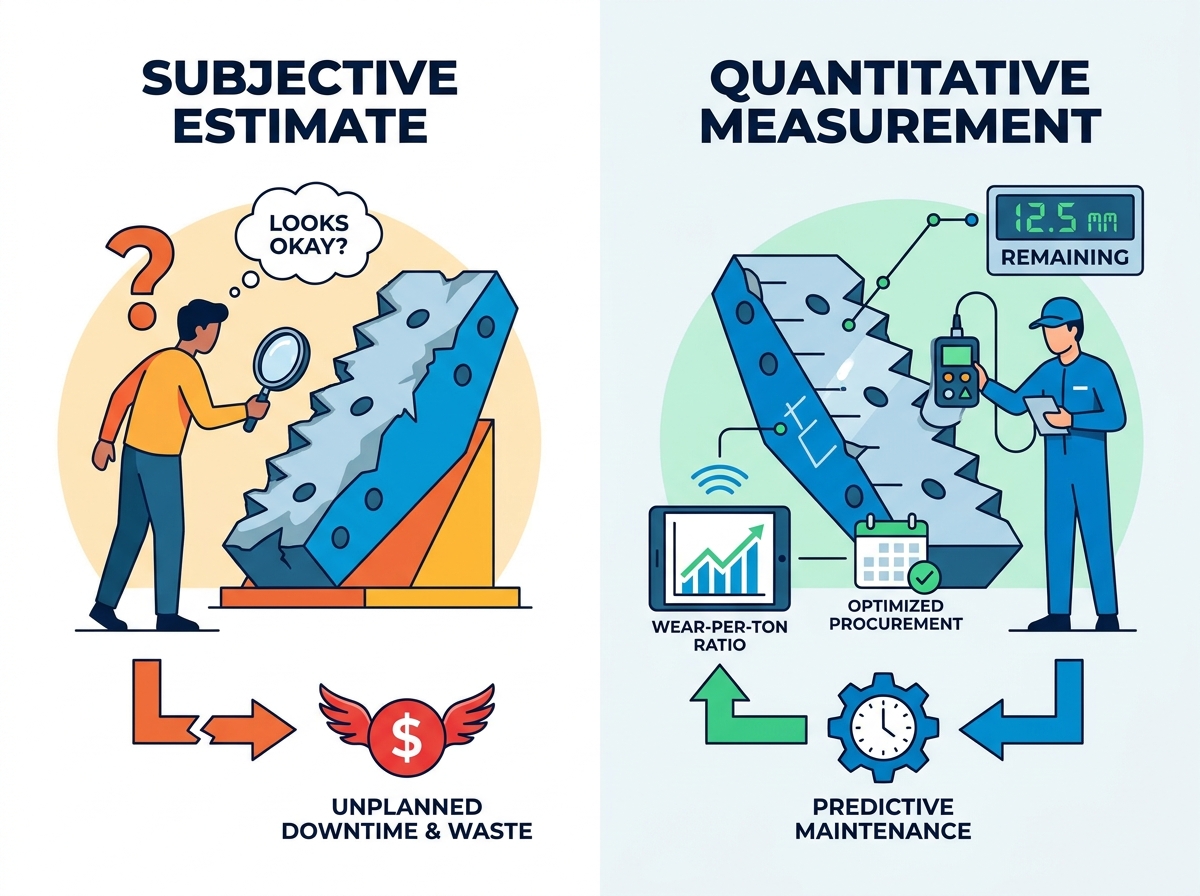
Использование визуальных оценок при техническом обслуживании дробилки приводит либо к катастрофическому выходу оборудования из строя, либо к потере бюджета на преждевременную замену. Операторы часто догадываются, когда компонент может выйти из строя, основываясь исключительно на внешнем виде поверхности. Такой субъективный подход подвергает операции серьезным рискам и ненужным расходам. Проактивная проверка требует поддающихся проверке данных, а не интуиции. Переход от качественного наблюдения к количественному измерению позволяет группам технического обслуживания безопасно оптимизировать производство. Это помогает менеджерам планировать закупки без риска незапланированных простоев. Вы максимизируете полезность компонентов, сохраняя при этом безопасность персонала.
Чтобы принимать обоснованные решения о замене, основанные на данных, операторы должны отслеживать конкретные показатели размеров и производительности во время каждого планового периода технического обслуживания. Вы узнаете, какие именно физические измерения гарантируют надежность оборудования. Мы также рассмотрим, как соотнести эти параметры с эксплуатационными симптомами. Наконец, вы узнаете точные стандарты, необходимые для эффективной проверки конкретных компонентов дробления.
Отслеживайте потери размеров: используйте ультразвуковые толщиномеры и шаблоны профилей для измерения точных потерь материала, а не только внешнего вида поверхности.
Отслеживайте эксплуатационные симптомы: сопоставляйте физические измерения с падением пропускной способности, плохой градацией продукта и повышенным энергопотреблением.
Стандартизируйте проверки щеков: уделяйте особое внимание углу захвата, глубине гофра и износу зацепов пластин щековой дробилки и боковых футеровок.
Согласование с отделом закупок: используйте локализованные темпы износа для прогнозирования сроков замены, принимая во внимание время выполнения заказов, чтобы избежать экстренных затрат на транспортировку.
Субъективные визуальные проверки не выявили неравномерного износа. Человеческие глаза не могут надежно обнаружить основную структурную усталость. Многие операторы просто смотрят на лайнер и угадывают оставшийся срок его службы. Такая практика может привести к серьезному повреждению рамы дробилки. Когда гильзы истончаются неравномерно, напряжение передается непосредственно на исходную машину. Ремонт рамы обходится в геометрической прогрессии дороже, чем плановая замена вкладышей. Визуальные проверки также игнорируют локальные выбоины. Деталь может выглядеть в целом хорошо, но содержать слабые места, готовые сломаться. Опора на интуицию в конечном итоге гарантирует срыв в середине смены.
Успешный протокол проверки дает точное соотношение «износ на тонну». Этот показатель рассчитывается путем сравнения физических потерь материала с переработанным тоннажем. Эти данные позволяют с высокой точностью прогнозировать жизненный цикл. Вы можете предсказать точную неделю, когда компонент потребует замены. Это также оптимизирует управление запасами. Менеджеры перестают заказывать детали слишком рано или слишком поздно. Операция опирается на достоверные данные, а не на догадки оператора. Вы превращаете техническое обслуживание из реактивной паники в контролируемый запланированный процесс.
Обратите внимание на резкую разницу между запланированным простоем и аварийными сбоями. Плановое техническое обслуживание проводится во время плановых простоев. Вы не теряете активное производственное время. И наоборот, сбой в середине смены немедленно останавливает всю установку. Вы теряете тысячи долларов дохода каждый час. Операторы также тратят капитал, заменяя детали слишком рано. Вытаскивание лайнера, срок службы которого составляет двадцать процентов, приводит к прямой трате денег. Проверки на основе данных предотвращают оба сценария. Вы извлекаете максимальную выгоду из каждого компонента, избегая при этом катастрофических потерь доходов.
Необходимо точно измерить самые низкие точки профиля износа. Для этой задачи используйте ультразвуковые толщиномеры или сверхмощные штангенциркули. Эти инструменты определяют оставшуюся структурную целостность основного металла. Снимите показания в нескольких зонах, чтобы найти самые тонкие участки. Запишите эти измерения в стандартизированный журнал. Сравнение текущей толщины с исходными спецификациями позволяет определить истинную скорость износа. Не измеряйте только пики. Впадины определяют фактический структурный предел компонента.
Отслеживайте искривление камеры дробления с течением времени. Поток материала постоянно изменяет геометрию полости. Чашеобразный или искривленный профиль серьезно влияет на угол захвата. Это резко снижает эффективность дробления. Для проверки формы полости можно использовать шаблоны пользовательских профилей. Во время проверки приложите шаблон к поверхности вкладыша. Зазоры между шаблоном и вкладышем показывают, где именно истирание материала происходит быстрее всего. Поддержание оптимальной формы полости обеспечивает постоянную производительность.
Немедленно определите зоны высокого напряжения внутри камеры. Тщательно измерьте глубину любых локализованных выбоин. Глубокие выбоины указывают на высокоабразивный исходный материал или неправильную практику подачи. Вы должны оценить эти конкретные слабые места. Они часто определяют сроки отказа всей детали. Данные о локализованном износе помогут вам принять более обоснованные решения о покупке в будущем. Он сообщает вам, необходимы ли различные составы сплавов. Для следующего цикла замены вам могут потребоваться более толстые профили вкладышей.
Тщательно осмотрите материал основы. Проверьте все посадочные поверхности за вкладышами. Зазоры или движение здесь указывают на нарушение посадки. Плохая установка ускоряет износ. Это приводит к тому, что деталь изгибается и ударяется о раму дробилки во время работы. Измерьте любую деформацию основного металла. Убедитесь, что во время установки вы правильно нанесли свежую подложку. Твердые сопрягаемые поверхности надежно передают дробящую силу на корпус машины. Ослабленные детали преждевременно выходят из строя.
Перед снятием показаний тщательно очистите измерительную поверхность проволочной щеткой.
При использовании ультразвуковых толщиномеров нанесите необходимое количество контактного геля.
Снимите три различных показания на каждой контрольной точке и запишите среднее значение.
Отметьте зоны измерения с помощью промышленных красок для обеспечения единообразия в будущем.
Сравните текущие показания непосредственно с зарегистрированными данными за предыдущую неделю.
Измерьте разницу высот между выступами и впадинами челюстных пластин. Глубокие гофры обеспечивают необходимый рычаг для эффективного разрушения камня. Сплющенные гофры значительно уменьшают силу захвата. Когда зубья изнашиваются, дробилка с трудом захватывает поступающий материал. Это условие увеличивает выход слябовой продукции. Это также заставляет породу тереться о пластины вместо того, чтобы полностью разрушаться. Вы должны отслеживать это снижение глубины еженедельно. Запланируйте замену до того, как пластина потеряет способность захватывать корм.
Измерьте толщину на крайних концах неподвижных и подвижных губок. Нижняя треть, известная как палец ноги, обычно испытывает наибольшее изнашивание. Плотность породы увеличивается в нижней части камеры. Здесь сокрушительные силы достигают своего максимального предела. Эта зона высокого напряжения почти всегда диктует график замены. Вы должны тщательно следить за толщиной пальцев ног, чтобы предотвратить обнажение опорной пластины. Альтернативно, износ верхней пятки указывает на плохое распределение корма. Запись обеих областей дает полную картину динамики камеры.
Вы должны проверить Плиты щековой дробилки и боковые вкладыши для постоянного неравномерного бокового износа. Боковые вкладыши защищают щеки основной рамы от абразивных камней. Изношенные боковые футеровки могут привести к полному выходу материала в обход камеры дробления. Небольшие камни проскальзывают за основными плитами. Этот некачественный материал серьезно повреждает щеки основного корпуса. Измерьте толщину боковых вкладышей вдоль центральной зоны дробления. Немедленно замените их, если обнаружите сильные выбоины или желобки по краям.
Рассчитайте текущий угол захвата во время каждого отключения. Угол захвата определяет, насколько хорошо челюсти захватывают поступающие камни. По мере износа пластин челюстей этот критический угол естественным образом увеличивается. Чрезмерный угол приводит к кипению материала или его скольжению вверх. Камень подпрыгивает, а не падает вниз. Этот эффект кипения снижает производительность и тратит огромное количество энергии. Используйте цифровой транспортир, чтобы проверить угол между неподвижными и подвижными браншами. Соблюдайте угол в пределах допуска, указанного производителем.
Оцените, как часто операторам приходится корректировать CSS, чтобы поддерживать размер продукта. CSS определяет окончательные выходные размеры вашего агрегата. По мере износа вкладышей разрыв в CSS естественным образом увеличивается. Быстрая регулировка указывает на ускоренную деградацию изнашиваемых деталей. Если вам приходится регулировать настройку ежедневно, вкладыши быстро выходят из строя. Тщательно отслеживайте эти журналы корректировок. Коррелируйте частоту изменений CSS непосредственно с вашими физическими измерениями толщины. Эта корреляция подтверждает ваши расчеты износа на тонну.
Отслеживайте базовую потребляемую мощность двигателя дробилки. Изношенным деталям требуется значительно больше энергии для дробления того же объема породы. Это происходит из-за потери оптимальной геометрии камеры. Сплющенный профиль износа теряет механические преимущества. Двигатель работает сильнее, проталкивая камни через поврежденную полость. Постоянно контролируйте измеритель мощности во время смены. Скачки энергопотребления часто предшествуют выходу из строя физических компонентов. Высокая потребляемая мощность в сочетании с низкой производительностью подтверждает чрезмерный износ футеровки.
Регулярно анализируйте совокупный результат. Отберите пробы с разгрузочной ленты для ситового анализа. Увеличение размера материала напрямую указывает на ухудшение профиля износа. Аналогичным образом, чрезмерная фракция указывает на то, что порода скорее измельчается, чем разрушается. Оба сценария ухудшают качество продукции. Используйте данные о градации в качестве системы раннего предупреждения. Если объемы выпускаемой продукции выходят за пределы целевого диапазона, запланируйте немедленный физический осмотр камеры дробления.
Операционный симптом |
Вероятная физическая причина |
Требуемые действия по проверке |
|---|---|---|
Повышенная потребляемая сила тока |
Сплющенные гофры или чашеобразный профиль |
Измерьте высоту зуба и кривизну камеры. |
Частые корректировки CSS |
Быстрый износ подвижной челюсти |
Измерьте оставшуюся толщину в нижней трети |
Кипение/скольжение материала |
Чрезмерный угол контакта из-за износа основного металла. |
Рассчитайте угол захвата с помощью цифрового транспортира. |
Негабаритный слоеный продукт |
Потеря силы захвата в полости |
Проверьте глубину гофра на всех пластинах. |
Установите фиксированные точки измерения на всех компонентах. Используйте узоры сетки или определенные метки отливки в качестве опорных узлов. Это обеспечивает согласованность действий разных инспекторов и смен. Если один техник измеряет верхний край, а другой — центр, данные становятся бесполезными. Создайте визуальную карту лайнеров. Раздайте эту карту всему обслуживающему персоналу. Стандартизированные точки гарантируют, что вы сможете сравнивать идентичные зоны с течением времени. Точные исторические данные полностью зависят от этой физической последовательности.
Прежде чем войти в машину, убедитесь, что цифровые инструменты работают точно. Ультразвуковые датчики требуют специальной калибровки для различных металлов. Вы должны откалибровать их для конкретных проверяемых сплавов с марганцем или высоким содержанием хрома. Звуковые волны распространяются по-разному через обычную сталь, чем через упрочненный марганец. 3D-сканерам также требуются чистые линзы и обновленное программное обеспечение. Ежедневно проверяйте все измерительное оборудование на известном эталонном образце. Некалиброванные инструменты дают ложные показания. Ложные показания приводят к катастрофическим оперативным решениям.
Обеспечьте соблюдение строгих процедур блокировки/маркировки без исключения. Никогда не позволяйте персоналу приближаться к камере дробления, пока не отключите все источники питания. Внедряйте строгие протоколы ограниченного пространства. Полость дробления представляет чрезвычайную опасность из-за падения камней и перемещения тяжелой стали. Перед началом осмотра тщательно удалите весь закупоривающий материал над губками. Всегда носите соответствующие средства индивидуальной защиты. Ни один показатель измерения не стоит того, чтобы ставить под угрозу безопасность человека. Задокументируйте все шаги по соблюдению безопасности перед подписанием разрешения на проверку.
Не удалось очистить зоны измерения от грязи и набившейся пыли.
Угадывание исходной толщины вместо обращения к руководству OEM.
Игнорирование боковых облицовок и сосредоточение внимания исключительно на основных дробящих пластинах.
Выполнение измерений без полной очистки загрузочного бункера.
Разделите измеренную потерю в миллиметрах на тоннаж безопасно переработанной продукции. Эта формула предсказывает точную дату, когда деталь достигнет минимальной безопасной толщины. Например, если плита теряет два миллиметра на десять тысяч тонн, вы устанавливаете твердую основу. Точно отслеживайте ежедневную продуктивность растений. Умножьте ожидаемый ежедневный тоннаж на установленную скорость износа. Теперь у вас есть математический график отказа детали. Этот расчет исключает все эмоции и догадки из планирования технического обслуживания.
Сопоставьте предполагаемую дату отказа с текущими сроками выполнения заказов в цепочке поставок. Запускайте закупки, когда оставшийся срок службы соответствует ожидаемому сроку поставки плюс пятнадцатипроцентный резерв безопасности. Глобальные цепочки поставок постоянно колеблются. Ожидание, пока доля достигнет десяти процентов жизни, влечет за собой катастрофу. Если доставка занимает четыре недели, вы должны сделать заказ, когда у вас останется металл, пригодный к использованию, на шесть недель. Эта стратегия полностью исключает расходы на экстренные перевозки. Это гарантирует непрерывную работу без стрессовых логистических проблем.
Используйте показатели проверки для оценки будущих стратегий работы с компонентами. Если данные постоянно показывают быстрый и неравномерный износ, изучите альтернативные варианты. Стандартные детали могут не соответствовать абразивности вашей породы. Используйте данные о размерах, чтобы оценить, стоит ли переходить на послепродажное обслуживание с индивидуальным профилем. Изнашиваемые детали дробилки . Прочные профили или модифицированные сплавы могут удвоить срок службы. Цифры говорят правдивую историю. Пусть физические данные оправдывают инвестиции в модернизацию металлургической отрасли более высокого уровня.
Эффективные проверки требуют точного измерения толщины, точного профилирования геометрии полости и корреляции физического износа с производственными показателями. Вы не можете оптимизировать современную дробильную установку, используя визуальные догадки. Стандартизируя протоколы измерений, вы защищаете корпус вашего оборудования от катастрофических нагрузок. Вы также защитите свой эксплуатационный бюджет от преждевременных затрат на замену.
Следующие шаги, ориентированные на действия:
Внедрите стандартизированный журнал измерений для немедленного отключения при следующем техническом обслуживании.
Приобретите надежные ультразвуковые толщиномеры и обучите свою команду калибровке.
Используйте собранные данные для проверки производительности и долговечности ваших текущих поставщиков изнашиваемых деталей.
Рассчитайте точный коэффициент износа на тонну, чтобы оптимизировать следующий цикл закупок.
Ответ: Первоначальные базовые измерения на новых деталях следует проводить еженедельно, чтобы определить скорость износа, а затем переходить к раз в две недели или ежемесячно в зависимости от рассчитанного износа на тонну жизненного цикла.
Ответ: Хотя это зависит от конкретной модели дробилки и сплава, пластины обычно заменяются, когда износ достигает 60–70 % от первоначальной высоты зуба или когда опорная пластина приближается к конструктивному минимуму, указанному производителем.
А: Да. 3D-лазерное сканирование обеспечивает высокоточное и целостное представление профиля износа и геометрии полости, исключая человеческие ошибки при ручном измерении показаний штангенциркуля или манометра.
О: Неравномерный износ может изменить оптимальный угол захвата и форму полости, заставляя двигатель работать сильнее, чтобы раздавить скользящий или неправильно захваченный материал, даже если детали сохраняют общую толщину.
