

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site


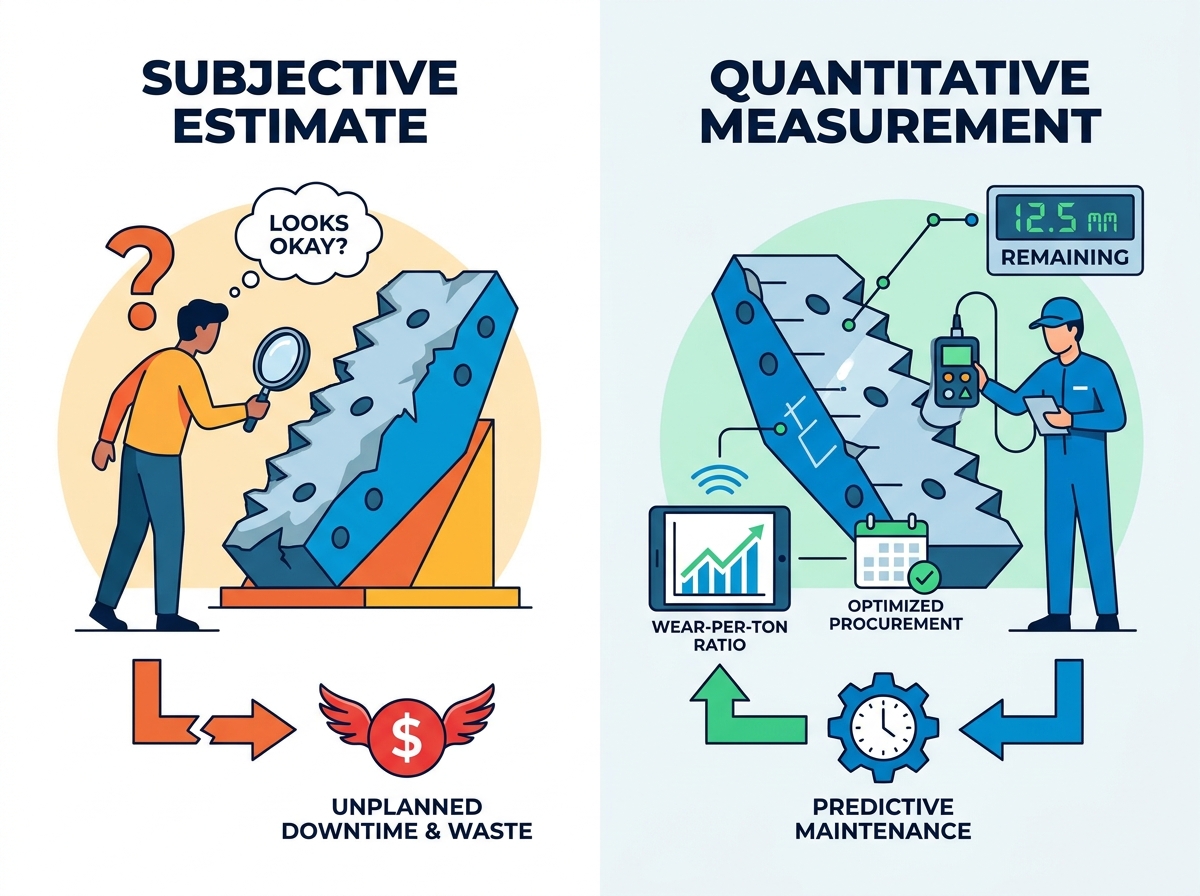
S'appuyer sur des estimations visuelles pour la maintenance des concasseurs entraîne soit une panne catastrophique de l'équipement, soit un gaspillage de budget pour des remplacements prématurés. Les opérateurs devinent souvent quand un composant pourrait tomber en panne uniquement en se basant sur l’apparence de la surface. Cette approche subjective expose les opérations à des risques graves et à des dépenses inutiles. Une inspection proactive nécessite des données vérifiables plutôt que de l’intuition. Passer de l’observation qualitative à la mesure quantitative permet aux équipes de maintenance d’optimiser la production en toute sécurité. Il aide les responsables à planifier les achats sans risquer de temps d'arrêt imprévus. Vous maximisez l’utilité des composants tout en assurant la sécurité du personnel.
Pour prendre des décisions de remplacement éclairées et fondées sur des données, les opérateurs doivent suivre des mesures dimensionnelles et de performances spécifiques pendant chaque fenêtre de maintenance planifiée. Vous découvrirez exactement quelles mesures physiques garantissent la fiabilité des équipements. Nous explorerons également comment corréler ces dimensions avec les symptômes opérationnels. Enfin, vous apprendrez les normes exactes nécessaires pour inspecter efficacement des composants de concassage spécifiques.
Suivez la perte dimensionnelle : utilisez des jauges d'épaisseur à ultrasons et des modèles de profil pour mesurer exactement la perte de matériau, et pas seulement l'apparence de la surface.
Surveillez les symptômes opérationnels : corrélez les mesures physiques avec une baisse de débit, une mauvaise gradation des produits et une consommation d'énergie accrue.
Standardisez les inspections des mâchoires : accordez une attention particulière à l'angle de pincement, à la profondeur des ondulations et à l'usure des pinces des plaques et des revêtements latéraux du concasseur à mâchoires.
S'aligner sur les achats : utilisez des taux d'usure localisés pour prévoir les délais de remplacement, en tenant compte des délais de livraison afin d'éviter les coûts de transport d'urgence.
Les contrôles visuels subjectifs ne parviennent pas à identifier des modèles d’usure inégaux. L’œil humain ne peut pas détecter de manière fiable la fatigue structurelle sous-jacente. De nombreux opérateurs se contentent d’observer un paquebot et de deviner sa durée de vie restante. Cette pratique risque de causer de graves dommages au châssis du concasseur. Lorsque les doublures s’éclaircissent de manière inégale, la contrainte est transférée directement à la machine mère. Les réparations du cadre coûtent exponentiellement plus que les remplacements programmés des revêtements. Les inspections visuelles ignorent également les entailles localisées. Une pièce peut paraître globalement en bon état mais contenir des points faibles prêts à se briser. S'appuyer sur l'intuition garantit finalement une panne en cours de quart de travail.
Un protocole d'inspection réussi donne un rapport précis « usure par tonne ». Vous calculez cette mesure en comparant la perte de matière physique au tonnage traité. Ces données permettent une prévision très précise du cycle de vie. Vous pouvez prédire la semaine exacte pendant laquelle un composant devra être remplacé. Il optimise également la gestion des stocks. Les managers arrêtent de commander des pièces trop tôt ou trop tard. L’opération repose sur des données concrètes plutôt que sur des conjectures de l’opérateur. Vous transformez la maintenance d'une panique réactive en un processus contrôlé et planifié.
Considérez la différence marquée entre les temps d’arrêt programmés et les pannes d’urgence. La maintenance programmée a lieu pendant les pannes planifiées. Vous ne perdez aucune heure de production active. À l’inverse, une panne en cours de quart de travail arrête immédiatement l’ensemble de l’usine. Vous perdez des milliers de dollars de revenus chaque heure. Les opérateurs gaspillent également du capital en remplaçant des pièces trop tôt. Tirer une doublure contenant vingt pour cent de sa durée de vie utile gaspille directement de l’argent. Les inspections basées sur les données empêchent les deux scénarios. Vous extrayez une valeur maximale de chaque composant tout en évitant des pertes de revenus catastrophiques.
Vous devez mesurer avec précision les points les plus bas du profil d’usure. Utilisez des jauges d'épaisseur à ultrasons ou des pieds à coulisse robustes pour cette tâche. Ces outils déterminent l’intégrité structurelle restante du métal de base. Effectuez des lectures sur plusieurs zones pour trouver les sections les plus fines. Enregistrez ces mesures dans un journal standardisé. La comparaison de l'épaisseur actuelle avec les spécifications d'origine révèle le véritable taux d'usure. Ne mesurez pas uniquement les pics. Les vallées dictent la limite structurelle réelle du composant.
Suivez la courbure de la chambre de concassage au fil du temps. Le flux de matériaux modifie constamment la géométrie de la cavité. Un profil en forme de coupe ou déformé a un impact important sur l'angle de pincement. Cela réduit considérablement l’efficacité du broyage. Vous pouvez utiliser des modèles de profil personnalisés pour vérifier la forme de la cavité. Placez le gabarit contre la surface du revêtement lors des inspections. Les espaces entre le gabarit et le revêtement révèlent exactement où l'attrition du matériau se produit le plus rapidement. Le maintien d’une forme optimale de la cavité garantit un débit constant.
Identifiez immédiatement les zones à forte contrainte à l’intérieur de la chambre. Mesurez soigneusement la profondeur de toutes les rainures localisées. Des rainures profondes indiquent un matériau d'alimentation très abrasif ou des pratiques d'alimentation inappropriées. Vous devez évaluer ces points faibles spécifiques. Ils dictent souvent le calendrier de défaillance de la pièce entière. Les données sur l'usure localisée vous aident à prendre de meilleures décisions d'achat futures. Il vous indique si différentes compositions d'alliage sont nécessaires. Vous pourriez avoir besoin de profils de revêtement plus épais pour le prochain cycle de remplacement.
Inspectez soigneusement le matériau de support. Vérifiez toutes les surfaces d'assise derrière les doublures. Les espaces ou les mouvements indiquent ici un ajustement compromis. Un mauvais ajustement accélère l’usure rapidement. Cela amène la pièce à fléchir et à heurter le châssis du concasseur pendant le fonctionnement. Mesurez toute déformation sur le métal de base. Assurez-vous d’appliquer correctement le nouveau composé de support pendant l’installation. Les surfaces de contact solides transfèrent les forces d'écrasement en toute sécurité dans le châssis de la machine. Les pièces détachées se brisent prématurément.
Nettoyez soigneusement la surface de mesure à l'aide d'une brosse métallique avant de prendre des mesures.
Appliquer un gel couplant adéquat lors de l'utilisation de jauges d'épaisseur à ultrasons.
Prenez trois lectures distinctes à chaque point de contrôle et enregistrez la moyenne.
Marquez les zones de mesure à l’aide de stylos à peinture industriels pour une cohérence future.
Comparez les lectures actuelles directement avec les données enregistrées de la semaine précédente.
Mesurez la différence de hauteur entre les sommets et les vallées des plaques de mâchoire. Les ondulations profondes fournissent l’effet de levier nécessaire pour briser efficacement la roche. Les ondulations aplaties réduisent considérablement cette force de préhension. Lorsque les dents s’usent, le concasseur a du mal à saisir le matériau entrant. Cette condition augmente la production de produits en plaques. Cela force également la roche à se frotter contre les plaques au lieu de se fracturer proprement. Vous devez suivre cette dégradation de la profondeur chaque semaine. Planifiez un remplacement avant que la plaque ne perde sa capacité à saisir l'aliment.
Mesurez l'épaisseur aux extrémités des mâchoires fixes et mobiles. Le tiers inférieur, appelé orteil, connaît généralement l’attrition la plus élevée. La densité des roches augmente au fond de la chambre. Les forces d’écrasement atteignent ici leur limite maximale. Cette zone de forte contrainte dicte presque toujours le calendrier de remplacement. Vous devez surveiller attentivement l’épaisseur des orteils pour éviter l’exposition de la plaque de base. Alternativement, l’usure du talon supérieur indique une mauvaise répartition de l’alimentation. L'enregistrement des deux zones vous donne une image complète de la dynamique de la chambre.
Vous devez vérifier Plaques de broyeur à mâchoires et doublures latérales pour une usure latérale inégale en permanence. Les doublures latérales protègent les joues du cadre principal des roches abrasives. Des revêtements latéraux usés peuvent permettre au matériau de contourner entièrement la chambre de concassage. De petits rochers se glissent derrière les plaques principales. Ce matériau malveillant endommage gravement les joues du châssis principal. Mesurez l’épaisseur des doublures latérales le long de la zone centrale d’écrasement. Remplacez-les immédiatement si vous détectez des rainures ou des rainures importantes le long des bords.
Calculez l’angle de pincement actuel à chaque arrêt. L'angle de pincement détermine la capacité des mâchoires à saisir les roches entrantes. À mesure que les mâchoires s’usent, cet angle crucial augmente naturellement. Un angle excessif fait bouillir ou glisser le matériau vers le haut. La roche rebondit plutôt que de s'écraser vers le bas. Cet effet d’ébullition détruit le débit et gaspille une immense énergie. Utilisez un rapporteur numérique pour vérifier l'angle entre les mâchoires fixes et mobiles. Gardez l'angle dans la tolérance spécifiée par le fabricant.
Mesurez la fréquence à laquelle les opérateurs doivent ajuster le CSS pour maintenir la taille du produit. Le CSS détermine les dimensions de sortie finales de votre agrégat. À mesure que les doublures s’usent, l’écart CSS se creuse naturellement. Des ajustements rapides indiquent une dégradation accélérée des pièces d’usure. Si vous devez ajuster le réglage quotidiennement, les doublures se détériorent rapidement. Suivez méticuleusement ces journaux d’ajustement. Corrélez la fréquence des changements CSS directement à vos mesures d’épaisseur physique. Cette corrélation confirme vos calculs d'usure par tonne.
Suivez la consommation d'ampérage de base du moteur du concasseur. Les pièces usées nécessitent beaucoup plus d’énergie pour écraser le même volume de roche. Cela se produit en raison de la perte de la géométrie optimale de la chambre. Un profil d'usure aplati perd son avantage mécanique. Le moteur travaille plus fort pour forcer les roches à travers une cavité compromise. Surveillez constamment le wattmètre pendant les quarts de travail. Les pics de consommation d’énergie précèdent souvent la défaillance des composants physiques. Une consommation électrique élevée combinée à un faible débit confirme une usure extrême du revêtement.
Analysez régulièrement l’agrégat de production. Prélever des échantillons sur la bande de décharge pour analyse par tamisage. Une augmentation du nombre de matériaux surdimensionnés indique directement un profil d'usure compromis. De même, des fines excessives indiquent que la roche est en train de broyer plutôt que de se briser. Les deux scénarios ruinent la qualité du produit. Utilisez les données de gradation comme système d’alerte précoce. Lorsque les tailles de sortie s'écartent de la plage cible, planifiez une inspection physique immédiate de la chambre de concassage.
Symptôme opérationnel |
Cause physique probable |
Action d'inspection requise |
|---|---|---|
Augmentation de la consommation d'ampérage |
Ondulations aplaties ou profil en coupe |
Mesurer la hauteur des dents et la courbure de la chambre |
Ajustements CSS fréquents |
Usure rapide des orteils sur la mâchoire mobile |
Mesurer l'épaisseur restante au tiers inférieur |
Matériau en ébullition/glissement |
Angle de pincement excessif dû à l'usure du métal de base |
Calculer l'angle de pincement à l'aide d'un rapporteur numérique |
Produit feuilleté surdimensionné |
Perte de force de préhension dans la cavité |
Vérifiez la profondeur d'ondulation sur toutes les plaques |
Établir des points de mesure fixes sur tous les composants. Utilisez des motifs de grille ou des repères de coulée spécifiques comme nœuds de référence. Cela garantit la cohérence entre les différents inspecteurs et équipes. Si un technicien mesure le bord supérieur et un autre le centre, les données deviennent inutiles. Créez une carte visuelle des doublures. Distribuez cette carte à tout le personnel de maintenance. Des points standardisés garantissent que vous comparez des zones identiques dans le temps. Des données historiques précises reposent entièrement sur cette cohérence physique.
Assurez-vous que les outils numériques fonctionnent avec précision avant d’entrer dans la machine. Les jauges à ultrasons nécessitent un étalonnage spécifique pour différents métaux. Vous devez les calibrer pour les alliages spécifiques de manganèse ou à haute teneur en chrome inspectés. Les ondes sonores se propagent différemment à travers l’acier standard et à travers le manganèse écroui. Les scanners 3D nécessitent également des lentilles propres et un logiciel mis à jour. Testez quotidiennement tous les équipements de mesure sur un bloc de référence connu. Les outils non calibrés produisent de fausses lectures. De fausses lectures conduisent à des décisions opérationnelles catastrophiques.
Appliquez des procédures strictes de verrouillage/étiquetage sans exception. Ne laissez jamais le personnel s'approcher de la chambre de concassage avant d'isoler toutes les sources d'alimentation. Mettre en œuvre des protocoles rigoureux en matière d’espaces confinés. La cavité de concassage présente des risques extrêmes liés aux chutes de pierres et au déplacement d'acier lourd. Retirez en toute sécurité tout matériau de pontage au-dessus des mâchoires avant le début de l’inspection. Portez toujours un équipement de protection individuelle approprié. Aucune mesure ne vaut la peine de compromettre la sécurité humaine. Documentez toutes les étapes de conformité en matière de sécurité avant de signer le permis d’inspection.
Ne pas nettoyer la boue et la poussière des zones de mesure.
Deviner l'épaisseur d'origine au lieu de faire référence au manuel OEM.
Ignorer les doublures latérales et se concentrer uniquement sur les plaques de concassage principales.
Prendre des mesures sans vider complètement la trémie d'alimentation.
Divisez la perte millimétrique mesurée par le tonnage traité en toute sécurité. Cette formule prédit la date exacte à laquelle la pièce atteindra son épaisseur minimale de sécurité. Par exemple, si une plaque perd deux millimètres pour dix mille tonnes, vous établissez une base de référence ferme. Suivez avec précision la production quotidienne des plantes. Multipliez le tonnage journalier attendu par le taux d'usure établi. Vous disposez désormais d’une chronologie mathématique des défaillances d’une pièce. Ce calcul supprime toute émotion et toute conjecture liées à la planification de la maintenance.
Croisez la date de défaillance prévue avec les délais actuels de la chaîne d’approvisionnement. Déclenchez l’approvisionnement lorsque la durée de vie restante correspond au délai de livraison prévu plus une marge de sécurité de quinze pour cent. Les chaînes d’approvisionnement mondiales fluctuent constamment. En attendant que la pièce atteigne dix pour cent de catastrophe, les tribunaux de la vie. Si la livraison prend quatre semaines, vous devez commander lorsqu’il vous reste six semaines de métal utilisable. Cette stratégie élimine complètement les coûts de transport d’urgence. Il garantit un fonctionnement continu sans difficultés logistiques stressantes.
Utilisez vos mesures d’inspection pour évaluer les futures stratégies de composants. Si les données montrent constamment une usure rapide et inégale, étudiez des options alternatives. Les pièces standard peuvent ne pas convenir à l'abrasivité spécifique de votre roche. Utilisez les données dimensionnelles pour évaluer s'il convient de passer au marché secondaire à profil personnalisé. Pièces d'usure du concasseur . Les profils robustes ou les alliages modifiés peuvent doubler votre durée de vie. Les chiffres racontent la vraie histoire. Laissez les données physiques justifier l’investissement dans des améliorations métallurgiques de niveau supérieur.
Des inspections efficaces nécessitent de mesurer l'épaisseur avec précision, de profiler avec précision la géométrie de la cavité et de corréler l'usure physique avec les paramètres de production. Vous ne pouvez pas optimiser une installation de concassage moderne à l’aide de suppositions visuelles. En standardisant vos protocoles de mesure, vous protégez le châssis de votre équipement des contraintes catastrophiques. Vous protégez également votre budget opérationnel des coûts de remplacement prématurés.
Prochaines étapes orientées vers l’action :
Mettez immédiatement en œuvre un journal de mesure standardisé pour votre prochain arrêt de maintenance.
Achetez des jauges d'épaisseur à ultrasons fiables et formez votre équipe à l'étalonnage.
Utilisez les données collectées pour auditer vos fournisseurs actuels de pièces d’usure en termes de performances et de longévité.
Calculez votre taux d'usure exact par tonne pour optimiser votre prochain cycle d'approvisionnement.
R : Les mesures de référence initiales doivent être prises chaque semaine sur les nouvelles pièces afin d'établir un taux d'usure, passant à une fréquence bihebdomadaire ou mensuelle en fonction du cycle de vie calculé de l'usure par tonne.
R : Bien que cela dépende du modèle et de l'alliage spécifiques du concasseur, les plaques sont généralement remplacées lorsque l'usure atteint 60 à 70 % de la hauteur de dent d'origine, ou lorsque la plaque de base s'approche des minimums structurels définis par le fabricant.
R : Oui. Le balayage laser 3D fournit une vue holistique très précise du profil d'usure et de la géométrie de la cavité, éliminant ainsi les erreurs humaines dans les lectures manuelles du pied à coulisse ou de la jauge.
R : Une usure inégale peut modifier l'angle de pincement optimal et la forme de la cavité, obligeant le moteur à travailler plus fort pour écraser le matériau qui glisse ou est mal saisi, même si les pièces conservent leur épaisseur globale.
