

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio


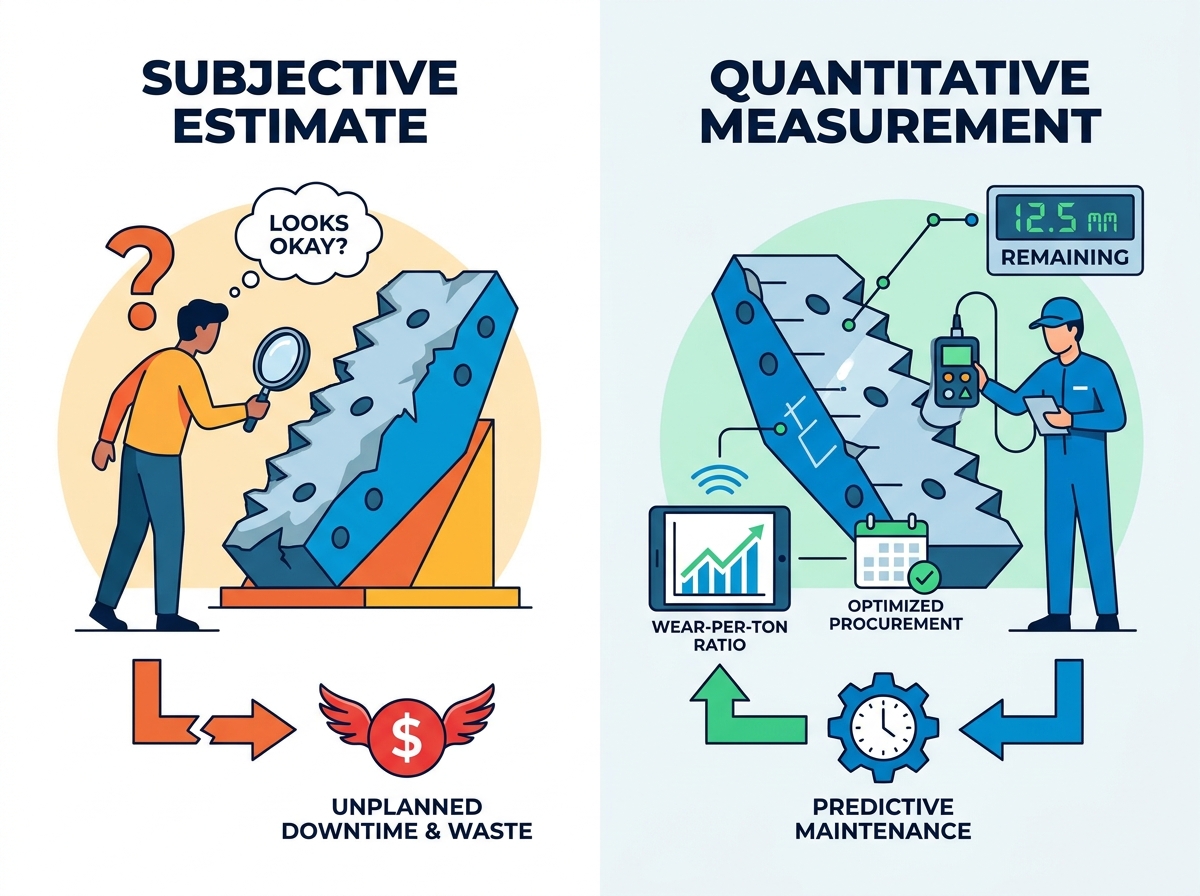
Depender de estimaciones visuales para el mantenimiento de la trituradora genera fallas catastróficas en el equipo o un desperdicio de presupuesto en reemplazos prematuros. Los operadores a menudo adivinan cuándo podría fallar un componente basándose únicamente en la apariencia de la superficie. Este enfoque subjetivo expone las operaciones a graves riesgos y gastos innecesarios. Una inspección proactiva requiere datos verificables en lugar de intuición. Pasar de la observación cualitativa a la medición cuantitativa permite a los equipos de mantenimiento optimizar la producción de forma segura. Ayuda a los gerentes a planificar las adquisiciones sin correr el riesgo de sufrir tiempos de inactividad no planificados. Maximiza la utilidad de los componentes mientras mantiene al personal seguro.
Para tomar decisiones de reemplazo informadas y respaldadas por datos, los operadores deben realizar un seguimiento de métricas dimensionales y de rendimiento específicas durante cada período de mantenimiento programado. Descubrirá exactamente qué medidas físicas garantizan la fiabilidad del equipo. También exploraremos cómo correlacionar estas dimensiones con los síntomas operativos. Finalmente, aprenderá los estándares exactos necesarios para inspeccionar componentes específicos de trituración de manera efectiva.
Realice un seguimiento de la pérdida dimensional: utilice medidores de espesor ultrasónicos y plantillas de perfil para medir la pérdida exacta de material, no solo la apariencia de la superficie.
Supervise los síntomas operativos: correlacione las mediciones físicas con la caída del rendimiento, la mala gradación del producto y el aumento del consumo de energía.
Estandarice las inspecciones de mandíbulas: preste atención especializada al ángulo de contacto, la profundidad de la corrugación y el desgaste de la punta en las placas de la trituradora de mandíbulas y los revestimientos laterales.
Alinearse con las adquisiciones: utilice tasas de desgaste localizadas para pronosticar los cronogramas de reemplazo, teniendo en cuenta los tiempos de entrega para evitar costos de flete de emergencia.
Los controles visuales subjetivos no logran identificar patrones de desgaste desiguales. Los ojos humanos no pueden detectar de forma fiable la fatiga estructural subyacente. Muchos operadores simplemente miran un transatlántico y adivinan la vida útil que le queda. Esta práctica corre el riesgo de dañar gravemente el marco de la trituradora. Cuando los revestimientos se adelgazan de manera desigual, la tensión se transfiere directamente a la máquina principal. Las reparaciones del marco cuestan exponencialmente más que los reemplazos programados del revestimiento. Las inspecciones visuales también ignoran las ranuras localizadas. Una pieza puede verse bien en general pero contener puntos débiles listos para fracturarse. Confiar en la intuición eventualmente garantiza una falla a mitad de turno.
Un protocolo de inspección exitoso produce una relación precisa de 'desgaste por tonelada'. Esta métrica se calcula comparando la pérdida de material físico con el tonelaje procesado. Estos datos permiten una previsión del ciclo de vida altamente precisa. Puede predecir la semana exacta en la que será necesario reemplazar un componente. También optimiza la gestión de inventario. Los gerentes dejan de pedir repuestos demasiado pronto o demasiado tarde. La operación se basa en datos concretos en lugar de conjeturas del operador. Transforma el mantenimiento de un pánico reactivo a un proceso controlado y programado.
Considere la marcada diferencia entre el tiempo de inactividad programado y las fallas de emergencia. El mantenimiento programado ocurre durante las interrupciones planificadas. No pierdes horas de producción activa. Por el contrario, una falla a mitad de turno detiene toda la planta inmediatamente. Pierde miles de dólares en ingresos cada hora. Los operadores también desperdician capital reemplazando piezas demasiado pronto. Sacar un revestimiento que contiene el veinte por ciento de su vida útil es una pérdida directa de dinero. Las inspecciones basadas en datos previenen ambos escenarios. Extrae el máximo valor de cada componente y evita pérdidas de ingresos catastróficas.
Debe medir con precisión los puntos más bajos del perfil de desgaste. Utilice medidores de espesor ultrasónicos o calibradores de alta resistencia para esta tarea. Estas herramientas determinan la integridad estructural restante del metal base. Tome lecturas en múltiples zonas para encontrar las secciones más delgadas. Registre estas mediciones en un registro estandarizado. La comparación del espesor actual con las especificaciones originales revela la verdadera tasa de desgaste. No midas sólo los picos. Los valles dictan el límite estructural real del componente.
Realice un seguimiento de la curvatura de la cámara de trituración a lo largo del tiempo. El flujo de material modifica constantemente la geometría de la cavidad. Un perfil ahuecado o distorsionado afecta gravemente el ángulo de contacto. Reduce drásticamente la eficiencia de trituración. Puede utilizar plantillas de perfil personalizadas para comprobar la forma de la cavidad. Coloque la plantilla contra la superficie del revestimiento durante las inspecciones. Los espacios entre la plantilla y el revestimiento revelan exactamente dónde ocurre más rápido el desgaste del material. Mantener la forma óptima de la cavidad garantiza un rendimiento constante.
Identifique inmediatamente las zonas de alta tensión dentro de la cámara. Mida cuidadosamente la profundidad de cualquier hendidura localizada. Las hendiduras profundas indican material de alimentación altamente abrasivo o prácticas de alimentación inadecuadas. Debes evaluar estos puntos débiles específicos. A menudo dictan el cronograma de fallas de toda la pieza. Los datos sobre el desgaste localizado le ayudan a tomar mejores decisiones de compra en el futuro. Le indica si son necesarias diferentes composiciones de aleación. Es posible que necesite perfiles de revestimiento más gruesos para el próximo ciclo de reemplazo.
Inspeccione minuciosamente el material de respaldo. Verifique todas las superficies de asiento detrás de los revestimientos. Los espacios o movimientos aquí indican un ajuste comprometido. Un mal ajuste acelera el desgaste rápidamente. Hace que la pieza se flexione y golpee el marco de la trituradora durante la operación. Mida cualquier deformación en el metal base. Asegúrese de aplicar correctamente el compuesto de respaldo nuevo durante la instalación. Las superficies de contacto sólidas transfieren las fuerzas de aplastamiento de forma segura al bastidor de la máquina. Las piezas sueltas se rompen prematuramente.
Limpie minuciosamente la superficie de medición con un cepillo de alambre antes de tomar lecturas.
Aplique gel acoplante adecuado cuando utilice medidores de espesor ultrasónicos.
Tome tres lecturas distintas en cada punto de control y registre el promedio.
Marque las zonas de medición utilizando rotuladores de pintura industrial para mayor coherencia en el futuro.
Compare las lecturas actuales directamente con los datos registrados de la semana anterior.
Mida la diferencia de altura entre los picos y valles de las placas de las mandíbulas. Las corrugaciones profundas proporcionan el apalancamiento necesario para romper la roca de manera eficiente. Las ondulaciones aplanadas reducen drásticamente esta fuerza de agarre. Cuando los dientes se desgastan, la trituradora tiene dificultades para agarrar el material entrante. Esta condición aumenta la producción de productos enlosados. También obliga a la roca a rozar las placas en lugar de fracturarse limpiamente. Debe realizar un seguimiento de esta degradación de profundidad semanalmente. Programe un reemplazo antes de que la placa pierda su capacidad de agarrar el alimento.
Mida el espesor en los extremos de las mordazas fijas y móviles. El tercio inferior, conocido como dedo del pie, suele experimentar el mayor desgaste. La densidad de la roca aumenta en el fondo de la cámara. Las fuerzas aplastantes alcanzan aquí su límite máximo. Esta zona de alto estrés casi siempre dicta el cronograma de reemplazo. Debe controlar diligentemente el grosor de la punta para evitar la exposición de la placa base. Alternativamente, el desgaste de la parte superior del talón indica una mala distribución del alimento. Grabar ambas áreas le brinda una imagen completa de la dinámica de la cámara.
debes comprobar Placas trituradoras de mandíbulas y revestimientos laterales para un desgaste lateral desigual constantemente. Los revestimientos laterales protegen las mejillas del bastidor principal de las rocas abrasivas. Los revestimientos laterales desgastados pueden permitir que el material pase por alto la cámara de trituración por completo. Pequeñas rocas se deslizan detrás de las placas principales. Este material corrupto daña gravemente las mejillas del bastidor principal. Mida el espesor de los revestimientos laterales a lo largo de la zona central de trituración. Reemplácelos inmediatamente si detecta ranuras o canalizaciones severas a lo largo de los bordes.
Calcule el ángulo de contacto actual durante cada apagado. El ángulo de contacto determina qué tan bien las mandíbulas agarran las rocas entrantes. A medida que las placas de la mandíbula se desgastan, este ángulo crucial aumenta de forma natural. Un ángulo excesivo hace que el material hierva o se deslice hacia arriba. La roca rebota en lugar de aplastarse hacia abajo. Este efecto de ebullición destruye el rendimiento y desperdicia una inmensa energía. Utilice un transportador digital para verificar el ángulo entre las mandíbulas fijas y móviles. Mantenga el ángulo dentro de la tolerancia especificada por el fabricante.
Mida la frecuencia con la que los operadores deben ajustar el CSS para mantener el tamaño del producto. El CSS determina las dimensiones de salida final de su agregado. A medida que los revestimientos se desgastan, la brecha CSS se amplía naturalmente. Los ajustes rápidos indican una degradación acelerada de las piezas de desgaste. Si debe ajustar la configuración diariamente, los revestimientos fallarán rápidamente. Realice un seguimiento meticuloso de estos registros de ajuste. Correlacione la frecuencia de los cambios de CSS directamente con sus mediciones de espesor físico. Esta correlación confirma sus cálculos de desgaste por tonelada.
Realice un seguimiento del consumo de amperaje de referencia del motor de la trituradora. Las piezas desgastadas requieren mucha más energía para triturar el mismo volumen de roca. Esto sucede debido a la pérdida de la geometría óptima de la cámara. Un perfil de desgaste aplanado pierde ventaja mecánica. El motor trabaja más para forzar las rocas a través de una cavidad comprometida. Monitoree el medidor de potencia constantemente durante los turnos. Los picos en el uso de energía a menudo preceden a fallas de componentes físicos. El alto consumo de energía combinado con un bajo rendimiento confirma un desgaste extremo del revestimiento.
Analice periódicamente el agregado de producción. Tome muestras de la cinta de descarga para análisis de tamiz. Un aumento en el material de gran tamaño apunta directamente a un perfil de desgaste comprometido. De manera similar, las multas excesivas indican que la roca se está triturando en lugar de romperse. Ambos escenarios arruinan la calidad del producto. Utilice datos de gradación como sistema de alerta temprana. Cuando los tamaños de producción se alejan del rango objetivo, programe una inspección física inmediata de la cámara de trituración.
Síntoma operativo |
Causa física probable |
Acción de inspección requerida |
|---|---|---|
Mayor consumo de amperaje |
Ondulaciones aplanadas o perfil ahuecado |
Medir la altura del diente y la curvatura de la cámara. |
Ajustes frecuentes de CSS |
Desgaste rápido de la puntera en la mandíbula móvil |
Mida el espesor restante en el tercio inferior. |
Material en ebullición/deslizamiento |
Ángulo de contacto excesivo debido al desgaste del metal base |
Calcule el ángulo de contacto usando un transportador digital |
Producto escamoso de gran tamaño |
Pérdida de fuerza de agarre en la cavidad. |
Verifique la profundidad de la corrugación en todas las placas. |
Establecer puntos de medición fijos en todos los componentes. Utilice patrones de cuadrícula o marcas de fundición específicas como nodos de referencia. Esto garantiza la coherencia entre los diferentes inspectores y turnos. Si un técnico mide el borde superior y otro mide el centro, los datos se vuelven inútiles. Crea un mapa visual de los transatlánticos. Distribuya este mapa a todo el personal de mantenimiento. Los puntos estandarizados garantizan que compares zonas idénticas a lo largo del tiempo. Los datos históricos precisos dependen enteramente de esta consistencia física.
Asegúrese de que las herramientas digitales funcionen con precisión antes de ingresar a la máquina. Los medidores ultrasónicos requieren una calibración específica para diferentes metales. Debe calibrarlos para las aleaciones específicas de manganeso o alto contenido de cromo que se inspeccionan. Las ondas sonoras viajan de manera diferente a través del acero estándar que a través del manganeso endurecido. Los escáneres 3D también requieren lentes limpias y software actualizado. Pruebe todos los equipos de medición en un bloque de referencia conocido diariamente. Las herramientas no calibradas producen lecturas falsas. Las lecturas falsas conducen a decisiones operativas catastróficas.
Hacer cumplir estrictos procedimientos de bloqueo/etiquetado sin excepción. Nunca permita que el personal se acerque a la cámara de trituración antes de aislar todas las fuentes de energía. Implementar protocolos rigurosos en espacios confinados. La cavidad de trituración presenta peligros extremos debido a la caída de rocas y al movimiento de acero pesado. Retire de forma segura todo el material que pueda formar puentes sobre las mandíbulas antes de comenzar la inspección. Utilice siempre equipo de protección personal adecuado. Ninguna métrica de medición vale la pena comprometer la seguridad humana. Documente todos los pasos de cumplimiento de seguridad antes de firmar el permiso de inspección.
No limpiar el barro y el polvo acumulado de las zonas de medición.
Adivinar el grosor original en lugar de consultar el manual del OEM.
Haciendo caso omiso de los revestimientos laterales y centrándose únicamente en las placas trituradoras principales.
Tomar medidas sin vaciar completamente la tolva de alimentación.
Divida la pérdida milimétrica medida por el tonelaje procesado de forma segura. Esta fórmula predice la fecha exacta en que la pieza alcanzará su espesor mínimo seguro. Por ejemplo, si una placa pierde dos milímetros por cada diez mil toneladas, se establece una línea de base firme. Realice un seguimiento preciso de la producción diaria de la planta. Multiplique el tonelaje diario esperado por la tasa de desgaste establecida. Ahora posee una línea de tiempo matemática para el fallo de una pieza. Este cálculo elimina todas las emociones y conjeturas de la programación de mantenimiento.
Haga una referencia cruzada de la fecha de falla proyectada con los plazos de entrega actuales de la cadena de suministro. Active la adquisición cuando la vida restante coincida con el tiempo de entrega esperado más un margen de seguridad del quince por ciento. Las cadenas de suministro globales fluctúan constantemente. Esperar hasta que la parte alcance el diez por ciento es un desastre. Si la entrega demora cuatro semanas, debe realizar el pedido cuando le queden seis semanas de metal utilizable. Esta estrategia elimina por completo los costos de flete de emergencia. Garantiza un funcionamiento continuo sin estresantes complicaciones logísticas.
Utilice sus métricas de inspección para evaluar futuras estrategias de componentes. Si los datos muestran un desgaste rápido y desigual constantemente, investigue opciones alternativas. Es posible que las piezas estándar no se adapten a la abrasividad específica de su roca. Utilice los datos dimensionales para evaluar si se debe realizar la transición al mercado de repuestos con perfiles personalizados. piezas de desgaste de trituradoras . Los perfiles resistentes o las aleaciones modificadas pueden duplicar su vida útil. Los números cuentan la verdadera historia. Deje que los datos físicos justifiquen la inversión en actualizaciones metalúrgicas de nivel superior.
Las inspecciones efectivas requieren medir el espesor con precisión, perfilar la geometría de la cavidad con precisión y correlacionar el desgaste físico con las métricas de producción. No se puede optimizar una planta trituradora moderna mediante conjeturas visuales. Al estandarizar sus protocolos de medición, protege la estructura de su equipo contra tensiones catastróficas. También protege su presupuesto operativo de costos de reemplazo prematuros.
Próximos pasos orientados a la acción:
Implemente un registro de medición estandarizado para su próxima parada de mantenimiento de inmediato.
Compre medidores de espesor ultrasónicos confiables y capacite a su equipo sobre la calibración.
Utilice los datos recopilados para auditar el rendimiento y la longevidad de sus proveedores actuales de piezas de desgaste.
Calcule su relación exacta de desgaste por tonelada para optimizar su próximo ciclo de adquisiciones.
R: Las mediciones de referencia iniciales se deben tomar semanalmente en piezas nuevas para establecer una tasa de desgaste, pasando a quincenal o mensualmente según el ciclo de vida calculado del desgaste por tonelada.
R: Si bien dependen del modelo y la aleación específicos de la trituradora, las placas generalmente se reemplazan cuando el desgaste alcanza entre el 60% y el 70% de la altura original del diente, o cuando la placa base se acerca a los mínimos estructurales descritos por el fabricante.
R: Sí. El escaneo láser 3D proporciona una vista holística y de alta precisión del perfil de desgaste y la geometría de la cavidad, eliminando el error humano en las lecturas manuales del calibre o calibre.
R: El desgaste desigual puede alterar el ángulo de contacto óptimo y la forma de la cavidad, lo que obliga al motor a trabajar más para triturar el material que se desliza o se agarra incorrectamente, incluso si las piezas conservan el espesor total.
