
+86- 13205638142

Visualizações: 0 Autor: Editor do site Horário de publicação: 31/07/2026 Origem: Site


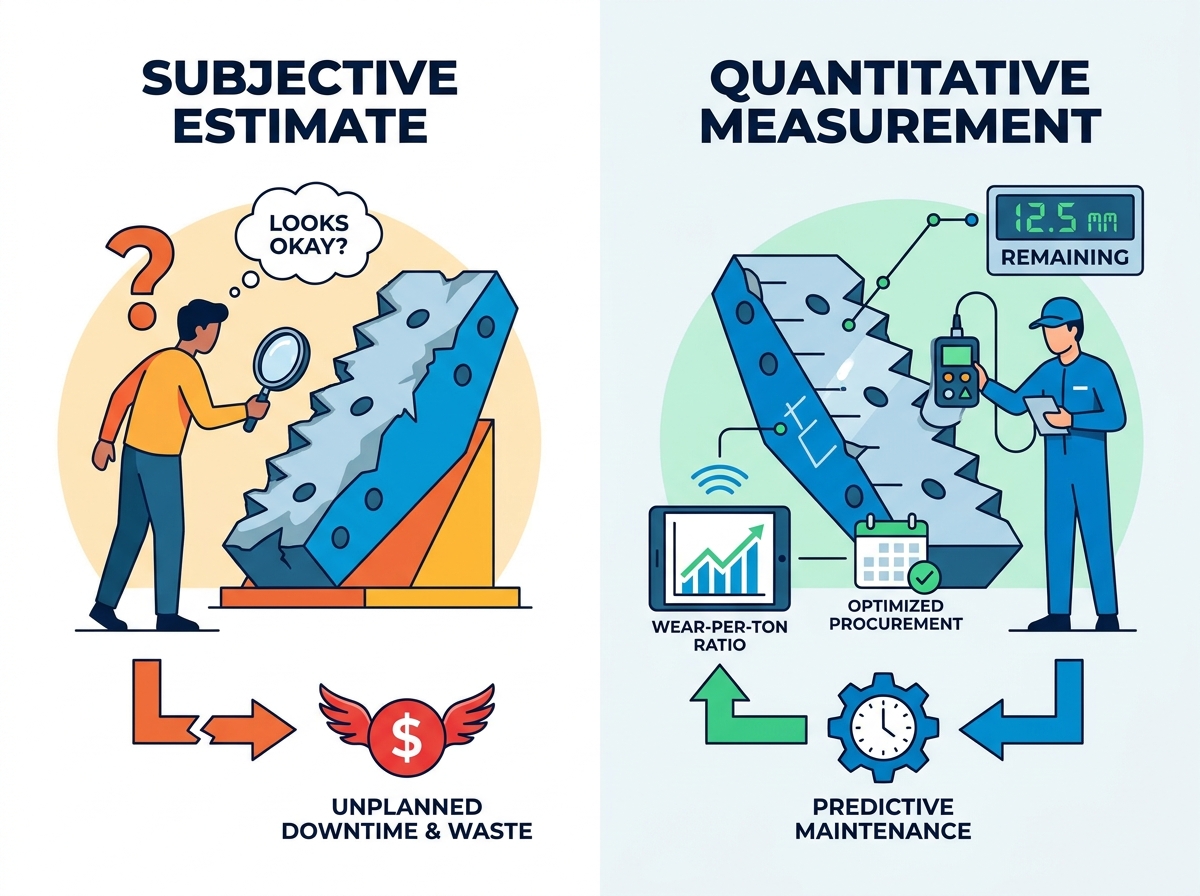
Confiar em estimativas visuais para a manutenção do britador leva à falha catastrófica do equipamento ou ao desperdício de orçamento em substituições prematuras. Os operadores muitas vezes adivinham quando um componente pode falhar com base apenas na aparência da superfície. Esta abordagem subjetiva expõe as operações a riscos graves e despesas desnecessárias. Uma inspeção proativa requer dados verificáveis em vez de intuição. Passar da observação qualitativa para a medição quantitativa permite que as equipes de manutenção otimizem a produção com segurança. Ele ajuda os gerentes a planejarem as aquisições sem correr o risco de paralisações não planejadas. Você maximiza a utilidade dos componentes enquanto mantém o pessoal seguro.
Para tomar decisões de substituição informadas e baseadas em dados, os operadores devem monitorar métricas dimensionais e de desempenho específicas durante cada janela de manutenção programada. Você descobrirá exatamente quais medições físicas garantem a confiabilidade do equipamento. Também exploraremos como correlacionar essas dimensões com sintomas operacionais. Por fim, você aprenderá os padrões exatos necessários para inspecionar com eficácia componentes específicos de britagem.
Rastreie a perda dimensional: use medidores de espessura ultrassônicos e modelos de perfil para medir a perda exata de material, não apenas a aparência da superfície.
Monitore sintomas operacionais: correlacione medições físicas com queda na produtividade, gradação inadequada do produto e aumento do consumo de energia.
Padronize as inspeções das mandíbulas: Preste atenção especializada ao ângulo de contato, à profundidade da ondulação e ao desgaste da ponta nas placas do britador de mandíbulas e nos revestimentos laterais.
Alinhe-se com a aquisição: use taxas de desgaste localizadas para prever prazos de substituição, levando em consideração os prazos de entrega para evitar custos de frete emergenciais.
As verificações visuais subjetivas não conseguem identificar padrões de desgaste irregulares. Os olhos humanos não conseguem detectar de forma confiável a fadiga estrutural subjacente. Muitos operadores simplesmente olham para um liner e adivinham sua vida útil restante. Esta prática corre o risco de danificar gravemente a estrutura do britador. Quando os revestimentos ficam mais finos de maneira desigual, a tensão é transferida diretamente para a máquina principal. Os reparos da estrutura custam exponencialmente mais do que as substituições programadas do revestimento. As inspeções visuais também ignoram a goivagem localizada. Uma peça pode parecer boa no geral, mas contém pontos fracos prontos para fraturar. Confiar na intuição eventualmente garante um colapso no meio do turno.
Um protocolo de inspeção bem-sucedido produz uma proporção precisa de “desgaste por tonelada”. Você calcula essa métrica comparando a perda física de material com a tonelagem processada. Esses dados permitem previsões de ciclo de vida altamente precisas. Você pode prever a semana exata em que um componente precisará ser substituído. Também otimiza o gerenciamento de estoque. Os gerentes param de encomendar peças muito cedo ou muito tarde. A operação depende de dados concretos em vez de suposições do operador. Você transforma a manutenção de um pânico reativo em um processo controlado e programado.
Considere a grande diferença entre o tempo de inatividade programado e as falhas de emergência. A manutenção programada acontece durante interrupções planejadas. Você não perde horas de produção ativas. Por outro lado, uma falha no meio do turno interrompe imediatamente toda a fábrica. Você perde milhares de dólares em receitas a cada hora. Os operadores também desperdiçam capital ao substituir peças demasiado cedo. Puxar um revestimento contendo vinte por cento de sua vida útil desperdiça dinheiro diretamente. As inspeções baseadas em dados evitam ambos os cenários. Você extrai o valor máximo de cada componente, evitando perdas catastróficas de receita.
Você deve medir com precisão os pontos mais baixos do perfil de desgaste. Use medidores de espessura ultrassônicos ou calibradores resistentes para esta tarefa. Estas ferramentas determinam a integridade estrutural restante do metal base. Faça leituras em diversas zonas para encontrar as seções mais finas. Registre essas medições em um registro padronizado. A comparação da espessura atual com as especificações originais revela a verdadeira taxa de desgaste. Não meça apenas os picos. Os vales determinam o limite estrutural real do componente.
Acompanhe a curvatura da câmara de britagem ao longo do tempo. O fluxo de material altera constantemente a geometria da cavidade. Um perfil em forma de concha ou distorcido impacta severamente o ângulo de contato. Reduz drasticamente a eficiência de britagem. Você pode usar modelos de perfil personalizados para verificar o formato da cavidade. Coloque o modelo contra a superfície do revestimento durante as inspeções. As lacunas entre o modelo e o revestimento revelam exatamente onde o desgaste do material ocorre mais rapidamente. Manter o formato ideal da cavidade garante um rendimento consistente.
Identifique imediatamente zonas de alto estresse dentro da câmara. Meça cuidadosamente a profundidade de quaisquer sulcos localizados. Invasões profundas indicam material de alimentação altamente abrasivo ou práticas de alimentação inadequadas. Você deve avaliar esses pontos fracos específicos. Freqüentemente, eles determinam o cronograma de falha de toda a peça. Os dados sobre desgaste localizado ajudam você a tomar melhores decisões de compras futuras. Ele informa se são necessárias diferentes composições de liga. Você pode precisar de perfis de revestimento mais grossos para o próximo ciclo de substituição.
Inspecione cuidadosamente o material de suporte. Verifique todas as superfícies de assentamento atrás dos revestimentos. Lacunas ou movimentos aqui indicam instalação comprometida. O mau ajuste acelera o desgaste rapidamente. Isso faz com que a peça flexione e bata na estrutura do britador durante a operação. Meça qualquer deformação no metal base. Certifique-se de aplicar o composto de suporte novo corretamente durante a instalação. Superfícies de contato sólidas transferem as forças de esmagamento com segurança para a estrutura da máquina. As peças soltas quebram prematuramente.
Limpe bem a superfície de medição usando uma escova de aço antes de fazer leituras.
Aplique gel acoplador adequado ao usar medidores de espessura ultrassônicos.
Faça três leituras distintas em cada ponto de verificação e registre a média.
Marque zonas de medição usando canetas de tinta industrial para consistência futura.
Compare as leituras atuais diretamente com os dados registrados da semana anterior.
Meça a diferença de altura entre os picos e vales das placas da mandíbula. Ondulações profundas fornecem a alavancagem necessária para quebrar rochas com eficiência. As ondulações achatadas reduzem drasticamente esta força de preensão. Quando os dentes se desgastam, o britador tem dificuldade para agarrar o material que entra. Esta condição aumenta a produção de produtos em pedaços. Também força a rocha a moer contra as placas em vez de fraturar de forma limpa. Você deve acompanhar essa degradação de profundidade semanalmente. Agende uma substituição antes que a placa perca a capacidade de segurar a alimentação.
Meça a espessura nas extremidades das mandíbulas estacionárias e móveis. O terço inferior, conhecido como dedo do pé, normalmente sofre o maior atrito. A densidade da rocha aumenta no fundo da câmara. As forças de esmagamento atingem aqui o seu limite máximo. Esta zona de alto estresse quase sempre determina o cronograma de substituição. Você deve monitorar cuidadosamente a espessura da ponta para evitar a exposição da placa de base. Alternativamente, o desgaste do calcanhar indica má distribuição de alimento. A gravação de ambas as áreas fornece uma imagem completa da dinâmica da câmara.
Você deve verificar Placas trituradoras de mandíbula e revestimentos laterais para desgaste lateral irregular constante. Os revestimentos laterais protegem as bochechas da estrutura principal contra pedras abrasivas. Os revestimentos laterais desgastados podem permitir que o material desvie totalmente da câmara de britagem. Pequenas pedras deslizam atrás das placas principais. Este material nocivo danifica gravemente as placas laterais do mainframe. Meça a espessura dos revestimentos laterais ao longo da zona central de britagem. Substitua-os imediatamente se detectar arranhões ou canalizações graves ao longo das bordas.
Calcule o ângulo de estreitamento atual durante cada desligamento. O ângulo de estreitamento determina quão bem as mandíbulas agarram as rochas que chegam. À medida que as placas da mandíbula se desgastam, este ângulo crucial aumenta naturalmente. Um ângulo excessivo faz com que o material ferva ou deslize para cima. A rocha salta em vez de ser esmagada para baixo. Este efeito de ebulição destrói o rendimento e desperdiça imensa energia. Use um transferidor digital para verificar o ângulo entre as mandíbulas fixas e móveis. Mantenha o ângulo dentro da tolerância especificada pelo fabricante.
Meça a frequência com que os operadores devem ajustar o CSS para manter o tamanho do produto. O CSS determina as dimensões de saída final do seu agregado. À medida que os revestimentos se desgastam, a lacuna do CSS aumenta naturalmente. Ajustes rápidos indicam degradação acelerada das peças de desgaste. Se você precisar ajustar a configuração diariamente, os revestimentos falharão rapidamente. Acompanhe esses registros de ajuste meticulosamente. Correlacione a frequência das alterações de CSS diretamente às suas medições de espessura física. Essa correlação confirma seus cálculos de desgaste por tonelada.
Acompanhe o consumo de amperagem da linha de base do motor do britador. As peças desgastadas requerem significativamente mais energia para esmagar o mesmo volume de rocha. Isto acontece devido à perda da geometria ideal da câmara. Um perfil de desgaste achatado perde vantagem mecânica. O motor trabalha mais para forçar as pedras através de uma cavidade comprometida. Monitore o medidor de energia constantemente durante os turnos. Os picos no uso de energia geralmente precedem a falha de componentes físicos. O alto consumo de energia combinado com o baixo rendimento confirma o desgaste extremo do revestimento.
Analise o agregado de produção regularmente. Retire amostras da correia de descarga para análise da peneira. Um aumento no material superdimensionado aponta diretamente para um perfil de desgaste comprometido. Da mesma forma, finos excessivos indicam que a rocha está triturando em vez de quebrar. Ambos os cenários prejudicam a qualidade do produto. Use dados de gradação como um sistema de alerta precoce. Quando os tamanhos de produção se afastarem da faixa alvo, agende uma inspeção física imediata da câmara de britagem.
Sintoma Operacional |
Provável causa física |
Ação de inspeção necessária |
|---|---|---|
Maior consumo de amperagem |
Ondulações achatadas ou perfil em concha |
Meça a altura do dente e a curvatura da câmara |
Ajustes frequentes de CSS |
Desgaste rápido do dedo do pé na mandíbula móvel |
Meça a espessura restante no terço inferior |
Fervura / escorregamento do material |
Ângulo de corte excessivo devido ao desgaste do metal base |
Calcule o ângulo de estreitamento usando um transferidor digital |
Produto escamoso de grandes dimensões |
Perda de força de preensão na cavidade |
Verifique a profundidade da ondulação em todas as placas |
Estabeleça pontos de medição fixos em todos os componentes. Use padrões de grade ou marcas de fundição específicas como nós de referência. Isto garante consistência entre diferentes inspetores e turnos. Se um técnico mede a borda superior e outro mede o centro, os dados tornam-se inúteis. Crie um mapa visual dos revestimentos. Distribua este mapa a todo o pessoal de manutenção. Os pontos padronizados garantem que você compare zonas idênticas ao longo do tempo. Dados históricos precisos dependem inteiramente desta consistência física.
Certifique-se de que as ferramentas digitais operem com precisão antes de entrar na máquina. Os medidores ultrassônicos requerem calibração específica para diferentes metais. Você deve calibrá-los para as ligas específicas de manganês ou alto cromo que estão sendo inspecionadas. As ondas sonoras viajam de maneira diferente através do aço padrão e através do manganês endurecido. Os scanners 3D também exigem lentes limpas e software atualizado. Teste diariamente todos os equipamentos de medição em um bloco de referência conhecido. Ferramentas não calibradas produzem leituras falsas. Leituras falsas levam a decisões operacionais catastróficas.
Aplicar procedimentos rígidos de bloqueio/sinalização, sem exceção. Nunca permita que pessoas se aproximem da câmara de britagem antes de isolar todas as fontes de energia. Implemente protocolos rigorosos para espaços confinados. A cavidade de britagem apresenta riscos extremos devido à queda de pedras e movimentação de aço pesado. Limpe todo o material de ponte acima das mandíbulas com segurança antes de iniciar a inspeção. Use sempre equipamento de proteção individual adequado. Nenhuma métrica de medição vale a pena comprometer a segurança humana. Documente todas as etapas de conformidade de segurança antes de assinar a licença de inspeção.
Deixar de limpar a lama e a poeira acumulada nas zonas de medição.
Adivinhar a espessura original em vez de consultar o manual do OEM.
Ignorando os revestimentos laterais e concentrando-se apenas nas placas de britagem principais.
Fazer medições sem esvaziar completamente o reservatório de alimentação.
Divida a perda milimétrica medida pela tonelagem processada com segurança. Esta fórmula prevê a data exata em que a peça atingirá sua espessura mínima segura. Por exemplo, se uma placa perde dois milímetros por dez mil toneladas, você estabelece uma linha de base firme. Acompanhe com precisão a produção diária da planta. Multiplique a tonelagem diária esperada pela taxa de desgaste estabelecida. Agora você possui um cronograma matemático para falhas de peças. Este cálculo elimina todas as emoções e suposições do agendamento da manutenção.
Faça referência cruzada da data de falha projetada com os prazos atuais da cadeia de suprimentos. Acione a aquisição quando a vida útil restante corresponder ao tempo de entrega esperado, mais uma margem de segurança de quinze por cento. As cadeias de abastecimento globais flutuam constantemente. Esperar até que a parte atinja dez por cento é um desastre nos tribunais de vida. Se a entrega demorar quatro semanas, você deverá fazer o pedido quando tiver seis semanas restantes de metal utilizável. Essa estratégia elimina completamente os custos de frete emergencial. Garante operação contínua sem complicações logísticas estressantes.
Use suas métricas de inspeção para avaliar futuras estratégias de componentes. Se os dados mostrarem desgaste rápido e irregular constantemente, investigue opções alternativas. As peças padrão podem não ser adequadas à abrasividade específica da rocha. Use os dados dimensionais para avaliar se deve fazer a transição para o mercado de reposição com perfil personalizado Peças de desgaste do britador . Perfis resistentes ou ligas modificadas podem duplicar a sua vida útil. Os números contam a verdadeira história. Deixe que os dados físicos justifiquem o investimento em atualizações metalúrgicas de nível superior.
Inspeções eficazes exigem medição precisa da espessura, perfilamento preciso da geometria da cavidade e correlação do desgaste físico com métricas de produção. Você não pode otimizar uma planta de britagem moderna usando suposições visuais. Ao padronizar seus protocolos de medição, você protege a estrutura do seu equipamento contra estresse catastrófico. Você também protege seu orçamento operacional contra custos de substituição prematuros.
Próximas etapas orientadas para a ação:
Implemente imediatamente um registro de medição padronizado para sua próxima parada de manutenção.
Adquira medidores de espessura ultrassônicos confiáveis e treine sua equipe na calibração.
Use os dados coletados para auditar seus atuais fornecedores de peças de desgaste quanto ao desempenho e longevidade.
Calcule sua proporção exata de desgaste por tonelada para otimizar seu próximo ciclo de aquisição.
R: As medições de linha de base iniciais devem ser feitas semanalmente em peças novas para estabelecer uma taxa de desgaste, passando para quinzenais ou mensais com base no ciclo de vida de desgaste por tonelada calculado.
R: Embora dependam do modelo específico do britador e da liga, as placas normalmente são substituídas quando o desgaste atinge 60–70% da altura original do dente ou quando a placa de base se aproxima dos mínimos estruturais descritos pelo fabricante.
R: Sim. A digitalização a laser 3D fornece uma visão holística e altamente precisa do perfil de desgaste e da geometria da cavidade, eliminando erros humanos em leituras manuais de calibradores ou medidores.
R: O desgaste irregular pode alterar o ângulo de corte ideal e o formato da cavidade, forçando o motor a trabalhar mais para esmagar o material que está escorregando ou preso incorretamente, mesmo que as peças retenham a espessura total.
