
+86- 13205638142

Просмотры: 0 Автор: Редактор сайта Время публикации: 31 июля 2026 г. Происхождение: Сайт


Неэффективное дробление, плохая форма частиц и чрезмерное время простоя часто возникают из-за фундаментального непонимания динамики камеры дробления. Когда агрегаты выходят из строя или производительность падает, операторы часто винят в этом саму машину. Однако основная причина обычно кроется внутри камеры. Конусная дробилка служит важным вторичным или третичным активом в вашем производстве. Уменьшение размера здесь полностью зависит от непрерывного сжатия между двумя критическими вкладыши дробилки . Если вы проигнорируете, как работают эти изнашиваемые детали, простои быстро снизят вашу прибыльность.
Понимание функциональных различий, характера износа и правильного сопряжения Мантия и футеровка чаши конусной дробилки необходимы. Эти знания определяют общее качество продукции вашей операции. Освоив эту динамику, вы сможете оптимизировать себестоимость тонны и принимать обоснованные решения о закупках. Мы исследуем, как взаимодействуют эти конкретные кастинги. Вы научитесь оценивать материалы, выбирать оптимальные профили и правильно рассчитывать циклы технического обслуживания.
Мантия – это движущийся компонент головки дробилки; вкладыш чаши (вогнутый) представляет собой стационарный компонент, закрепленный на верхней раме.
Выбор правильных футеровок дробилки требует соответствия профиля камеры (грубого, среднего или мелкого) конкретному размеру сырья и желаемой производительности.
Выбор марки марганцевой стали должен соответствовать абразивности породы и конкретной среде закалки станка.
Одновременная замена вкладышей обычно рекомендуется для поддержания оптимального угла захвата, хотя замена в шахматном порядке может быть целесообразна при строго контролируемых условиях.
Руководители объектов должны четко различать два основных компонента дробления. На карьерах мы часто слышим, как эти термины используются как взаимозаменяемые. Однако каждая часть выполняет отдельную роль. Они работают вместе, превращая большие камни в пригодный для использования заполнитель. Понимание их отдельных функций помогает операторам быстрее диагностировать производственные проблемы.
Мантия покрывает голову конуса. Он вращается эксцентрично, приводясь в движение главным валом. Вы можете думать об этом как об активной движущейся стороне машины. Он не вращается по идеальному кругу. Вместо этого он постоянно раскачивается. Это эксцентрическое движение выталкивает мантию наружу. Он активно применяет огромную сжимающую силу к приближающейся породе.
Поскольку мантия действует как основная сокрушающая грань, она выдерживает интенсивные прямые удары. Когда камень попадает в верхнюю часть камеры, мантия захватывает его. Колебательное движение выталкивает материал наружу и вниз. Поверхность должна выдерживать постоянные ударные нагрузки. Изношенный кожух резко снижает эффективность дробления вашего оборудования.
Вкладыш чаши также известен как вогнутый. Он остается прочно зафиксированным в верхней камере дробления. В отличие от мантии, эта часть не двигается во время работы. Он служит статической наковальней на протяжении всего процесса дробления. Он ограничивает скалу, давая движущемуся компоненту возможность оттолкнуться.
Вместе они образуют V-образную полость. В то время как движущаяся поверхность обеспечивает силу, неподвижная поверхность обеспечивает сопротивление. Камень разбивается, потому что ему больше некуда идти. Правильная установка имеет решающее значение для этой статической наковальни. Если он сместится хотя бы незначительно, вы рискуете получить катастрофическую механическую поломку. Стационарный компонент должен идеально удерживаться на месте, чтобы обеспечить эффективное уменьшение размера.
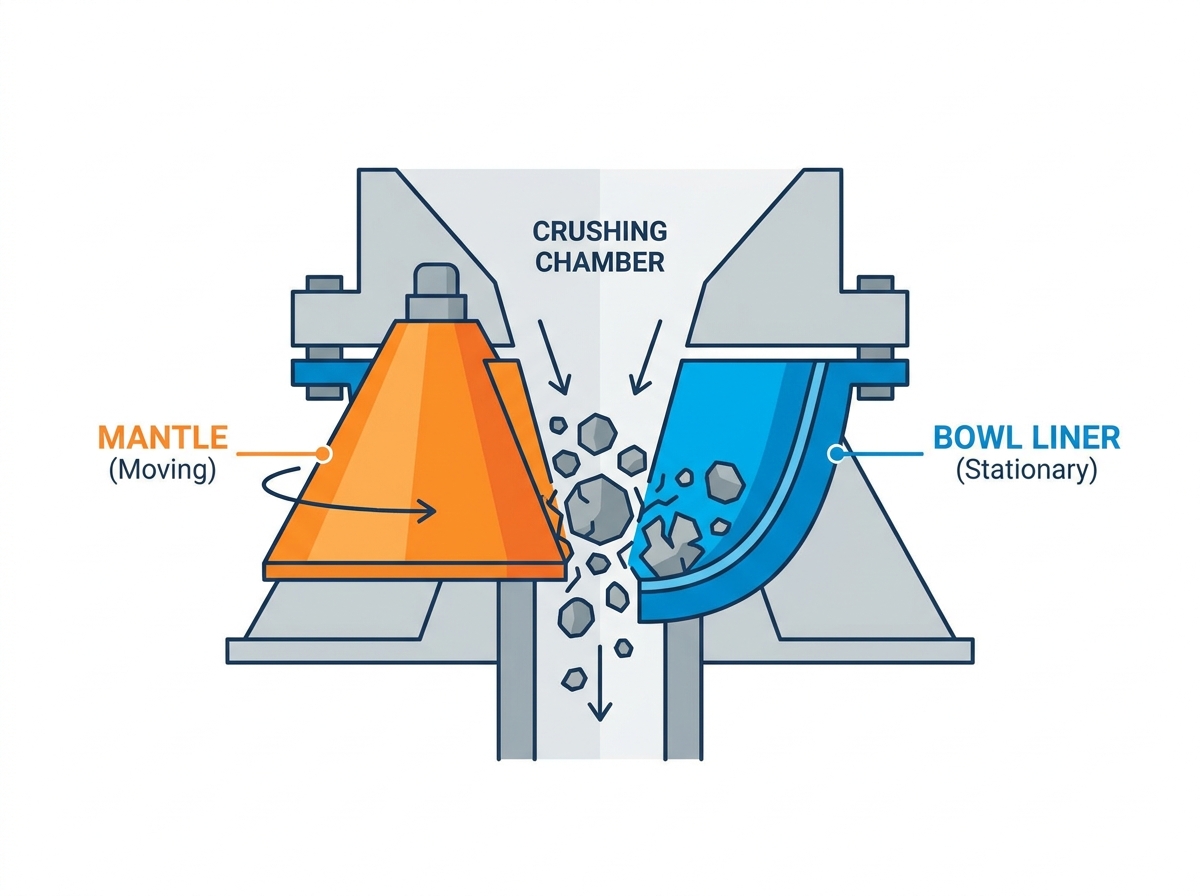
Никогда не следует рассматривать эти компоненты как изолированные части. Они образуют высокосинхронизированную систему. Их пространственное соотношение определяет всю эффективность вашего производства. Когда операторы слепо меняют настройки, они нарушают этот хрупкий баланс. Давайте рассмотрим, как они взаимодействуют для эффективного дробления.
Угол захвата описывает пространственное соотношение между двумя вкладышами. Это определяет способность машины захватывать подаваемый материал. Если угол слишком велик, камень соскользнет. Вместо того, чтобы сломаться, он подпрыгнет вверх. Это приводит к серьезным потерям энергии. Если угол слишком узкий, полость легко засорится. Материал не может течь вниз.
Поддержание правильного угла обеспечивает плавное непрерывное дробление. Когда камень движется вниз по камере, угол естественным образом меняется. Он сжимается внизу, чтобы раздавить более мелкие частицы. Инженеры тщательно проектируют эти углы. Установка несовпадающих профилей сразу же разрушает эту геометрию. Необходимо сохранить намеченный угол, чтобы избежать проскальзывания материала.
Параллельная зона находится в нижней части вкладышей. Эта область определяет узкую точку. Он определяет настройки закрытой стороны (CSS). CSS — это наименьшее расстояние между двумя компонентами во время эксцентрикового цикла. В конечном итоге это определяет размер вашего конечного продукта. Точная калибровка CSS не подлежит обсуждению для обеспечения стабильного результата.
Материал проводит большую часть времени в этой параллельной зоне. Поэтому он испытывает самый высокий уровень износа. По мере изнашивания металла узкая точка расширяется. Операторы должны отрегулировать чашу вниз, чтобы сохранить CSS. Игнорирование этой поправки приводит к получению негабаритного продукта. Это также вызывает неравномерное распределение давления по нижней полости.
Несоответствие профилей приводит к серьезной неравномерности распределения давления. Когда грани не совпадают правильно, возникают локализованные точки напряжения. Это приводит к опасным скачкам напряжения. Двигатель потребляет чрезмерный ток, пытаясь протолкнуть материал через неподходящий зазор. Вы также почувствуете отскок кольца. Верхняя рама резко поднимается под сильным давлением.
Длительный отскок кольца разрушает внутренние бронзовые втулки. Это повреждает главный вал и упорные подшипники. В таких условиях механический отказ становится неизбежным. Всегда следите за тем, чтобы выбранные вами профили идеально дополняли друг друга. Не смешивайте грубые и мелкие профили по прихоти. Полученный в результате ущерб намного перевешивает любую предполагаемую краткосрочную экономию.
Выбор правильного металлического сплава требует технической базы. Вы не можете просто угадать, какой материал будет работать лучше всего. Для выживания футеровок дробилок необходимы особые металлургические свойства. Понимание этих свойств отличает опытных специалистов по закупкам от новичков.
Аустенитная марганцевая сталь затвердевает при ударе. Это принцип закаливания. В исходном состоянии металл относительно мягкий и пластичный. Поскольку камни неоднократно ударяются о поверхность, внешний слой сжимается. Меняется его микроскопическая кристаллическая структура. Поверхность становится невероятно твердой, а внутреннее ядро остается пластичным. Эта комбинация предотвращает катастрофическое растрескивание.
Крайне важно подобрать сплав в соответствии со степенью ударопрочности и истираемости породы. Если ваш камень очень абразивный, но легкий, он не вызовет эффекта упрочнения. Металл просто быстро изнашивается. Вы должны создать достаточную силу удара, чтобы активировать закалку. В противном случае использование марганца премиум-класса станет дорогостоящей ошибкой.
Отраслевые стандарты классифицируют марганцевые сплавы по процентному содержанию. Выбор правильного сорта полностью зависит от исходного материала и стадии дробления. В приведенной ниже сравнительной таблице подробно описаны стандартные марки марганца и их идеальное применение.
Марганец |
Основные характеристики |
Идеальные сценарии применения |
|---|---|---|
Mn14 (14% Mn) |
Высокая начальная твердость, низкая пластичность. |
Лучше всего подходит для высокоабразивных и малоударных работ. Идеально подходит для небольших партий сырья при третичном дроблении. |
Mn18 (18% Mn) |
Сбалансированная прочность и срок службы. |
Отраслевой стандарт. Предлагает надежное сочетание ударопрочности и долговечности в различных геологических условиях. |
Mn22 (22% Mn) |
Максимальная пластичность, требует сильного удара. |
Идеально подходит для операций с высокими ударными нагрузками, таких как первичное/вторичное дробление очень крупных по размеру материалов из твердых пород. |
Многие покупатели полагают, что «более высокое содержание марганца» автоматически означает «более длительный срок службы». Это опасное заблуждение. Если вы установите Mn22 в систему мелкого дробления, она быстро выйдет из строя. Маленьким камням не хватает массы, чтобы нанести сильный удар. Металл никогда не затвердевает. Он остается мягким и преждевременно изнашивается.
Всегда оценивайте свои конкретные геологические условия. Не позволяйте продавцам предлагать вам Mn22 без доказательств серьезного воздействия. Иногда более дешевый Mn14 работает значительно лучше. Основывайте свои решения на фактических данных об износе, а не на маркетинговых заявлениях. Подбирайте сплав строго в соответствии с силой удара, присутствующей в вашей камере.
Закупки требуют строгой логики составления короткого списка, основанной на оперативных реалиях. Ваш выбор напрямую влияет на производительность. Позвольте нам познакомить вас с проверенной схемой принятия решений для выбора правильных отливок.
Профили камеры делятся на три основные категории: грубые, средние и тонкие. Грубые профили отличаются массивным впускным отверстием. Они легко справляются с крупным первичным кормом. Тонкие профили имеют узкое верхнее отверстие. Они превосходно справляются с производством песка или мелких заполнителей. Профиль должен строго соответствовать размеру вашего кормового материала.
Грубые профили: используются для вторичного дробления, когда исходная порода очень крупная.
Средние профили: универсальная золотая середина. Подходит для стандартного совокупного сокращения.
Тонкие профили: Обязательны для третичных контуров, требующих строгого контроля формы частиц.
Максимальный размер корма никогда не должен превышать расчетное впускное отверстие камеры. Придание негабаритным камням тонкого профиля приводит к немедленному образованию мостов. Подача блокирует отверстие, мгновенно останавливая производство. Всегда точно измеряйте корм перед заказом новых профилей.
Покупатели часто сталкиваются с трудным компромиссом. Более толстые и тяжелые вкладыши обеспечивают более длительный срок службы. Вы меняете их реже. Однако дополнительный металл уменьшает внутренний объем камеры. Вы буквально помещаете в машину меньше камней. Это ограничивает вашу почасовую производительность.
Вы должны сбалансировать первоначальные затраты на более тяжелые отливки с потерей производительности. Массивная мантия может просуществовать еще месяц. Но если это снизит вашу производительность на двадцать тонн в час, вы потеряете деньги. Рассчитайте стоимость готового продукта. Часто профиль стандартной толщины обеспечивает более высокую общую рентабельность, несмотря на необходимость более быстрой замены.
Не покупайте критически важные компоненты из непроверенных источников. Требуйте строгого контроля качества от своих поставщиков. Для их оценки используйте следующие критерии.
Гарантии точности размеров: запросите отчеты об обработке с ЧПУ. Если сопрягаемые поверхности неровные, детали не будут правильно сидеть в дробилке.
Отчеты ультразвуковых испытаний: Отливки часто скрывают внутренние усадочные полости. Ультразвуковой контроль доказывает, что деталь не имеет опасных внутренних дефектов.
Возможности пользовательского профиля: ведущие поставщики могут изменять стандартные конструкции. Они должны иметь нестандартную толщину в зонах повышенного износа, адаптированную к вашей конкретной породе.
Сертификация материала: Требуйте лист химического состава. Убедитесь, что соотношение марганца и углерода точно соответствует вашему заказу.
Знать, когда следует планировать техническое обслуживание, так же важно, как и выбирать правильные детали. Слишком долгое ожидание влечет за собой катастрофический провал. Слишком ранняя их замена приведет к пустой трате денег. Давайте рассмотрим наиболее распространенные вопросы реализации, касающиеся циклов обслуживания.
Стандартный отраслевой консенсус выступает за одновременную замену. Заменять обе детали следует одновременно. Эта практика поддерживает оптимальный профиль камеры. Он восстанавливает угол захвата до заводских характеристик. Свежий комплект гарантирует максимальную эффективность дробления с первого дня. Вы достигаете лучшей формы частиц и меньшего энергопотребления.
Однако операторы иногда пытаются производить замену в шахматном порядке, чтобы сэкономить бюджет. Они сочетают новую мантию с изношенной облицовкой чаши. Подробно опишите риски, прежде чем пытаться это сделать. Это сильно меняет угол захвата. Это снижает способность потреблять корм. Несоответствующая геометрия ускоряет износ нового компонента. Мы рекомендуем поэтапную замену только в строго контролируемых условиях с одинаковой скоростью износа.
Визуальный осмотр дает важные сведения о вашей работе. Научите свою команду замечать предупреждающие знаки во время остановок на техническое обслуживание. «Колокольчик» возникает, когда нижняя параллельная зона полностью стирается. Дно открывается как колокольчик. Это означает, что вы используете слишком узкий CSS для конструкции камеры.
«Купирование» показывает локализованные глубокие впадины на раздавленном лице. Это указывает на неправильное распределение корма. Материал сильно падает на одну сторону камеры. Раздельная подача приводит к тому, что одна сторона изнашивается в два раза быстрее. Исправление конструкции загрузочного желоба устранит коробление и удвоит срок службы.
Не основывайте графики замены исключительно на календарных днях. Отслеживайте физический вес отливок. Типичный вкладыш следует выбросить, когда он потеряет 40–50% своего первоначального веса. За этой точкой оставшаяся толщина металла становится опасно тонкой.
Превышение порога в 50% рискует дать трещину. Сломанная отливка серьезно повредит внутренние конструктивные элементы дробилки. Главный стержень или головка могут страдать от необратимых рубцов. Взвесьте изношенные детали после снятия. Сравните это с их новым весом. Эти данные помогут вам точно спрогнозировать будущие циклы технического обслуживания.
Чтобы максимизировать отдачу от вашего дробильного оборудования, необходимо относиться к внутренним компонентам как к синхронизированной системе. Они не являются самостоятельными товарами. Правильное взаимодействие определяет угол захвата, производительность и качество готового заполнителя. Игнорирование динамики камеры приводит непосредственно к механическому повреждению и снижению производительности.
Долгосрочный успех полностью зависит от отслеживания надежных данных об износе. Всегда соизмеряйте произведенные тонны с физическим весом, потерянным отливками. Этот математический подход позволяет вам постоянно совершенствовать выбор профиля. Это также поможет вам подобрать точное содержание марганца, необходимое для вашей геологии.
Не ждите катастрофической поломки, чтобы оценить свою камеру. Проанализируйте свой текущий характер износа сегодня. Осмотрите выброшенные детали на наличие чашечек или колокольчиков. Проконсультируйтесь со специалистом по изнашиваемым деталям, чтобы оценить вашу текущую конфигурацию и устранить скрытые недостатки.
О: Технически да, но это крайне не рекомендуется. Это существенно меняет предполагаемый профиль дробления. Это несоответствие сильно ограничивает потребление корма и нарушает оптимальный угол захвата. Кроме того, старая геометрия создает неравномерные точки напряжения, что быстро ускоряет износ нового компонента.
О: Использование CSS с большей плотностью, чем исходная конструкция камеры, приводит к чрезмерному локальному износу в нижней параллельной зоне. Это приводит к преждевременному выходу из строя, болтовне и значительному увеличению потребляемой мощности. Это также может привести к отскоку колец, угрожающему структурной целостности машины.
Ответ: Срок службы сильно варьируется. Они могут длиться всего несколько дней в экстремальных кварцитах или несколько месяцев в мягком известняке. Сосредоточьтесь исключительно на «цене за тонну», а не на простом количестве часов работы. Отслеживание объема производства в сравнении с потерей веса — единственный верный способ оценить производительность.
