

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site


Un concassage inefficace, une mauvaise forme des particules et des temps d'arrêt excessifs proviennent souvent d'une mauvaise compréhension fondamentale de la dynamique de la chambre de concassage. Lorsque les agrégats s'écaillent ou que la production chute, les opérateurs accusent souvent la machine elle-même. Cependant, la cause profonde se situe généralement à l’intérieur de la chambre. Le concasseur à cône constitue un actif secondaire ou tertiaire vital dans votre exploitation. La réduction de taille repose ici entièrement sur la compression continue entre deux revêtements de concasseur . Si vous ignorez le fonctionnement de ces pièces d’usure, les temps d’arrêt réduiront rapidement votre rentabilité.
Comprendre les différences fonctionnelles, les modèles d'usure et l'appariement approprié des Le manteau du broyeur à cône et le revêtement du bol sont essentiels. Cette connaissance dicte la qualité globale du résultat de votre opération. En maîtrisant ces dynamiques, vous pouvez optimiser le coût par tonne et prendre des décisions d'approvisionnement fondées sur des preuves. Nous explorerons comment ces castings spécifiques interagissent. Vous apprendrez à évaluer les matériaux, à sélectionner les profils optimaux et à chronométrer correctement vos cycles de maintenance.
Le manteau est l'élément mobile de la tête du concasseur ; le revêtement de cuvette (concave) est l'élément fixe fixé au châssis supérieur.
La sélection des revêtements de broyeur appropriés nécessite d'adapter le profil de la chambre (grossier, moyen ou fin) à la taille d'alimentation spécifique et au rendement souhaité.
La sélection de la nuance d'acier au manganèse doit être adaptée à l'abrasivité de la roche et à l'environnement d'écrouissage spécifique de la machine.
Le remplacement simultané des revêtements est généralement recommandé pour maintenir l'angle de pincement optimal, bien que des remplacements échelonnés puissent être viables dans des conditions strictement surveillées.
Les gestionnaires de sites doivent clairement différencier les deux principaux composants du concassage. Nous entendons souvent ces termes utilisés de manière interchangeable dans les carrières. Cependant, chaque partie joue un rôle distinct. Ils travaillent ensemble pour réduire les grosses roches en agrégats utilisables. Comprendre leurs fonctions individuelles aide les opérateurs à diagnostiquer plus rapidement les problèmes de production.
Le manteau recouvre la tête du cône. Il tourne de manière excentrique, entraîné par l'arbre principal. Vous pouvez le considérer comme la face mobile active de la machine. Il ne tourne pas dans un cercle parfait. Au lieu de cela, il vacille continuellement. Ce mouvement excentrique pousse le manteau vers l'extérieur. Il applique activement une force de compression massive contre la roche entrante.
Parce qu’il agit comme la principale face d’écrasement, le manteau subit un impact direct intense. Lorsque la roche pénètre dans le haut de la chambre, le manteau la saisit. Le mouvement d’oscillation force le matériau vers l’extérieur et vers le bas. La surface doit supporter des charges de choc constantes. Un manteau usé réduit considérablement l'efficacité de concassage de votre équipement.
Le revêtement de bol est également connu sous le nom de concave. Il reste fermement verrouillé dans la chambre de concassage supérieure. Contrairement au manteau, cette pièce ne bouge pas pendant le fonctionnement. Il sert d'enclume statique pour l'ensemble du processus de concassage. Il restreint la roche, donnant au composant mobile quelque chose contre lequel pousser.
Ensemble, ils forment une cavité en forme de V. Alors que la face mobile fournit la force, la face stationnaire fournit la résistance. Le rocher se brise parce qu’il n’a nulle part où aller. Une installation correcte est essentielle pour cette enclume statique. S’il bouge même légèrement, vous risquez une panne mécanique catastrophique. L'élément fixe doit tenir parfaitement au sol pour permettre une réduction de taille efficace.
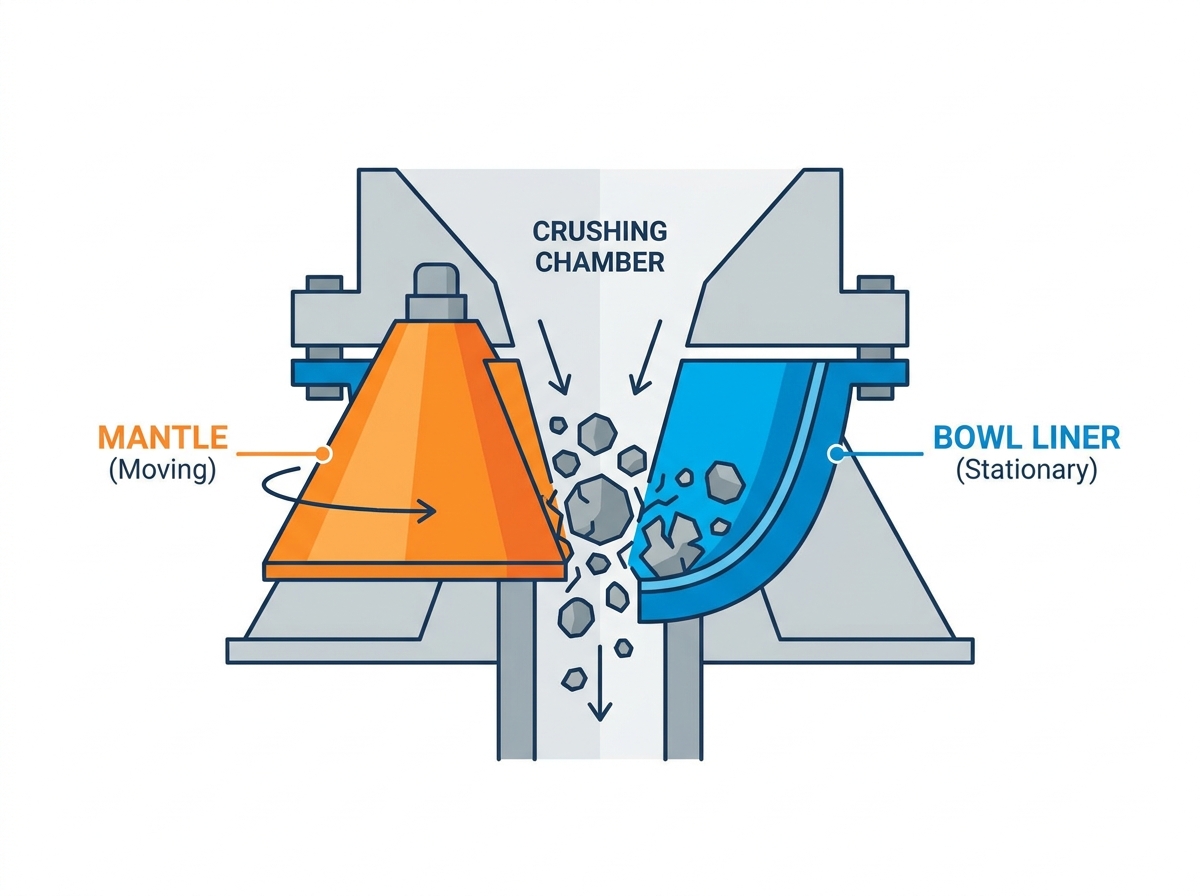
Vous ne devez jamais considérer ces composants comme des pièces isolées. Ils forment un système hautement synchronisé. Leur relation spatiale dicte toute l’efficacité de votre production. Lorsque les opérateurs modifient aveuglément les paramètres, ils perturbent cet équilibre délicat. Examinons comment ils interagissent pour écraser efficacement.
L'angle de pincement décrit la relation spatiale entre les deux revêtements. Cela détermine la capacité de la machine à saisir le matériau alimenté. Si l'angle est trop large, la roche glissera. Il rebondira vers le haut au lieu de se briser. Cela entraîne un gaspillage d’énergie important. Si l’angle est trop étroit, la cavité s’étouffe facilement. Le matériau ne peut pas couler vers le bas.
Le maintien de l'angle correct garantit un écrasement continu et fluide. À mesure que la roche descend dans la chambre, l’angle change naturellement. Il se resserre près du fond pour écraser les particules plus petites. Les ingénieurs conçoivent ces angles méticuleusement. L'installation de profils incompatibles ruine immédiatement cette géométrie. Vous devez conserver l'angle prévu pour éviter le glissement de la matière.
La zone parallèle se situe au bas des revêtements. Cette zone définit le point d'étranglement. Il détermine votre paramètre côté fermé (CSS). Le CSS est la plus petite distance entre les deux composants lors du cycle excentrique. En fin de compte, cela dicte la taille de votre produit final. Un calibrage CSS précis n’est pas négociable pour un résultat cohérent.
Le matériau passe le plus de temps dans cette zone parallèle. C’est donc lui qui subit le taux d’usure le plus élevé. À mesure que le métal s'use, le point d'étranglement s'élargit. Les opérateurs doivent ajuster le bol vers le bas pour maintenir le CSS. Ignorer cet ajustement conduit à un produit surdimensionné. Cela provoque également une répartition inégale de la pression dans la cavité inférieure.
Une inadéquation des profils entraîne une répartition inégale de la pression. Lorsque les visages ne s’alignent pas correctement, des points de tension localisés apparaissent. Cela conduit à des pics de puissance dangereux. Le moteur consomme un courant excessif en essayant de forcer le matériau à travers un espace inapproprié. Vous ferez également l’expérience du rebond de l’anneau. Le cadre supérieur se soulève violemment sous une pression extrême.
Un rebond prolongé de l'anneau détruit les bagues internes en bronze. Cela endommage l'arbre principal et les butées. Les pannes mécaniques deviennent inévitables dans ces conditions. Assurez-vous toujours que les profils que vous avez choisis se complètent parfaitement. Ne mélangez pas les profils grossiers et fins sur un coup de tête. Les dégâts qui en résultent dépassent de loin les économies perçues à court terme.
La sélection du bon alliage métallique nécessite un cadre technique. Vous ne pouvez pas simplement deviner quel matériau sera le plus performant. Les revêtements des concasseurs dépendent de propriétés métallurgiques spécifiques pour survivre. Comprendre ces propriétés différencie les responsables des achats expérimentés des novices.
L'acier austénitique au manganèse durcit sous l'impact. C’est le principe d’écrouissage. Dans son état initial, le métal est relativement mou et ductile. Lorsque les roches heurtent la surface à plusieurs reprises, la couche externe se comprime. Sa structure cristalline microscopique change. La surface devient incroyablement dure tandis que le noyau interne reste ductile. Cette combinaison évite les fissures catastrophiques.
Il est essentiel d'adapter l'alliage au rapport d'impact et d'abrasion de la roche. Si votre pierre est très abrasive mais légère, elle ne déclenchera pas l’effet durcissant. Le métal s’usera simplement rapidement. Vous devez générer suffisamment de force d’impact pour activer le durcissement. Autrement, le manganèse de qualité supérieure devient une erreur coûteuse.
Les normes industrielles classent les alliages de manganèse selon leur teneur en pourcentage. Le choix de la qualité appropriée dépend entièrement de votre matière première et de l'étape de concassage. Le tableau comparatif ci-dessous détaille les qualités de manganèse standard et leurs applications idéales.
Qualité Manganèse |
Caractéristiques principales |
Scénarios d'application idéaux |
|---|---|---|
Mn14 (14 % de Mn) |
Dureté initiale élevée, ductilité inférieure. |
Idéal pour les applications très abrasives et à faible impact. Idéal pour les aliments de petite taille en concassage tertiaire. |
Mn18 (18 % de Mn) |
Résistance et durée de vie équilibrées. |
La norme de l'industrie. Offre un mélange fiable de résistance aux chocs et de longévité sur des géologies variées. |
Mn22 (22 % de Mn) |
Ductilité maximale, nécessite un impact important. |
Idéal pour les applications à fort impact telles que le concassage primaire/secondaire de très grandes tailles de roches dures. |
De nombreux acheteurs supposent que « un taux de manganèse plus élevé » signifie automatiquement « une durée de vie plus longue ». Il s'agit d'une idée fausse et dangereuse. Si vous installez Mn22 dans une application de concassage fin, elle échouera rapidement. Les petites roches n’ont pas la masse nécessaire pour produire un impact important. Le métal ne durcit jamais. Il reste mou et s'use prématurément.
Évaluez toujours vos conditions géologiques spécifiques. Ne laissez pas les fournisseurs vous proposer du Mn22 sans preuve d’un impact important. Parfois, le Mn14, moins cher, est nettement plus performant. Basez vos décisions sur des données d'usure réelles plutôt que sur des allégations marketing. Faites correspondre l'alliage strictement à la force d'impact présente dans votre chambre.
Les achats nécessitent une logique de présélection stricte basée sur les réalités opérationnelles. Vos choix impactent directement le rendement de production. Laissez-nous vous guider à travers un cadre décisionnel éprouvé pour sélectionner les bons moulages.
Les profils de chambre se répartissent en trois catégories principales : grossier, moyen et fin. Les profils grossiers comportent une ouverture d'admission massive. Ils gèrent facilement les gros aliments primaires. Les profils fins ont une ouverture supérieure étroite. Ils excellent dans la production de sable ou de petits granulats. Vous devez adapter le profil strictement à la taille de votre matière première.
Profils grossiers : à utiliser pour le concassage secondaire où la roche nourricière est exceptionnellement grande.
Profils moyens : le juste milieu polyvalent. Bon pour une réduction globale standard.
Profils fins : Obligatoire pour les circuits tertiaires exigeant un contrôle strict de la forme des particules.
La taille maximale de l'aliment ne doit jamais dépasser l'ouverture d'admission conçue pour la chambre. Forcer des roches surdimensionnées à former un profil fin provoque un pontage immédiat. L’alimentation bloque l’ouverture, interrompant instantanément la production. Mesurez toujours votre flux avec précision avant de commander de nouveaux profils.
Les acheteurs sont souvent confrontés à un compromis difficile. Les doublures plus épaisses et plus lourdes offrent une durée de vie plus longue. Vous les changez moins fréquemment. Cependant, l'excès de métal réduit la capacité volumétrique interne de la chambre. Vous mettez littéralement moins de roches à l’intérieur de la machine. Cela limite votre rendement horaire de production.
Vous devez équilibrer le coût initial des moulages plus lourds avec la perte de rendement. Un manteau massif pourrait durer un mois supplémentaire. Mais si votre production chute de vingt tonnes par heure, vous perdez de l’argent. Calculez la valeur de votre produit fini. Souvent, un profilé d’épaisseur standard offre une meilleure rentabilité globale même s’il nécessite un remplacement plus rapide.
N'achetez pas de composants critiques auprès de sources non vérifiées. Exigez des contrôles de qualité stricts de la part de vos fournisseurs. Utilisez les critères suivants pour les évaluer.
Garanties de précision dimensionnelle : demandez des rapports d’usinage CNC. Si les surfaces de contact sont inégales, les pièces ne s'installeront pas correctement dans le concasseur.
Rapports de tests par ultrasons : Les pièces moulées cachent souvent des cavités de retrait internes. Les tests par ultrasons prouvent que la pièce est exempte de défauts internes dangereux.
Capacités de profil personnalisé : les principaux fournisseurs peuvent modifier les conceptions standard. Ils doivent offrir une épaisseur personnalisée dans les zones à forte usure adaptées à votre roche spécifique.
Certification des matériaux : Exigez une fiche de composition chimique. Vérifiez que les ratios de manganèse et de carbone correspondent exactement à votre commande.
Savoir quand planifier la maintenance est tout aussi essentiel que choisir les bonnes pièces. Attendre trop longtemps risque un échec catastrophique. Les changer trop tôt gaspille de l’argent. Abordons les questions de mise en œuvre les plus courantes concernant les cycles de maintenance.
Le consensus standard de l’industrie préconise le remplacement simultané. Vous devez remplacer les deux pièces simultanément. Cette pratique maintient le profil optimal de la chambre. Il réinitialise l'angle de pincement aux spécifications d'usine. Un nouvel ensemble garantit une efficacité de broyage maximale dès le premier jour. Vous obtenez une meilleure forme de particules et une consommation d’énergie réduite.
Cependant, les opérateurs tentent parfois des remplacements échelonnés pour économiser leur budget. Ils associent un nouveau manteau à un revêtement de bol usé. Détaillez les risques avant de tenter cela. Cela modifie considérablement l’angle de pincement. Cela réduit votre capacité de consommation alimentaire. Les géométries incompatibles accélèrent l’usure du tout nouveau composant. Nous ne recommandons des changements échelonnés que dans des conditions strictement surveillées et avec des taux d'usure identiques.
L’inspection visuelle fournit des indices essentiels sur votre opération. Apprenez à votre équipe à repérer les panneaux d’avertissement lors des arrêts pour maintenance. Le « bruit de cloche » se produit lorsque la zone parallèle inférieure s'use complètement. Le fond s'ouvre comme une cloche. Cela indique que vous utilisez un CSS beaucoup trop serré pour la conception de la chambre.
« Cupping » montre des dépressions profondes localisées sur la face écrasante. Cela indique une distribution incorrecte des aliments. Le matériau tombe lourdement sur un côté de la chambre. L'alimentation séparée entraîne une usure deux fois plus rapide d'un côté. La correction de la conception de votre goulotte d'alimentation éliminera les ventouses et doublera votre durée de vie.
Ne basez pas les calendriers de remplacement uniquement sur les jours civils. Suivez le poids physique des pièces moulées. Une doublure typique doit être jetée lorsqu’elle a perdu 40 à 50 % de son poids d’origine. L’épaisseur de métal restante devient dangereusement mince au-delà de ce point.
Pousser au-delà du seuil des 50% risque de se fissurer. Une pièce moulée cassée endommagera gravement les composants structurels internes du concasseur. La tige principale ou la tête peut subir des cicatrices permanentes. Pesez vos pièces usées après démontage. Comparez cela à leur tout nouveau poids. Ces données vous aident à prédire parfaitement les futurs cycles de maintenance.
Maximiser le retour sur investissement de votre équipement de concassage nécessite de traiter les composants internes comme un système synchronisé. Ce ne sont pas des produits autonomes. Une interaction appropriée dicte votre angle de pincement, votre rendement de production et la qualité des granulats finis. Ignorer la dynamique de la chambre conduit directement à une défaillance mécanique et à un mauvais rendement.
Le succès à long terme repose entièrement sur le suivi de données d’usure fiables. Mesurez toujours les tonnes produites par rapport au poids physique perdu par les pièces moulées. Cette approche mathématique vous permet d’affiner continuellement vos choix de profils. Il vous aide également à déterminer la teneur exacte en manganèse requise pour votre géologie.
N'attendez pas une panne catastrophique pour évaluer votre chambre. Vérifiez vos habitudes d’usure actuelles dès aujourd’hui. Inspectez vos pièces mises au rebut pour déceler des ventouses ou des cloches. Consultez un spécialiste des pièces d’usure pour évaluer votre configuration actuelle et éliminer les inefficacités cachées.
R : Techniquement, oui, mais c’est fortement déconseillé. Cela modifie fortement le profil d’écrasement prévu. Cette inadéquation limite considérablement votre consommation alimentaire et ruine l’angle de pincement optimal. De plus, l’ancienne géométrie crée des points de contrainte inégaux, ce qui accélère rapidement l’usure du nouveau composant.
R : L'utilisation d'un CSS plus serré que la conception originale de la chambre entraîne une usure localisée excessive dans la zone parallèle inférieure. Cela entraîne une panne prématurée, des bruits de cloche et une consommation d'énergie considérablement accrue. Cela peut également provoquer un rebond de l'anneau, menaçant l'intégrité structurelle de la machine.
R : La durée de vie est très variable. Ils peuvent durer seulement quelques jours dans un quartzite extrême ou plusieurs mois dans un calcaire tendre. Concentrez-vous strictement sur le « coût par tonne » plutôt que sur les heures brutes de fonctionnement. Le suivi du volume de production par rapport à la perte de poids est le seul véritable moyen d’évaluer les performances.
