

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio


La trituración ineficiente, la mala forma de las partículas y el tiempo de inactividad excesivo a menudo se deben a una mala comprensión fundamental de la dinámica de la cámara de trituración. Cuando los agregados salen escamosos o la producción disminuye, los operadores frecuentemente culpan a la propia máquina. Sin embargo, la causa fundamental suele estar dentro de la cámara. La trituradora de cono sirve como un activo secundario o terciario vital en su operación. La reducción de tamaño aquí depende enteramente de la compresión continua entre dos puntos críticos. revestimientos de trituradoras . Si ignora cómo funcionan estas piezas de desgaste, el tiempo de inactividad erosionará rápidamente su rentabilidad.
Comprender las diferencias funcionales, los patrones de desgaste y el emparejamiento adecuado de los La cubierta del triturador de cono y el revestimiento del tazón son esenciales. Este conocimiento dicta la calidad general de la producción de su operación. Al dominar estas dinámicas, puede optimizar el costo por tonelada y tomar decisiones de adquisición basadas en evidencia. Exploraremos cómo interactúan estos castings específicos. Aprenderá a evaluar materiales, seleccionar perfiles óptimos y cronometrar correctamente sus ciclos de mantenimiento.
El manto es el componente móvil del cabezal triturador; el revestimiento del recipiente (cóncavo) es el componente estacionario fijado al marco superior.
Seleccionar los revestimientos de trituradora adecuados requiere hacer coincidir el perfil de la cámara (grueso, medio o fino) con el tamaño de alimentación específico y la producción deseada.
La selección del grado de acero al manganeso debe alinearse con la abrasividad de la roca y el entorno de endurecimiento específico de la máquina.
Generalmente se recomienda reemplazar los revestimientos al mismo tiempo para mantener el ángulo de contacto óptimo, aunque los reemplazos escalonados pueden ser viables bajo condiciones estrictamente monitoreadas.
Los administradores del sitio deben diferenciar claramente los dos componentes principales de trituración. A menudo escuchamos estos términos usados indistintamente en el piso de la cantera. Sin embargo, cada parte desempeña un papel distinto. Trabajan juntos para reducir rocas grandes a agregados utilizables. Comprender sus funciones individuales ayuda a los operadores a diagnosticar problemas de producción más rápidamente.
El manto cubre la cabeza del cono. Gira excéntricamente impulsado por el eje principal. Puedes considerarlo como la cara móvil activa de la máquina. No gira en un círculo perfecto. En cambio, se tambalea continuamente. Este movimiento excéntrico empuja el manto hacia afuera. Aplica activamente una fuerza de compresión masiva contra la roca entrante.
Debido a que actúa como la principal cara de aplastamiento, el manto soporta un intenso impacto directo. Cuando la roca entra en la parte superior de la cámara, el manto la agarra. El movimiento de oscilación fuerza el material hacia afuera y hacia abajo. La superficie debe soportar cargas de impacto constantes. Un manto desgastado reduce drásticamente la eficiencia de trituración de su equipo.
El revestimiento del cuenco también se conoce como cóncavo. Permanece bloqueado firmemente en la cámara de trituración superior. A diferencia del manto, esta parte no se mueve durante el funcionamiento. Sirve como yunque estático para todo el proceso de trituración. Restringe la roca, dándole al componente móvil algo contra qué empujar.
Juntos forman una cavidad en forma de V. Mientras que la cara móvil proporciona la fuerza, la cara estacionaria proporciona la resistencia. La roca se hace añicos porque no tiene adónde ir. La instalación adecuada es fundamental para este yunque estático. Si se desplaza aunque sea ligeramente, corre el riesgo de sufrir una falla mecánica catastrófica. El componente estacionario debe sujetarse perfectamente al suelo para permitir una reducción de tamaño efectiva.
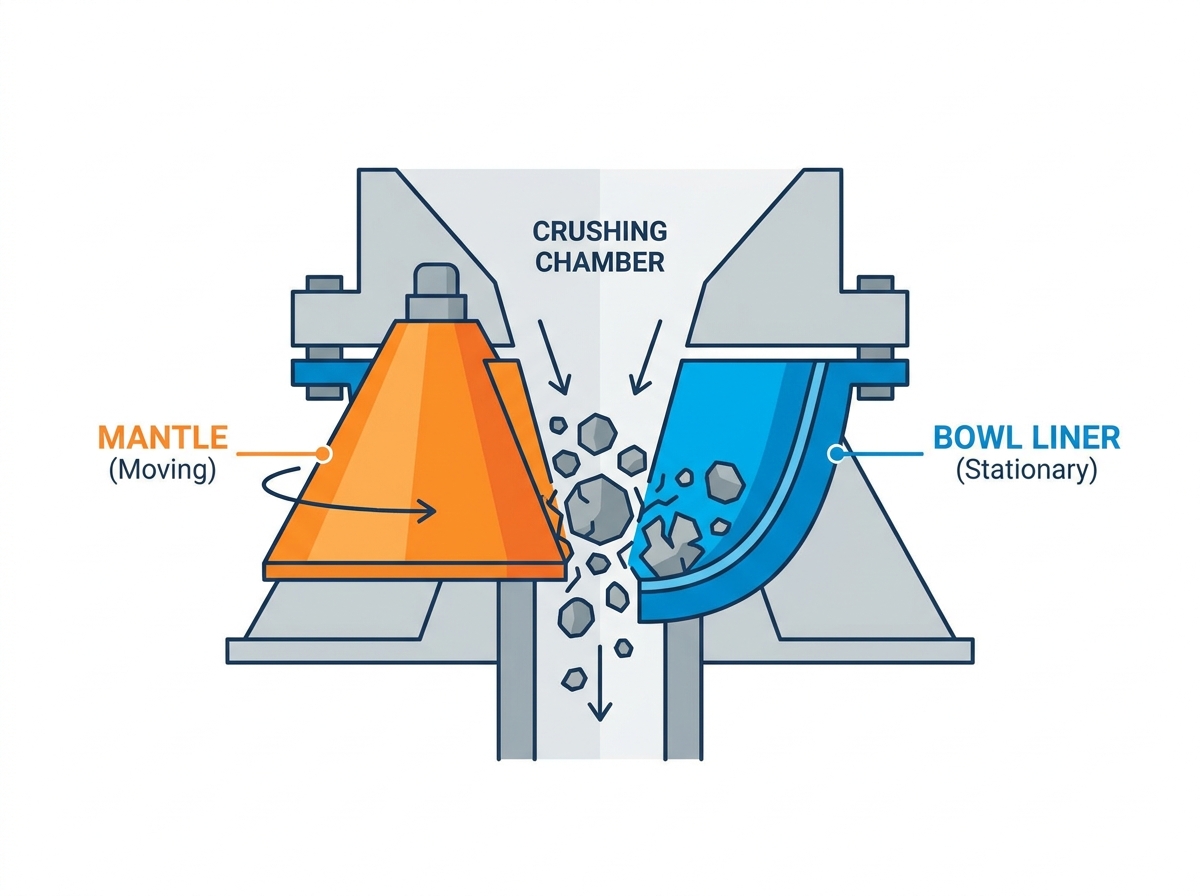
Nunca debes ver estos componentes como partes aisladas. Forman un sistema altamente sincronizado. Su relación espacial dicta toda la eficiencia de su producción. Cuando los operadores cambian la configuración a ciegas, alteran este delicado equilibrio. Examinemos cómo interactúan para aplastar de manera efectiva.
El ángulo de contacto describe la relación espacial entre los dos revestimientos. Dicta la capacidad de la máquina para agarrar el material de alimentación. Si el ángulo es demasiado amplio, la roca se deslizará. Rebotará hacia arriba en lugar de romperse. Esto provoca un grave desperdicio de energía. Si el ángulo es demasiado estrecho, la cavidad se obstruye fácilmente. El material no puede fluir hacia abajo.
Mantener el ángulo correcto garantiza una trituración continua y suave. A medida que la roca desciende por la cámara, el ángulo cambia naturalmente. Se aprieta cerca del fondo para triturar partículas más pequeñas. Los ingenieros diseñan estos ángulos meticulosamente. La instalación de perfiles no coincidentes arruina esta geometría inmediatamente. Debe conservar el ángulo previsto para evitar el deslizamiento del material.
La zona paralela se encuentra en la parte inferior de los revestimientos. Esta área define el punto de estrangulamiento. Determina su configuración de lado cerrado (CSS). El CSS es la distancia más pequeña entre los dos componentes durante el ciclo excéntrico. En última instancia, dicta el tamaño del producto final. La calibración precisa de CSS no es negociable para lograr resultados consistentes.
El material pasa la mayor parte del tiempo en esta zona paralela. Por lo tanto, experimenta la mayor tasa de desgaste. A medida que el metal se desgasta, el punto de estrangulamiento se ensancha. Los operadores deben ajustar el recipiente hacia abajo para mantener el CSS. Ignorar este ajuste conduce a un producto de gran tamaño. También provoca una distribución desigual de la presión en la cavidad inferior.
Una falta de coincidencia en los perfiles provoca una distribución de presión gravemente desigual. Cuando las caras no se alinean correctamente, surgen puntos de tensión localizados. Esto provoca peligrosos picos de energía. El motor consume corriente excesiva al intentar forzar el material a través de un espacio inadecuado. También experimentarás el rebote del anillo. El marco superior se levanta violentamente bajo una presión extrema.
El rebote prolongado del anillo destruye los casquillos internos de bronce. Daña el eje principal y los cojinetes de empuje. En estas condiciones, las fallas mecánicas se vuelven inevitables. Asegúrese siempre de que los perfiles elegidos se complementen perfectamente. No mezcle perfiles gruesos y finos por capricho. El daño resultante supera con creces cualquier ahorro percibido a corto plazo.
Seleccionar la aleación de metal adecuada requiere un marco técnico. No se puede simplemente adivinar qué material funcionará mejor. Los revestimientos de las trituradoras dependen de propiedades metalúrgicas específicas para sobrevivir. Comprender estas propiedades diferencia a los funcionarios de adquisiciones experimentados de los novatos.
El acero austenítico al manganeso se endurece con el impacto. Éste es el principio de endurecimiento por el trabajo. En su estado inicial, el metal es relativamente blando y dúctil. Cuando las rocas golpean repetidamente la superficie, la capa exterior se comprime. Su estructura cristalina microscópica cambia. La superficie se vuelve increíblemente dura mientras que el núcleo interno permanece dúctil. Esta combinación previene grietas catastróficas.
Es fundamental hacer coincidir la aleación con la relación de impacto y abrasión de la roca. Si su roca es muy abrasiva pero liviana, no provocará el efecto de endurecimiento. El metal simplemente se desgastará rápidamente. Debes generar suficiente fuerza de impacto para activar el endurecimiento. De lo contrario, el manganeso premium se convierte en un error costoso.
Los estándares de la industria clasifican las aleaciones de manganeso según su contenido porcentual. La elección del grado correcto depende completamente del material de alimentación y de la etapa de trituración. El cuadro comparativo a continuación detalla los grados estándar de manganeso y sus aplicaciones ideales.
Grado de manganeso |
Características primarias |
Escenarios de aplicación ideales |
|---|---|---|
Mn14 (14%Mn) |
Alta dureza inicial, menor ductilidad. |
Lo mejor para aplicaciones altamente abrasivas y de bajo impacto. Ideal para tamaños de pienso pequeños en trituración terciaria. |
Mn18 (18%Mn) |
Dureza y vida útil equilibradas. |
El estándar de la industria. Ofrece una combinación confiable de resistencia al impacto y longevidad en geología variada. |
Mn22 (22%Mn) |
Máxima ductilidad, requiere fuertes impactos. |
Ideal para aplicaciones de alto impacto como trituración primaria/secundaria de tamaños de alimentación de roca dura muy grandes. |
Muchos compradores asumen que 'un mayor contenido de manganeso' significa automáticamente 'una vida más larga'. Esta es una idea errónea y peligrosa. Si instala Mn22 en una aplicación de trituración fina, fallará rápidamente. Las rocas pequeñas carecen de masa para generar un fuerte impacto. El metal nunca se endurece. Permanece blando y se desgasta prematuramente.
Evalúe siempre sus condiciones geológicas específicas. No permita que los proveedores le vendan más a Mn22 sin pruebas del gran impacto. A veces, el Mn14 más económico tiene un rendimiento significativamente mejor. Base sus decisiones en datos de desgaste reales en lugar de afirmaciones de marketing. Haga coincidir la aleación estrictamente con la fuerza de impacto presente en su cámara.
Las adquisiciones requieren una lógica de preselección estricta basada en las realidades operativas. Sus elecciones impactan directamente el rendimiento de la producción. Permítanos guiarlo a través de un marco de decisión probado para seleccionar las piezas fundidas adecuadas.
Los perfiles de cámara se dividen en tres categorías principales: Grueso, Medio y Fino. Los perfiles gruesos cuentan con una enorme abertura de entrada. Manejan fácilmente piensos primarios grandes. Los perfiles finos tienen una abertura superior estrecha. Destacan en la producción de arena o pequeños agregados. Debe hacer coincidir el perfil estrictamente con el tamaño del material de alimentación.
Perfiles gruesos: Úselo para trituración secundaria donde la roca de alimentación es excepcionalmente grande.
Perfiles medios: el término medio versátil. Bueno para la reducción de agregados estándar.
Perfiles Finos: Obligatorio para circuitos terciarios que exigen un estricto control de la forma de las partículas.
El tamaño máximo de alimentación nunca debe exceder la abertura de entrada diseñada para la cámara. Forzar rocas de gran tamaño a adoptar un perfil fino provoca una formación de puentes inmediata. El alimento bloquea la abertura, deteniendo instantáneamente la producción. Mida siempre su feed con precisión antes de solicitar nuevos perfiles.
Los compradores a menudo enfrentan un compromiso difícil. Los revestimientos más gruesos y pesados ofrecen una vida útil más larga. Los cambias con menos frecuencia. Sin embargo, el metal adicional reduce la capacidad volumétrica interna de la cámara. Literalmente cabe menos piedra dentro de la máquina. Esto limita su rendimiento de producción por hora.
Debe equilibrar el costo inicial de piezas fundidas más pesadas con la pérdida de rendimiento. Un manto enorme podría durar un mes más. Pero si eso reduce tu producción en veinte toneladas por hora, pierdes dinero. Calcule el valor de su producto terminado. A menudo, un perfil de espesor estándar ofrece una mejor rentabilidad general a pesar de requerir un reemplazo más rápido.
No compre componentes críticos de fuentes no verificadas. Exige estrictos controles de calidad a tus proveedores. Utilice los siguientes criterios para evaluarlos.
Garantías de Precisión Dimensional: Solicite informes de mecanizado CNC. Si las superficies de contacto son desiguales, las piezas no se asentarán correctamente en la trituradora.
Informes de pruebas ultrasónicas: las piezas fundidas a menudo ocultan cavidades internas de contracción. Las pruebas ultrasónicas demuestran que la pieza está libre de defectos internos peligrosos.
Capacidades de perfil personalizado: los principales proveedores pueden modificar diseños estándar. Deben ofrecer espesores personalizados en zonas de alto desgaste adaptadas a su roca específica.
Certificación de Materiales: Exigir hoja de composición química. Verifique que las proporciones de manganeso y carbono coincidan exactamente con su pedido.
Saber cuándo programar el mantenimiento es tan fundamental como elegir las piezas adecuadas. Esperar demasiado invita a un fracaso catastrófico. Cambiarlos demasiado pronto es una pérdida de dinero. Abordemos las preguntas de implementación más comunes con respecto a los ciclos de mantenimiento.
El consenso estándar de la industria aboga por el reemplazo simultáneo. Debes reemplazar ambas piezas simultáneamente. Esta práctica mantiene el perfil óptimo de la cámara. Restablece el ángulo de contacto a las especificaciones de fábrica. Un juego nuevo garantiza la máxima eficiencia de trituración desde el primer día. Se logra una mejor forma de las partículas y un menor consumo de energía.
Sin embargo, los operadores a veces intentan realizar reemplazos escalonados para ahorrar presupuesto. Combinan una repisa nueva con un revestimiento de tazón desgastado. Detalla los riesgos antes de intentar esto. Altera gravemente el ángulo de pellizco. Reduce su capacidad de ingesta de alimento. Las geometrías no coincidentes aceleran el desgaste del nuevo componente. Sólo recomendamos cambios escalonados bajo condiciones estrictamente controladas con índices de desgaste idénticos.
La inspección visual proporciona pistas vitales sobre su operación. Enseñe a su equipo a detectar señales de advertencia durante las paradas de mantenimiento. La 'boca acampanada' ocurre cuando la zona paralela inferior se desgasta por completo. El fondo se abre como una campana. Esto indica que está ejecutando un CSS demasiado ajustado para el diseño de la cámara.
'Cupping' muestra depresiones profundas localizadas en la cara aplastante. Esto indica una distribución incorrecta del alimento. El material cae pesadamente sobre un lado de la cámara. La alimentación segregada hace que un lado se desgaste dos veces más rápido. Corregir el diseño del conducto de alimentación eliminará las ventosas y duplicará su vida útil.
No base los cronogramas de reemplazo únicamente en días calendario. Realice un seguimiento del peso físico de las piezas fundidas. Un revestimiento típico debe desecharse cuando haya perdido entre el 40 % y el 50 % de su peso original. A partir de este punto, el espesor restante del metal se vuelve peligrosamente delgado.
Superar el umbral del 50% corre el riesgo de romperse. Una pieza de fundición rota dañará gravemente los componentes estructurales internos de la trituradora. El eje principal o la cabeza pueden sufrir cicatrices permanentes. Pese las piezas desgastadas después de retirarlas. Compare esto con su nuevo peso. Estos datos le ayudan a predecir perfectamente los futuros ciclos de mantenimiento.
Maximizar el rendimiento de su equipo de trituración requiere tratar los componentes internos como un sistema sincronizado. No son productos básicos independientes. La interacción adecuada dicta el ángulo de contacto, el rendimiento de la producción y la calidad del agregado terminado. Ignorar la dinámica de la cámara conduce directamente a fallas mecánicas y resultados deficientes.
El éxito a largo plazo depende enteramente del seguimiento de datos de desgaste fiables. Mida siempre las toneladas producidas con el peso físico perdido por las piezas fundidas. Este enfoque matemático le permite perfeccionar continuamente sus opciones de perfil. También le ayuda a determinar el grado exacto de manganeso necesario para su geología.
No espere a que se produzca una avería catastrófica para evaluar su cámara. Audite sus patrones de uso actuales hoy. Inspeccione las piezas desechadas en busca de ventosas o acampanadas. Consulte con un especialista en piezas de desgaste para evaluar su configuración actual y eliminar ineficiencias ocultas.
R: Técnicamente sí, pero no se recomienda. Altera gravemente el perfil de trituración previsto. Este desajuste limita en gran medida el consumo de alimento y arruina el ángulo de pellizco óptimo. Además, la geometría antigua crea puntos de tensión desiguales, lo que acelera rápidamente el desgaste del nuevo componente.
R: Utilizar un CSS más ajustado que el diseño original de la cámara provoca un desgaste localizado excesivo en la zona paralela inferior. Esto conduce a fallas prematuras, ruidos y un consumo de energía significativamente mayor. También puede provocar el rebote del anillo, amenazando la integridad estructural de la máquina.
R: La vida útil es muy variable. Pueden durar sólo unos días en cuarcita extrema, o varios meses en caliza blanda. Céntrese estrictamente en el 'coste por tonelada' en lugar de en las horas de funcionamiento brutas. Hacer un seguimiento del volumen de producción frente a la pérdida de peso es la única forma verdadera de evaluar el rendimiento.
