
+86- 13205638142

Visualizações: 0 Autor: Editor do site Horário de publicação: 31/07/2026 Origem: Site


A britagem ineficiente, o formato inadequado das partículas e o tempo de inatividade excessivo geralmente resultam de um mal-entendido fundamental sobre a dinâmica da câmara de britagem. Quando os agregados ficam escamosos ou a produção cai, os operadores frequentemente culpam a própria máquina. No entanto, a causa raiz geralmente está dentro da câmara. O britador cônico serve como um ativo secundário ou terciário vital em sua operação. A redução de tamanho aqui depende inteiramente da compressão contínua entre dois revestimentos do britador . Se você ignorar o funcionamento dessas peças de desgaste, o tempo de inatividade prejudicará rapidamente sua lucratividade.
Compreender as diferenças funcionais, padrões de desgaste e emparelhamento adequado do O manto do britador de cone e o revestimento da tigela são essenciais. Esse conhecimento determina a qualidade geral da produção da sua operação. Ao dominar essa dinâmica, você pode otimizar o custo por tonelada e tomar decisões de aquisição baseadas em evidências. Exploraremos como essas peças fundidas específicas interagem. Você aprenderá a avaliar materiais, selecionar perfis ideais e cronometrar corretamente seus ciclos de manutenção.
O manto é o componente móvel da cabeça do britador; o revestimento da tigela (côncavo) é o componente estacionário fixado na estrutura superior.
A seleção dos revestimentos corretos do britador requer a correspondência do perfil da câmara (grossa, média ou fina) com o tamanho de alimentação específico e a produção desejada.
A seleção do tipo de aço manganês deve estar alinhada com a abrasividade da rocha e o ambiente de endurecimento específico da máquina.
A substituição simultânea dos revestimentos é geralmente recomendada para manter o ângulo de contato ideal, embora substituições escalonadas possam ser viáveis sob condições rigorosamente monitoradas.
Os gerentes de obra devem diferenciar claramente os dois componentes primários da britagem. Freqüentemente ouvimos esses termos usados de forma intercambiável no chão da pedreira. No entanto, cada parte desempenha uma função distinta. Eles trabalham juntos para reduzir rochas grandes em agregados utilizáveis. Compreender suas funções individuais ajuda os operadores a diagnosticar problemas de produção com mais rapidez.
O manto cobre a cabeça do cone. Ele gira excentricamente acionado pelo eixo principal. Você pode pensar nisso como a face móvel ativa da máquina. Não gira em um círculo perfeito. Em vez disso, ele oscila continuamente. Este movimento excêntrico empurra o manto para fora. Aplica ativamente uma força compressiva maciça contra a rocha que entra.
Por atuar como principal face de esmagamento, o manto sofre intenso impacto direto. À medida que a rocha entra no topo da câmara, o manto a agarra. O movimento oscilante força o material para fora e para baixo. A superfície deve suportar cargas de choque constantes. Uma manta desgastada reduz drasticamente a eficiência de britagem do seu equipamento.
O forro da tigela também é conhecido como côncavo. Ele permanece firmemente travado na câmara de britagem superior. Ao contrário do manto, esta parte não se move durante a operação. Serve como bigorna estática para todo o processo de britagem. Ele restringe a rocha, dando ao componente móvel algo contra o qual empurrar.
Juntos, eles formam uma cavidade em forma de V. Enquanto a face móvel fornece a força, a face estacionária fornece a resistência. A rocha se estilhaça porque não tem para onde ir. A instalação adequada é crítica para esta bigorna estática. Se mudar, mesmo que ligeiramente, você corre o risco de uma falha mecânica catastrófica. O componente estacionário deve manter-se perfeitamente firme para permitir uma redução efetiva do tamanho.
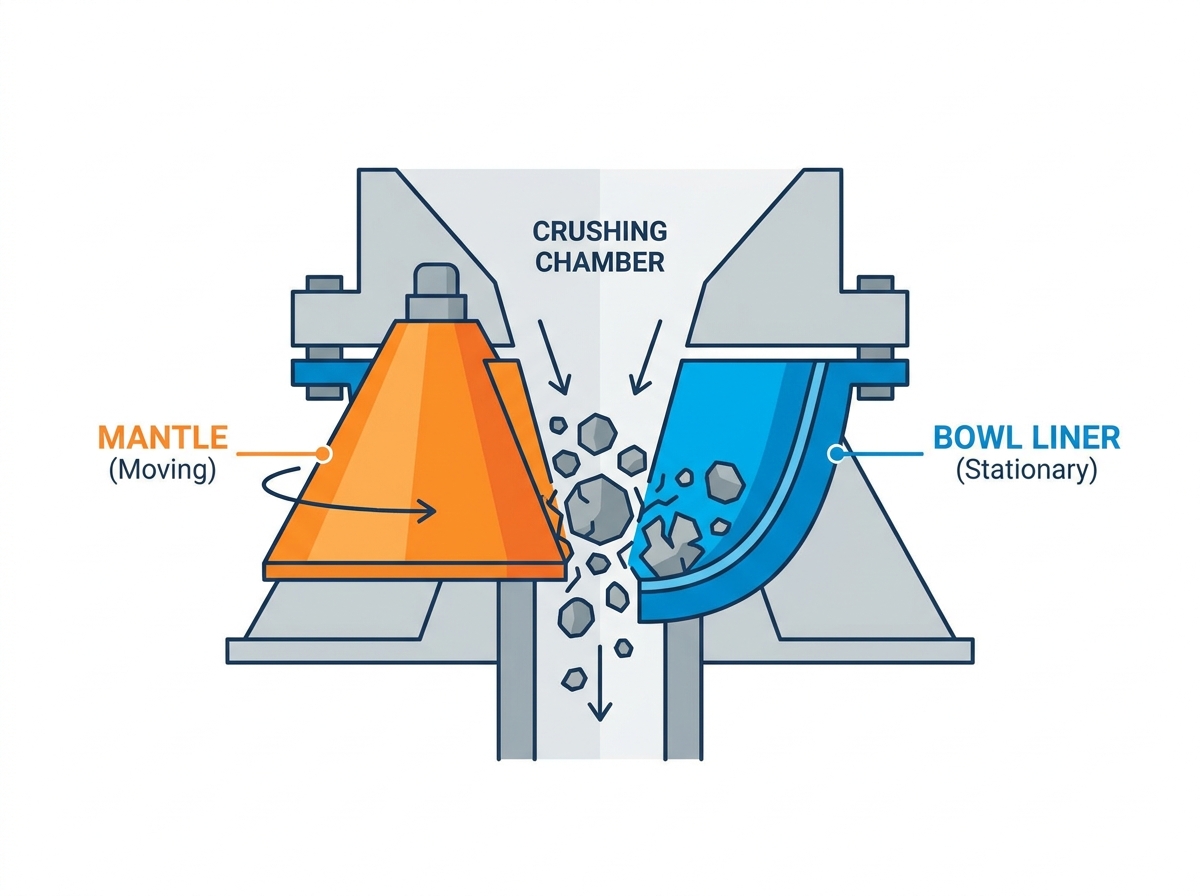
Você nunca deve ver esses componentes como partes isoladas. Eles formam um sistema altamente sincronizado. A sua relação espacial determina toda a eficiência da sua produção. Quando os operadores alteram as configurações às cegas, eles perturbam esse delicado equilíbrio. Vamos examinar como eles interagem para esmagar de forma eficaz.
O ângulo de estreitamento descreve a relação espacial entre os dois revestimentos. Ela determina a capacidade da máquina de agarrar o material alimentado. Se o ângulo for muito amplo, a rocha escorregará. Ele irá saltar para cima em vez de quebrar. Isso causa grave desperdício de energia. Se o ângulo for muito estreito, a cavidade engasga facilmente. O material não pode fluir para baixo.
Manter o ângulo correto garante uma britagem contínua e suave. À medida que a rocha desce pela câmara, o ângulo muda naturalmente. Ele aperta próximo ao fundo para esmagar partículas menores. Os engenheiros projetam esses ângulos meticulosamente. A instalação de perfis incompatíveis arruina esta geometria imediatamente. Você deve preservar o ângulo pretendido para evitar deslizamentos do material.
A zona paralela fica na parte inferior dos revestimentos. Esta área define o ponto de estrangulamento. Ele determina sua configuração de lado fechado (CSS). O CSS é a menor distância entre os dois componentes durante o ciclo excêntrico. Em última análise, determina o tamanho do produto final. A calibração precisa do CSS não é negociável para uma saída consistente.
O material passa a maior parte do tempo nesta zona paralela. Portanto, ele experimenta a maior taxa de desgaste. À medida que o metal se desgasta, o ponto de estrangulamento aumenta. Os operadores devem ajustar o recipiente para baixo para manter o CSS. Ignorar esse ajuste leva a um produto superdimensionado. Também causa distribuição desigual de pressão na cavidade inferior.
Uma incompatibilidade nos perfis causa uma distribuição de pressão severamente desigual. Quando as faces não se alinham corretamente, surgem pontos de tensão localizados. Isso leva a picos de energia perigosos. O motor consome corrente excessiva tentando forçar o material através de uma folga inadequada. Você também experimentará o salto do anel. A estrutura superior levanta violentamente sob extrema pressão.
O salto prolongado do anel destrói as buchas internas de bronze. Isso danifica o eixo principal e os rolamentos axiais. A falha mecânica torna-se inevitável nestas condições. Certifique-se sempre de que os perfis escolhidos se complementam perfeitamente. Não misture perfis grossos e finos por capricho. Os danos resultantes superam em muito quaisquer poupanças percebidas a curto prazo.
A seleção da liga metálica certa requer uma estrutura técnica. Você não pode simplesmente adivinhar qual material terá melhor desempenho. As camisas do britador dependem de propriedades metalúrgicas específicas para sobreviver. A compreensão dessas propriedades separa os profissionais de compras experientes dos novatos.
O aço manganês austenítico endurece com o impacto. Este é o princípio do endurecimento do trabalho. No seu estado inicial, o metal é relativamente macio e dúctil. À medida que as rochas atingem repetidamente a superfície, a camada externa é comprimida. Sua estrutura cristalina microscópica muda. A superfície torna-se incrivelmente dura enquanto o núcleo interno permanece dúctil. Esta combinação evita rachaduras catastróficas.
Combinar a liga com a taxa de impacto e abrasão da rocha é fundamental. Se a sua rocha for altamente abrasiva, mas leve, ela não desencadeará o efeito de endurecimento. O metal simplesmente se desgastará rapidamente. Você deve gerar força de impacto suficiente para ativar o endurecimento. Caso contrário, o manganês premium se tornará um erro caro.
Os padrões da indústria classificam as ligas de manganês pelo seu conteúdo percentual. A escolha da classe correta depende inteiramente do material de alimentação e do estágio de britagem. O gráfico de comparação abaixo detalha os tipos padrão de manganês e suas aplicações ideais.
Grau de manganês |
Características Primárias |
Cenários de aplicação ideais |
|---|---|---|
Mn14 (14% Mn) |
Alta dureza inicial, menor ductilidade. |
Melhor para aplicações altamente abrasivas e de baixo impacto. Ideal para pequenos tamanhos de alimentação na britagem terciária. |
Mn18 (18% Mn) |
Resistência equilibrada e vida útil. |
O padrão da indústria. Oferece uma combinação confiável de resistência ao impacto e longevidade em diversas geologias. |
Mn22 (22% Mn) |
Máxima ductilidade, requer forte impacto. |
Ideal para aplicações de alto impacto, como britagem primária/secundária de tamanhos de alimentação de rocha dura muito grandes. |
Muitos compradores presumem que “maior teor de manganês” significa automaticamente “vida mais longa”. Este é um equívoco perigoso. Se você instalar o Mn22 em uma aplicação de britagem fina, ele falhará rapidamente. As pequenas rochas não têm massa para causar um forte impacto. O metal nunca endurece. Permanece macio e desgasta-se prematuramente.
Sempre avalie suas condições geológicas específicas. Não deixe que os fornecedores vendam para você o Mn22 sem prova de grande impacto. Às vezes, o Mn14 mais barato tem um desempenho significativamente melhor. Baseie suas decisões em dados reais de desgaste, e não em afirmações de marketing. Combine a liga estritamente com a força de impacto presente em sua câmara.
A aquisição exige uma lógica estrita de seleção com base nas realidades operacionais. Suas escolhas impactam diretamente o rendimento da produção. Deixe-nos guiá-lo através de uma estrutura de decisão comprovada para selecionar as peças fundidas certas.
Os perfis de câmara se enquadram em três categorias principais: Grosso, Médio e Fino. Perfis grossos apresentam uma enorme abertura de entrada. Eles lidam facilmente com grandes feeds primários. Perfis finos possuem uma abertura superior estreita. Eles se destacam na produção de areia ou pequenos agregados. Você deve combinar o perfil estritamente com o tamanho do material de alimentação.
Perfis Grossos: Use para britagem secundária onde a rocha de alimentação é excepcionalmente grande.
Perfis Médios: O meio-termo versátil. Bom para redução de agregado padrão.
Perfis Finos: Obrigatório para circuitos terciários que exigem controle rigoroso do formato das partículas.
O tamanho máximo de alimentação nunca deve exceder a abertura de entrada projetada para a câmara. Forçar rochas superdimensionadas em um perfil fino causa pontes imediatas. A alimentação bloqueia a abertura, interrompendo a produção instantaneamente. Sempre meça seu feed com precisão antes de solicitar novos perfis.
Os compradores muitas vezes enfrentam um compromisso difícil. Revestimentos mais grossos e pesados oferecem uma vida útil mais longa. Você os altera com menos frequência. Contudo, o metal extra reduz a capacidade volumétrica interna da câmara. Você literalmente coloca menos pedra dentro da máquina. Isso limita o rendimento da produção por hora.
Você deve equilibrar o custo inicial de peças fundidas mais pesadas com a perda de rendimento. Um manto enorme pode durar mais um mês. Mas se a produção diminuir em vinte toneladas por hora, você perde dinheiro. Calcule o valor do seu produto acabado. Muitas vezes, um perfil de espessura padrão proporciona melhor rentabilidade geral, apesar de exigir uma substituição mais rápida.
Não compre componentes críticos de fontes não verificadas. Exija rigorosos controles de qualidade de seus fornecedores. Use os seguintes critérios para avaliá-los.
Garantias de precisão dimensional: Solicite relatórios de usinagem CNC. Se as superfícies de contato forem irregulares, as peças não assentarão corretamente no britador.
Relatórios de testes ultrassônicos: As peças fundidas geralmente escondem cavidades internas de contração. O teste ultrassônico prova que a peça está livre de defeitos internos perigosos.
Capacidades de perfil personalizado: Os principais fornecedores podem modificar designs padrão. Eles devem oferecer espessura personalizada em zonas de alto desgaste, adaptadas à sua rocha específica.
Certificação do Material: Exija ficha de composição química. Verifique se as proporções de manganês e carbono correspondem exatamente ao seu pedido.
Saber quando programar a manutenção é tão importante quanto escolher as peças certas. Esperar muito é um convite ao fracasso catastrófico. Mudá-los muito cedo desperdiça dinheiro. Vamos abordar as questões de implementação mais comuns relacionadas aos ciclos de manutenção.
O consenso padrão da indústria defende a substituição simultânea. Você deve substituir ambas as peças simultaneamente. Esta prática mantém o perfil ideal da câmara. Ele redefine o ângulo de estreitamento para as especificações de fábrica. Um conjunto novo garante a máxima eficiência de britagem desde o primeiro dia. Você consegue melhor formato de partícula e menor consumo de energia.
No entanto, as operadoras às vezes tentam substituições escalonadas para economizar orçamento. Eles combinam um manto novo com um forro de tigela desgastado. Detalhe os riscos antes de tentar isso. Altera severamente o ângulo de estreitamento. Reduz sua capacidade de ingestão de ração. As geometrias incompatíveis aceleram o desgaste do componente totalmente novo. Recomendamos apenas mudanças escalonadas sob condições rigorosamente monitoradas com taxas de desgaste idênticas.
A inspeção visual fornece pistas vitais sobre sua operação. Ensine sua equipe a identificar sinais de alerta durante paradas de manutenção. A “boca de sino” ocorre quando a zona paralela inferior se desgasta completamente. O fundo se abre como um sino. Isso indica que você está executando um CSS muito restrito para o design da câmara.
'Escavação' mostra depressões profundas localizadas na face esmagadora. Isso indica distribuição incorreta de feed. O material está caindo pesadamente em um lado da câmara. A alimentação segregada faz com que um lado se desgaste duas vezes mais rápido. A correção do design do canal de alimentação eliminará a formação de ventosas e duplicará sua vida útil.
Não baseie os cronogramas de substituição apenas em dias corridos. Acompanhe o peso físico das peças fundidas. Um liner típico deve ser descartado quando perder 40–50% de seu peso original. A espessura restante do metal torna-se perigosamente fina além deste ponto.
Ultrapassar o limite de 50% corre o risco de quebrar. Uma peça fundida quebrada danificará gravemente os componentes estruturais internos do britador. O eixo principal ou cabeça pode sofrer cicatrizes permanentes. Pese suas peças desgastadas após a remoção. Compare isso com seu novo peso. Esses dados ajudam você a prever perfeitamente os ciclos de manutenção futuros.
Maximizar o retorno do seu equipamento de britagem requer tratar os componentes internos como um sistema sincronizado. Eles não são mercadorias autônomas. A interação adequada determina o ângulo de corte, o rendimento da produção e a qualidade do agregado acabado. Ignorar a dinâmica da câmara leva diretamente à falha mecânica e à produção deficiente.
O sucesso a longo prazo depende inteiramente do rastreamento de dados de desgaste confiáveis. Sempre meça as toneladas produzidas em relação ao peso físico perdido pelas peças fundidas. Essa abordagem matemática permite refinar continuamente suas escolhas de perfil. Também ajuda a definir o teor exato de manganês necessário para sua geologia.
Não espere por uma avaria catastrófica para avaliar a sua câmara. Audite hoje mesmo seus padrões de desgaste atuais. Inspecione suas peças descartadas para ver se há ventosas ou bocas de sino. Consulte um especialista em peças de desgaste para avaliar sua configuração atual e eliminar ineficiências ocultas.
R: Tecnicamente sim, mas é altamente desencorajado. Altera severamente o perfil de britagem pretendido. Essa incompatibilidade limita fortemente a ingestão de ração e prejudica o ângulo de nip ideal. Além disso, a geometria antiga cria pontos de tensão irregulares, o que acelera rapidamente o desgaste do novo componente.
R: Executar um CSS mais apertado do que o projeto original da câmara força desgaste localizado excessivo na zona paralela inferior. Isso leva a falhas prematuras, alarde e aumento significativo do consumo de energia. Também pode causar salto do anel, ameaçando a integridade estrutural da máquina.
R: A vida útil é altamente variável. Eles podem durar apenas alguns dias em quartzito extremo ou vários meses em calcário macio. Concentre-se estritamente no “custo por tonelada” em vez de nas horas operacionais brutas. Acompanhar o volume de produção em relação à perda de peso é a única maneira verdadeira de avaliar o desempenho.
