
+86- 13205638142

Просмотры: 0 Автор: Редактор сайта Время публикации: 31 июля 2026 г. Происхождение: Сайт


Простои дробилки и преждевременный износ остаются молчаливыми убийцами рентабельности карьеров. Производители разрабатывают стандартные OEM-детали для средних условий эксплуатации. Однако не существует двух карьеров, работающих в абсолютно средних условиях. Чрезвычайная абразивность или уникальные размеры подачи быстро обнажают ограничения стандартной конструкции.
Суперинтенданты по техническому обслуживанию и группы закупок ежедневно сталкиваются с серьезной дилеммой. Им приходится выбирать между постоянной заменой этих стандартных профилей или инвестированием в решения, разработанные по индивидуальному заказу. Неправильный выбор истощает бюджеты на техническое обслуживание и ограничивает ежедневные производственные возможности.
Ниже мы предоставляем прозрачную, основанную на фактических данных структуру оценки. Вы научитесь выявлять скрытые узкие места в работе и точно оценивать абразивность горных пород. Мы поможем вам определить, стоит ли переходить на кастомную Использование запасных частей для дробилок имеет финансовый смысл для вашего конкретного предприятия.
Стандартные профили обеспечивают предсказуемую доступность и базовую производительность и идеально подходят для однородных, малоабразивных загружаемых материалов.
Изнашиваемые детали, изготовленные по индивидуальному заказу, обеспечивают окупаемость инвестиций в первую очередь в средах с высоким уровнем абразивного износа или при возникновении определенных узких мест в производстве (например, заедание, неправильная форма).
Решение должно определяться совокупной стоимостью владения (TCO), сопоставляя первоначальные затраты с увеличенным сроком службы, сокращением трудоемкости замены и увеличением пропускной способности.
Переход на нестандартные детали требует структурированного пилотного этапа, отслеживания базового износа и тщательного выбора сплава.
Производители разрабатывают стандартные OEM-профили для широкого применения. Они стараются соответствовать каждому базовому сценарию. Такой подход часто приводит к серьезной неэффективности во время экстремальных операций. Литейные заводы отливают стандартные гильзы, используя обобщенную геометрию. Они не учитывают вашу конкретную твердость породы. Они игнорируют ваши уникальные углы сокрушительного удара. Операторы полагают, что стандартные детали представляют собой самый безопасный выбор. Вместо этого эти типовые конструкции часто ограничивают оптимальную производительность дробления.
Вы должны распознавать случаи, когда стандартные компоненты выходят из строя. Несколько четких показателей свидетельствуют о серьезном отставании. Посмотрите внимательно на свою кучу металлолома. Контролируйте свои ежедневные производственные графики. Скорее всего, вы заметите следующие характерные закономерности сбоев:
Зоны локализованного или преждевременного износа, образующиеся вблизи выхода из камеры дробления.
Частые заедания или засоры внутри камеры дробления.
Недопустимое снижение производительности по мере износа футеровки.
Сосредоточьтесь на общем финансовом здоровье. Реальные затраты никогда не равны первоначальной цене марганцевой стали. Вы должны рассчитать потерянный доход от незапланированных остановок на техническое обслуживание. Вы также теряете деньги из-за снижения эффективности дробления. Каждый час, потраченный на замену изношенной матрицы, полностью останавливает производство. Частая замена требует дорогостоящей аренды крана. Они требуют интенсивного ручного труда. Они подвергают работников ненужной угрозе безопасности. Все эти факторы быстро разрушают рентабельность карьеров.
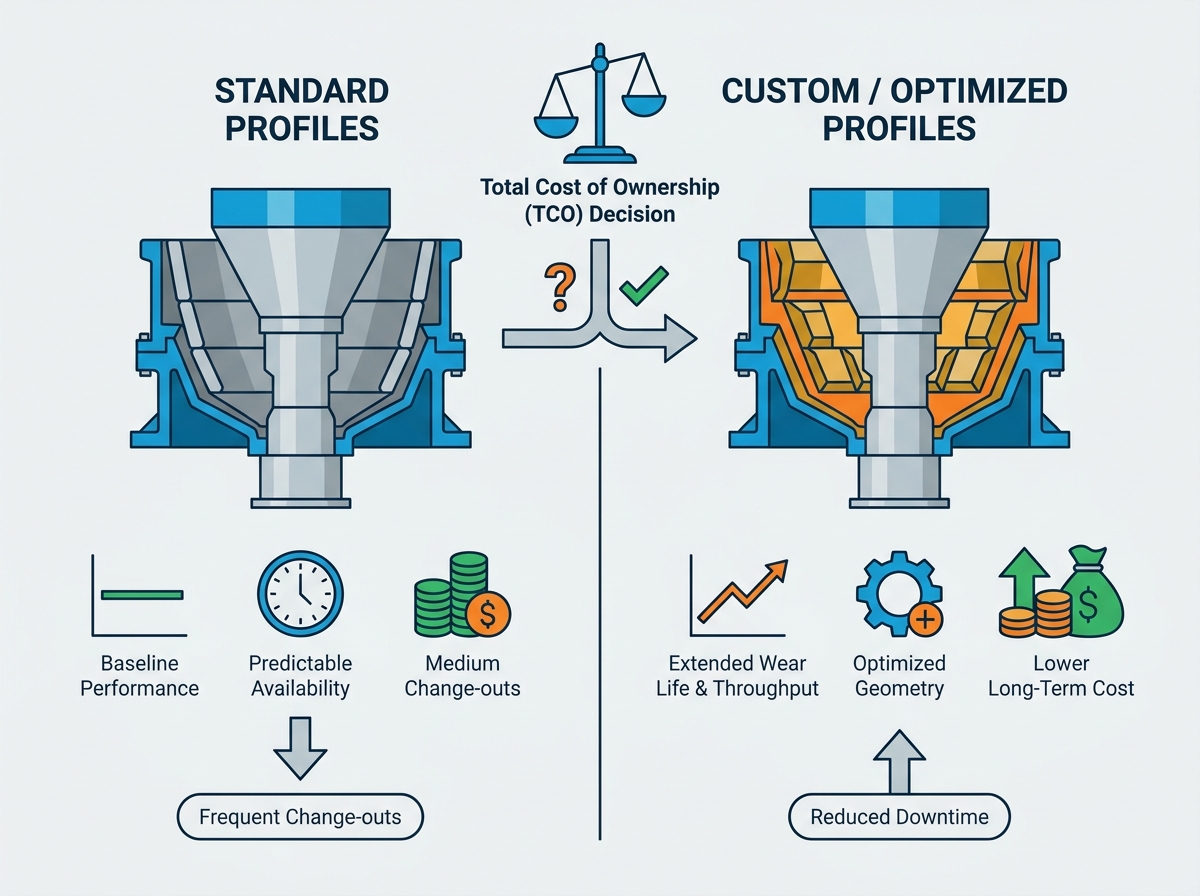
Стандартные компоненты обеспечивают надежную основу. Операторы ценят их гарантированную пригодность. Мировые поставщики широко снабжают их. Вы можете легко предсказать их базовую производительность. Однако они несут существенные недостатки. Они имеют фиксированную геометрию. Они используют стандартную металлургию. Производители обычно заливают их из стандартной стали с содержанием марганца 14% или 18%. Этот базовый состав часто не справляется с уникальной абразивностью горных пород.
Индивидуальное проектирование меняет всю динамику производства. Адаптируем металл к камню. Мы не продавливаем камень через обычный металл.
Инженеры модифицируют непосредственно загрузочное отверстие. Они регулируют угол захвата для лучшего сцепления. Они полностью изменяют форму зоны дробления. Эти изменения соответствуют размерам вашего корма. Они гарантируют желаемую градацию выходного сигнала.
Стандартные сплавы часто быстро выходят из строя. Литейные предприятия противодействуют этому, используя специализированные сплавы. Для зон сильного воздействия льют 22% марганца. Они встраивают вставки из карбида титана (TiC) непосредственно в изнашиваемую поверхность. Они применяют специальную термическую обработку. Эти обновления легко справляются с агрессивными средами.
Специальные конструкции специально улучшают критически важные компоненты дробления. Например, обычай Ограждение и футеровка чаши конусной дробилки гораздо дольше сохраняют постоянную настройку закрытой стороны. Прочные штампы для челюстей сохраняют профиль зубьев на неопределенный срок. Это сохраняет вашу ежедневную производственную мощность.
Ниже приведена таблица, суммирующая эти основные различия:
Категория функции |
Стандартный профиль OEM |
Специально разработанный профиль |
|---|---|---|
Геометрия и посадка |
Фиксированные размеры, гарантированная стандартная посадка |
Измененные загрузочные отверстия, нестандартные углы захвата. |
Металлургия |
Стандартный от 14% до 18% марганца |
22% марганца, вставки TiC, специальные сплавы |
Доступность |
Широкий ассортимент, быстрая первоначальная доставка |
Требуется время на выкройки и литье |
Фокус на производительности |
Средняя пропускная способность по всем карьерам |
Максимальная пропускная способность для конкретных условий площадки |
Вы должны точно оценить свой камень. Немедленно проверьте содержание кремнезема. Измерьте точную твердость, используя индекс работы. Проверьте уровень влажности вашего кормового материала. Высокоабразивные материалы легко оправдывают инвестиции в специальные сплавы. Мягкий известняк редко требует использования вставок из карбида титана. Твердый гранит требует повышенных металлургических свойств. Сопоставьте свой металл со своей геологией.
Тщательно оцените свои ежедневные производственные графики. Следите за падением тонн в час (TPH). Следите за формой вашего продукта. Стандартные футеровки часто изнашиваются и имеют плохую форму частиц. Ляблость быстро увеличивается. Специальные профили сохраняют оптимальную геометрию дробления. Они поддерживают ваш TPH от установки до удаления.
Рассчитайте человеческие затраты, связанные с частой заменой вкладышей. Остановки для технического обслуживания представляют серьезную угрозу безопасности. Подъем тяжестей создает физическую опасность. Изготовленные на заказ детали часто удваивают ожидаемый срок службы. Это улучшение вдвое сокращает время воздействия на безопасность ваших бригад технического обслуживания. Меньше замен означает меньше аварий. Обеспечьте безопасность своих работников.
Эта метрика служит вашим основным инструментом принятия решений. Вы должны учитывать первоначальную цену счета. Изготовленный на заказ вкладыш может стоить на 30 % дороже. Следовательно, оно должно обеспечить увеличение срока службы как минимум на 30%. Альтернативно, оно должно обеспечить пропорциональное увеличение TPH. Если он достигнет любой цели, вы выйдете на уровень безубыточности. Если он достигает обоих, вы получаете огромную новую прибыль.
Многие операторы опасаются обновлений послепродажного обслуживания. Они ошибочно полагают, что детали, не произведенные OEM, автоматически аннулируют гарантию на оборудование. Здесь мы должны разъяснить стандартную отраслевую практику. Компоненты послепродажного обслуживания с хорошей репутацией обычно полностью соответствуют структурным допускам. Производители оборудования не могут по закону аннулировать гарантию только потому, что вы выбрали поставщика послепродажного обслуживания. Вам следует проверить конкретные условия, но не позволяйте страху диктовать вам условия закупок.
Вы должны различать настоящую инженерию и базовое копирование. Поставщики вторичного рынка подражателей просто перепроектируют стандартные профили. Они не предлагают никаких реальных улучшений. Настоящие литейные заводы используют передовые технологии. Они применяют 3D-сканирование ваших изношенных деталей. Они используют сложное программное обеспечение для моделирования износа. Они создают индивидуальные узоры специально для вашей камеры. Требуйте передовой инженерии.
Тщательно взвесьте варианты вашей цепочки поставок. Глобальные цепочки поставок OEM часто страдают от крайней жесткости. Сбой за границей останавливает ваше местное производство. Специализированные литейные заводы предлагают явные преимущества. Они обеспечивают локализованные сроки выполнения. Они гибко адаптируются к вашим меняющимся потребностям. Они могут обеспечить экстренную замену гораздо быстрее, чем жесткая глобальная сеть.
Вы не можете улучшить неизмеренные процессы. Прежде чем делать какой-либо переход, вы должны задокументировать свои текущие операционные показатели. Без исходных данных вы не сможете доказать успех. Сначала соберите следующую информацию:
Задокументируйте точные часы износа ваших текущих стандартных вкладышей.
Запишите среднесуточное количество тонн в час (TPH) в течение всего месяца.
Отслеживайте точную частоту корректировок настроек закрытой стороны (CSS).
Рассчитайте текущие трудозатраты, потраченные на замену оборудования.
Никогда не распространяйте экспериментальные детали по всему заводу. Мы настоятельно рекомендуем целенаправленный подход к пилотному тестированию. Начните с одной машины. Ваша вторичная конусная дробилка послужит отличным испытательным стендом. Внимательно следите за этой единственной машиной. Сначала докажите концепцию здесь. Как только индивидуальный дизайн подтвердит ваши финансовые цели, постепенно расширяйте внедрение.
Относитесь к своей первой индивидуальной детали как к инструменту обучения. Посоветуйте своему литейному предприятию использовать 3D-лазерное сканирование изношенных стандартных футеровок. Эта технология идеально определяет точные зоны повышенного износа. Затем литейный завод может утолщать эти конкретные области в новом индивидуальном дизайне. Повторяйте непрерывно. Ваш второй индивидуальный лайнер будет работать даже лучше, чем первый.
Всегда защищайте свою ежедневную производственную квоту. На пилотном этапе держите полный набор стандартных вкладышей на местном складе. Пользовательские профили иногда требуют дальнейшей доработки после первой заливки. Не рискуйте катастрофическими простоями. Если пользовательская деталь выйдет из строя раньше времени, немедленно замените ее обратно на стандартную деталь. Продолжайте измельчать, пока инженеры корректируют рисунок.
Индивидуальные решения по износу не являются абсолютной необходимостью для каждого карьера. Скорее, они представляют собой стратегическую модернизацию для устранения конкретных узких мест производства. Они блестят ярче всего в условиях высокой абразивности.
Применяйте четкую логику составления короткого списка. Если ваши стандартные детали служат приемлемое время, придерживайтесь стандарта. Если ваш TPH остается стабильным, избегайте ненужных изменений. Однако, если изменения происходят часто, пересмотрите свою стратегию. Если ваш TPH сильно падает в середине жизненного цикла, немедленно начните специальную оценку.
Примите активные меры сегодня. Предложите своей команде провести аудит текущих показателей стоимости за тонну. Немедленно свяжитесь с инженером по применению для тщательного анализа износа камеры. Оптимизируйте свой сокрушительный потенциал прямо сейчас.
Ответ: Первоначальные затраты обычно выше из-за создания индивидуальных моделей и использования специализированных сплавов. Литейные предприятия должны вкладывать время в проектирование вашей конкретной конструкции. Однако конечной целью является снижение общей стоимости тонны продукции на протяжении всего жизненного цикла детали. Увеличенный срок службы и более высокая производительность обычно быстро компенсируют первоначальную закупочную премию.
Ответ: Реальные сроки выполнения заказа зависят от литейного производства. Вы должны учитывать время первоначального 3D-сканирования, создания индивидуального шаблона, отливки и охлаждения. Обычно первая итерация занимает от нескольких недель до нескольких месяцев. Как только литейный цех создаст ваш уникальный узор, последующие заказы будут доставляться намного быстрее.
О: Использование надежных изнашиваемых деталей послепродажного обслуживания, как правило, не лишает гарантии. Для безопасной работы эти детали должны соответствовать стандартным структурным допускам. Большинство производителей оборудования понимают эту реальность. Хотя правовая защита существует, покупатели всегда должны уточнять точные условия у своего конкретного поставщика оборудования перед установкой новых компонентов.
