

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site


Les temps d’arrêt et l’usure prématurée du concasseur restent des tueurs silencieux de la rentabilité des carrières. Les fabricants conçoivent des pièces OEM standard pour des conditions opérationnelles moyennes. Cependant, il n’existe pas deux carrières qui opèrent dans des environnements exactement moyens. Une abrasivité extrême ou des tailles d'alimentation uniques exposent rapidement les limites de conception standard.
Les responsables de la maintenance et les équipes d’approvisionnement sont confrontés quotidiennement à un dilemme critique. Ils doivent choisir entre remplacer continuellement ces profils standards ou investir dans des solutions conçues sur mesure. Faire le mauvais choix épuise les budgets de maintenance et étouffe les limites de production quotidiennes.
Nous fournissons ci-dessous un cadre d’évaluation transparent et fondé sur des données probantes. Vous apprendrez à identifier les goulots d’étranglement opérationnels cachés et à évaluer avec précision l’abrasivité des roches. Nous vous aiderons à déterminer si vous passez à la personnalisation Les pièces d'usure du concasseur sont financièrement intéressantes pour votre site spécifique.
Les profils standard offrent une disponibilité prévisible et des performances de base, idéales pour les matières premières uniformes et à faible abrasion.
Les pièces d'usure personnalisées génèrent un retour sur investissement principalement dans les environnements à forte abrasion ou lorsque des goulots d'étranglement de production spécifiques (par exemple, rattachement, mauvaise forme) surviennent.
Le coût total de possession (TCO) devrait dicter la décision, en pesant les coûts initiaux par rapport à la durée de vie prolongée, à la réduction du travail de remplacement et à l'augmentation du débit.
La transition vers des pièces personnalisées nécessite une phase pilote structurée, un suivi de l’usure de base et une sélection minutieuse des alliages.
Les fabricants conçoivent des profils OEM standard pour s’adapter à des applications très larges. Ils essaient de s’adapter à tous les scénarios de base. Cette approche entraîne souvent des inefficacités majeures lors d’opérations extrêmes. Les fonderies coulent des revêtements standards en utilisant des géométries généralisées. Ils ne tiennent pas compte de la dureté spécifique de votre roche. Ils ignorent vos angles d’écrasement uniques. Les opérateurs supposent que les pièces standard représentent le choix le plus sûr. Au lieu de cela, ces conceptions génériques limitent souvent les performances de concassage optimales.
Vous devez reconnaître quand les composants standard échouent dans votre opération. Plusieurs indicateurs clairs révèlent de graves sous-performances. Examinez attentivement votre pile de ferraille. Surveillez vos graphiques de production quotidiens. Vous remarquerez probablement ces modèles d’échec distincts :
Zones d'usure localisées ou prématurées se formant à proximité de la sortie de la chambre de concassage.
Piquage ou colmatage fréquent se produisant à l’intérieur de la chambre de concassage.
Baisse inacceptable des cadences de production à mesure que le revêtement s’use avec le temps.
Concentrez-vous sur la santé financière globale. La véritable dépense n’est jamais égale au prix initial de l’acier au manganèse. Vous devez calculer la perte de revenus due aux arrêts de maintenance imprévus. Vous perdez également de l’argent en raison d’une efficacité de broyage réduite. Chaque heure passée à remplacer une mâchoire usée interrompt complètement la production. Les remplacements fréquents nécessitent des locations de grues coûteuses. Ils exigent un travail manuel intensif. Ils exposent les travailleurs à des risques inutiles pour leur sécurité. Tous ces facteurs détruisent rapidement la rentabilité des carrières.
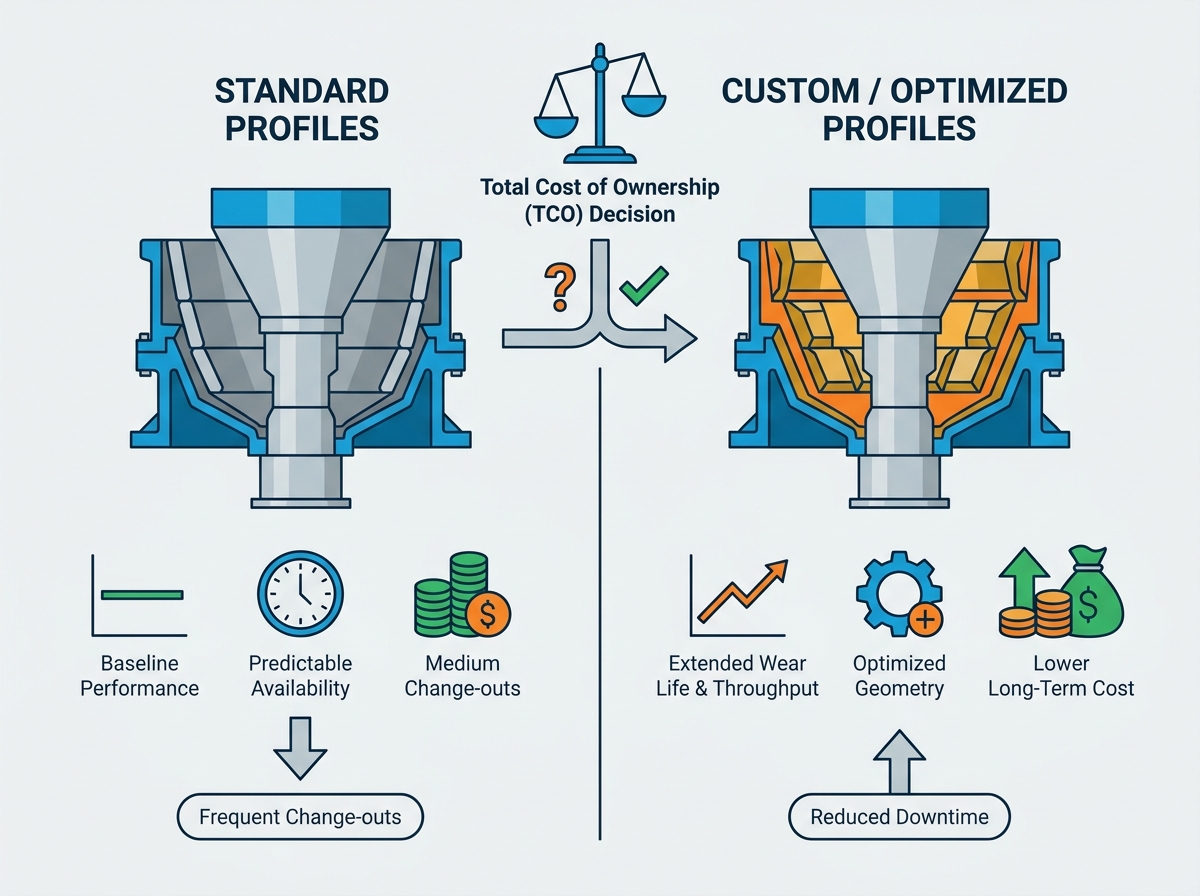
Les composants standards fournissent une base de référence fiable. Les opérateurs apprécient leur ajustement garanti. Les fournisseurs mondiaux les stockent largement. Vous pouvez facilement prédire leurs performances de base. Cependant, ils présentent des inconvénients importants. Ils présentent des géométries fixes. Ils utilisent la métallurgie standard. Les fabricants les versent généralement en utilisant de l'acier au manganèse standard à 14 % ou 18 %. Cette composition de base échoue souvent face à l’abrasivité unique de la roche.
L’ingénierie sur mesure change toute la dynamique de production. Nous adaptons le métal à la pierre. Nous ne forçons pas la pierre à travers du métal générique.
Les ingénieurs modifient directement l’ouverture d’alimentation. Ils ajustent l’angle de pincement pour une meilleure adhérence. Ils remodèlent complètement la zone de concassage. Ces modifications correspondent aux tailles de flux spécifiques. Ils garantissent la gradation de sortie souhaitée.
Les alliages standards abandonnent souvent rapidement. Les fonderies contrent cela en utilisant des alliages spécialisés. Ils versent 22% de manganèse pour les zones d'impact sévère. Ils intègrent des inserts en carbure de titane (TiC) directement dans la face d'usure. Ils appliquent des traitements thermiques spécialisés. Ces mises à niveau conquièrent facilement les environnements à fort impact.
Les conceptions personnalisées améliorent spécifiquement les composants de concassage critiques. Par exemple, une coutume Le manteau du broyeur à cône et le revêtement du bol maintiennent un réglage constant du côté fermé beaucoup plus longtemps. Les matrices à mâchoires robustes conservent indéfiniment leurs profils de dents. Cela préserve votre capacité de production quotidienne.
Vous trouverez ci-dessous un tableau résumant ces différences fondamentales :
Catégorie de fonctionnalités |
Profil OEM standard |
Profil conçu sur mesure |
|---|---|---|
Géométrie et ajustement |
Dimensions fixes, ajustement standard garanti |
Ouvertures d'alimentation modifiées, angles de pincement personnalisés |
Métallurgie |
Standard 14% à 18% Manganèse |
22% Manganèse, inserts TiC, alliages personnalisés |
Disponibilité |
Largement approvisionné, expédition initiale rapide |
Nécessite un délai de livraison pour les modèles et le moulage |
Objectif performance |
Débit moyen sur toutes les carrières |
Débit maximisé pour des conditions de site spécifiques |
Vous devez évaluer votre roche avec précision. Testez immédiatement la teneur en silice. Mesurez la dureté exacte à l'aide de l'indice de travail. Vérifiez le niveau d’humidité de votre matière première. Les matériaux hautement abrasifs justifient facilement les investissements dans des alliages personnalisés. Le calcaire tendre nécessite rarement des inserts en carbure de titane. Le granit dur exige des propriétés métallurgiques améliorées. Faites correspondre votre métal à votre géologie.
Évaluez soigneusement vos graphiques de production quotidiens. Surveillez la baisse des tonnes par heure (TPH). Surveillez la forme de votre produit. Les revêtements standards produisent souvent des particules de mauvaise forme à mesure qu’ils s’usent. La desquamation augmente rapidement. Les profils personnalisés conservent leur géométrie d'écrasement optimale. Ils entretiennent votre TPH depuis l’installation jusqu’à la dépose.
Calculez le coût humain des changements fréquents de revêtement. Les arrêts pour maintenance présentent de graves risques pour la sécurité. Le fait de soulever des objets lourds crée des risques physiques. Les pièces personnalisées doublent souvent la durée de vie prévue. Cette amélioration réduit de moitié les heures d’exposition à la sécurité pour vos équipes de maintenance. Moins de changements signifie moins d’accidents. Protégez vos travailleurs.
Cette métrique constitue votre outil de décision ultime. Vous devez regarder au-delà du prix facturé initial. Une doublure personnalisée peut coûter 30 % de plus au départ. Par conséquent, il doit offrir une augmentation d’au moins 30 % de la durée de vie. Alternativement, il doit prévoir une augmentation proportionnelle du TPH. S’il atteint l’un ou l’autre objectif, vous atteindrez le seuil de rentabilité. Si vous réalisez les deux, vous générez de nouveaux profits massifs.
De nombreux opérateurs craignent les mises à niveau après-vente. Ils croient à tort que les pièces non OEM annulent automatiquement les garanties des équipements. Nous devons ici clarifier les pratiques standard de l’industrie. Les composants de rechange réputés respectent généralement entièrement les tolérances structurelles. Les fabricants d’équipements ne peuvent légalement annuler une garantie simplement parce que vous avez choisi un fournisseur de pièces de rechange. Vous devez vérifier les conditions spécifiques, mais ne laissez pas la peur dicter votre achat.
Vous devez faire la différence entre une véritable ingénierie et une copie de base. Les fournisseurs de pièces de rechange Copycat effectuent simplement une rétro-ingénierie des profils standard. Ils n’offrent aucune véritable amélioration. Les véritables fonderies personnalisées utilisent une technologie de pointe. Ils déploient un scan 3D sur vos pièces usées. Ils exécutent un logiciel complexe de simulation d’usure. Ils créent des modèles personnalisés spécifiquement pour votre chambre. Exigez une ingénierie avancée.
Pesez soigneusement les options de votre chaîne d’approvisionnement. Les chaînes d’approvisionnement mondiales des équipementiers souffrent souvent d’une extrême rigidité. Une perturbation à l’étranger arrête votre production locale. Les fonderies spécialisées offrent des avantages distincts. Ils fournissent des délais de livraison localisés. Ils s’adaptent avec flexibilité à vos besoins changeants. Ils peuvent effectuer des remplacements d’urgence beaucoup plus rapidement qu’un réseau mondial rigide.
Vous ne pouvez pas améliorer des processus non mesurés. Vous devez documenter vos mesures opérationnelles actuelles avant d’effectuer un changement. Sans données de référence, vous ne pouvez pas prouver votre réussite. Rassemblez d’abord les informations suivantes :
Documentez les heures de durée de vie exactes de vos doublures standard actuelles.
Enregistrez votre moyenne quotidienne de tonnes par heure (TPH) sur un mois complet.
Suivez la fréquence exacte de vos ajustements de paramètres côté fermé (CSS).
Calculez vos heures de travail actuelles consacrées aux changements de maintenance.
Ne déployez jamais de pièces expérimentales dans toute l’usine. Nous recommandons fortement une approche de test pilote ciblée. Commencez avec une seule machine. Votre concasseur à cône secondaire constitue un excellent banc d’essai. Surveillez de près cette seule machine. Prouvez d’abord le concept ici. Une fois que la conception personnalisée valide vos objectifs financiers, développez lentement le déploiement.
Considérez votre première pièce personnalisée comme un outil d'apprentissage. Conseillez à votre fonderie d’utiliser le scanning laser 3D sur vos liners standards usés. Cette technologie identifie parfaitement les zones à forte usure exactes. La fonderie peut ensuite épaissir ces zones spécifiques dans la nouvelle conception personnalisée. Répétez continuellement. Votre deuxième doublure personnalisée sera encore plus performante que la première.
Protégez toujours votre quota de production quotidien. Conservez un ensemble complet de doublures standard dans votre inventaire local pendant la phase pilote. Les profils personnalisés nécessitent parfois un affinement supplémentaire après la première coulée. Ne risquez pas de temps d’arrêt catastrophique. Si la pièce personnalisée échoue prématurément, revenez immédiatement à la pièce standard. Continuez à écraser pendant que les ingénieurs ajustent le motif.
Les solutions d’usure personnalisées ne sont pas une nécessité absolue pour chaque carrière. Ils représentent plutôt une mise à niveau stratégique pour résoudre des goulots d’étranglement de production spécifiques. Ils brillent le plus dans des conditions très abrasives.
Appliquez une logique de présélection claire. Si vos pièces standard durent des durées acceptables, respectez la norme. Si votre TPH reste stable, évitez les changements inutiles. Cependant, si les changements se produisent fréquemment, reconsidérez votre stratégie. Si votre TPH chute fortement à mi-cycle de vie, lancez immédiatement une évaluation personnalisée.
Prenez des mesures proactives dès aujourd’hui. Encouragez votre équipe à auditer vos mesures actuelles de coût par tonne. Contactez immédiatement un ingénieur d’application pour une analyse approfondie de l’usure de la chambre. Optimisez votre potentiel de concassage dès maintenant.
R : Les coûts initiaux sont généralement plus élevés en raison de la création de modèles personnalisés et d’alliages spécialisés. Les fonderies doivent investir du temps d'ingénierie dans votre conception spécifique. Cependant, l’objectif ultime est de réduire le coût global par tonne sur l’ensemble du cycle de vie de la pièce. La durée de vie accrue et le débit plus élevé compensent généralement rapidement la prime d’achat initiale.
R : Les délais de livraison réalistes varient selon la fonderie. Vous devez prendre en compte la numérisation 3D initiale, la création de motifs personnalisés, le moulage et les temps de refroidissement. Habituellement, la première itération prend plusieurs semaines à quelques mois. Une fois que la fonderie a créé votre modèle unique, les commandes suivantes sont expédiées beaucoup plus rapidement.
R : L’utilisation de pièces d’usure de bonne réputation n’annule généralement pas les garanties. Ces pièces doivent respecter les tolérances structurelles standard pour fonctionner en toute sécurité. La plupart des équipementiers comprennent cette réalité. Bien que des protections juridiques existent, les acheteurs doivent toujours vérifier les conditions exactes auprès de leur fournisseur d'équipement spécifique avant d'installer de nouveaux composants.
