

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-31 Origen: Sitio


El tiempo de inactividad de la trituradora y el desgaste prematuro siguen siendo asesinos silenciosos de la rentabilidad de la cantera. Los fabricantes diseñan piezas OEM estándar para condiciones operativas promedio. Sin embargo, no hay dos canteras que operen en entornos exactamente promedio. La abrasividad extrema o los tamaños de alimentación únicos exponen rápidamente los límites del diseño estándar.
Los superintendentes de mantenimiento y los equipos de adquisiciones enfrentan un dilema diario crítico. Deben elegir entre reemplazar continuamente estos perfiles estándar o invertir en soluciones de ingeniería personalizadas. Tomar la decisión equivocada agota los presupuestos de mantenimiento y ahoga los límites de producción diaria.
A continuación proporcionamos un marco de evaluación transparente y basado en evidencia. Aprenderá cómo identificar cuellos de botella operativos ocultos y evaluar con precisión la abrasividad de las rocas. Le ayudaremos a determinar si realiza la transición a una versión personalizada. Las piezas de desgaste de trituradoras tienen sentido financiero para su sitio específico.
Los perfiles estándar ofrecen disponibilidad predecible y rendimiento básico, ideales para materiales de alimentación uniformes y de baja abrasión.
Las piezas de desgaste personalizadas ofrecen retorno de la inversión principalmente en entornos de alta abrasión o cuando ocurren cuellos de botella de producción específicos (por ejemplo, fijación, mala forma).
El costo total de propiedad (TCO) debe dictar la decisión, sopesando los costos iniciales con la vida útil prolongada, la reducción de la mano de obra de cambio y el aumento del rendimiento.
La transición a piezas personalizadas requiere una fase piloto estructurada, un seguimiento del desgaste básico y una cuidadosa selección de la aleación.
Los fabricantes diseñan perfiles OEM estándar para adaptarse a aplicaciones muy amplias. Intentan adaptarse a todos los escenarios básicos. Este enfoque a menudo causa importantes ineficiencias durante operaciones extremas. Las fundiciones funden revestimientos estándar utilizando geometrías generalizadas. No tienen en cuenta la dureza específica de su roca. Ignoran tus ángulos aplastantes únicos. Los operadores asumen que las piezas estándar representan la opción más segura. En cambio, estos diseños genéricos frecuentemente limitan el rendimiento óptimo de trituración.
Debe reconocer cuándo los componentes estándar fallan en su operación. Varios indicadores claros revelan un grave desempeño deficiente. Mire de cerca su pila de chatarra. Supervise sus gráficos de producción diarios. Probablemente detectará estos distintos patrones de falla:
Zonas de desgaste localizadas o prematuras que se forman cerca de la salida de la cámara de trituración.
Frecuentes atascos o cegamientos dentro de la cámara de trituración.
Caídas inaceptables en las tasas de producción a medida que el revestimiento se desgasta con el tiempo.
Centrarse en la salud financiera general. El gasto real nunca equivale únicamente al precio inicial del acero al manganeso. Debe calcular la pérdida de ingresos por paradas de mantenimiento no planificadas. También se pierde dinero debido a la disminución de la eficiencia de trituración. Cada hora dedicada a reemplazar una matriz de mandíbula desgastada detiene por completo la producción. Los reemplazos frecuentes requieren costosos alquileres de grúas. Exigen trabajo manual intensivo. Exponen a los trabajadores a riesgos de seguridad innecesarios. Todos estos factores destruyen rápidamente la rentabilidad de la cantera.
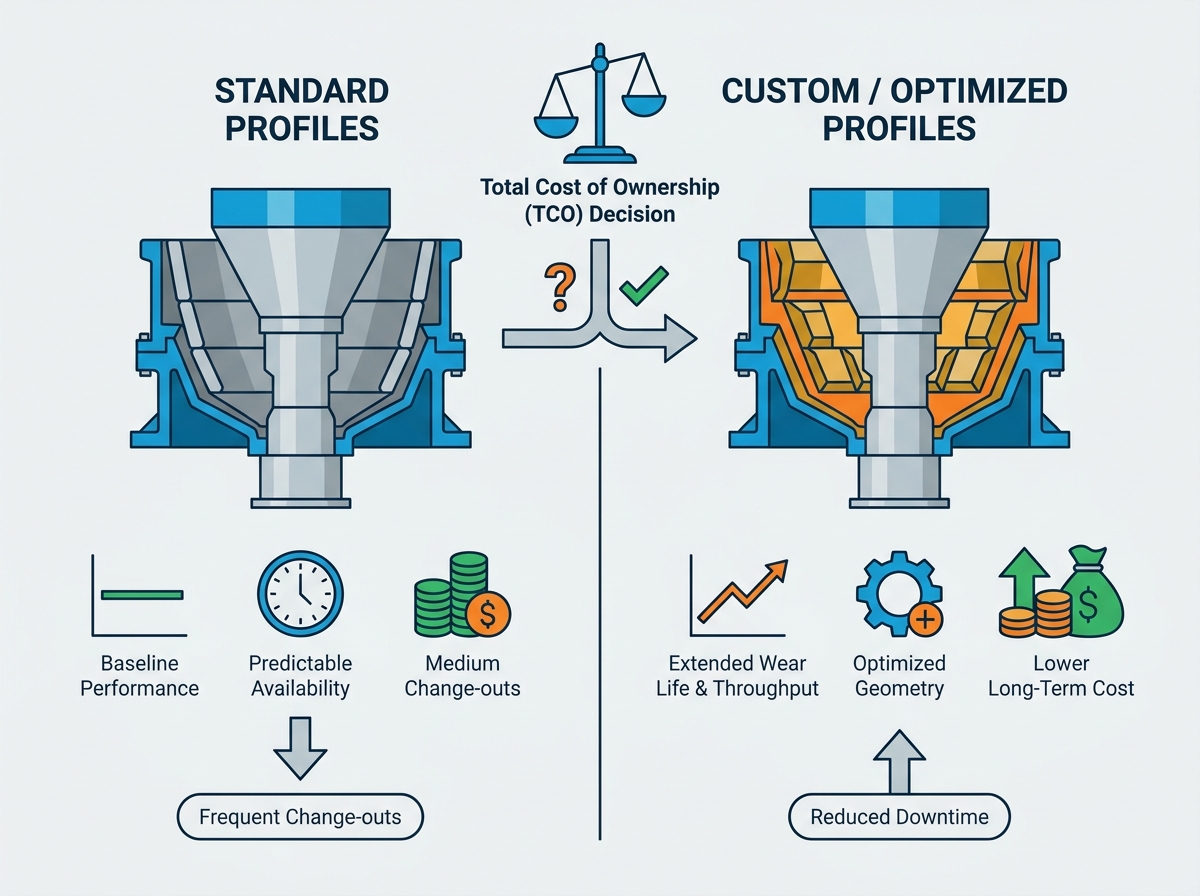
Los componentes estándar proporcionan una base confiable. Los operadores aprecian su ajuste garantizado. Los proveedores globales los almacenan ampliamente. Puede predecir su rendimiento básico fácilmente. Sin embargo, conllevan importantes inconvenientes. Presentan geometrías fijas. Utilizan metalurgia estándar. Los fabricantes suelen verterlos utilizando acero estándar de 14% o 18% de manganeso. Esta composición básica a menudo falla frente a la abrasividad única de la roca.
La ingeniería personalizada cambia toda la dinámica de producción. Adaptamos el metal a la piedra. No forzamos la piedra a través de metal genérico.
Los ingenieros modifican la apertura de alimentación directamente. Ajustan el ángulo de contacto para un mejor agarre. Remodelan completamente la zona de aplastamiento. Estos cambios coinciden con los tamaños de feed específicos. Garantizan la gradación de salida deseada.
Las aleaciones estándar suelen ceder rápidamente. Las fundiciones contrarrestan esto utilizando aleaciones especializadas. Vierten 22% de manganeso para zonas de impacto severo. Incorporan inserciones de carburo de titanio (TiC) directamente en la cara de desgaste. Aplican tratamientos térmicos especializados. Estas actualizaciones conquistan fácilmente entornos de alto impacto.
Los diseños personalizados mejoran específicamente los componentes críticos de trituración. Por ejemplo, una costumbre El manto del triturador de cono y el revestimiento del tazón mantienen una configuración constante del lado cerrado por mucho más tiempo. Las matrices de mandíbulas de alta resistencia conservan sus perfiles dentados indefinidamente. Esto preserva su capacidad de producción diaria.
A continuación se muestra un cuadro que resume estas diferencias principales:
Categoría de característica |
Perfil OEM estándar |
Perfil diseñado a medida |
|---|---|---|
Geometría y ajuste |
Dimensiones fijas, ajuste estándar garantizado. |
Aberturas de alimentación modificadas, ángulos de contacto personalizados |
Metalurgia |
Estándar 14% a 18% Manganeso |
22 % manganeso, inserciones de TiC, aleaciones personalizadas |
Disponibilidad |
Envío inicial rápido y ampliamente abastecido |
Requiere tiempo de entrega para patrones y fundición. |
Enfoque en el rendimiento |
Rendimiento medio en todas las canteras |
Rendimiento maximizado para condiciones específicas del sitio |
Debes evaluar tu roca con precisión. Pruebe el contenido de sílice inmediatamente. Mida la dureza exacta utilizando el índice de trabajo. Verifique el nivel de humedad de su material de alimentación. Los materiales altamente abrasivos justifican fácilmente las inversiones en aleaciones personalizadas. La piedra caliza blanda rara vez requiere inserciones de carburo de titanio. El granito duro exige propiedades metalúrgicas mejoradas. Haga coincidir su metal con su geología.
Evalúe cuidadosamente sus gráficos de producción diaria. Esté atento a la caída de toneladas por hora (TPH). Controle la forma de su producto. Los revestimientos estándar a menudo producen partículas con una forma deficiente a medida que se desgastan. La descamación aumenta rápidamente. Los perfiles personalizados conservan su geometría de trituración óptima. Mantienen su TPH desde la instalación hasta su desinstalación.
Calcule el costo humano de los frecuentes cambios de revestimiento. Las paradas de mantenimiento plantean graves riesgos de seguridad. El levantamiento de objetos pesados crea peligros físicos. Las piezas personalizadas a menudo duplican la vida útil esperada. Esta mejora reduce a la mitad las horas de exposición de seguridad de sus equipos de mantenimiento. Menos cambios significan menos accidentes. Mantenga a sus trabajadores seguros.
Esta métrica sirve como su herramienta de decisión definitiva. Debe mirar más allá del precio de la factura inicial. Un revestimiento personalizado podría costar un 30 % más por adelantado. Por lo tanto, debe ofrecer al menos un aumento del 30 % en la vida útil. Alternativamente, debe proporcionar un aumento proporcional en TPH. Si logra cualquiera de los objetivos, se equilibra. Si logra ambas cosas, generará enormes beneficios nuevos.
Muchos operadores temen las actualizaciones del mercado de accesorios. Creen erróneamente que las piezas que no son OEM anulan automáticamente las garantías de los equipos. Aquí debemos aclarar las prácticas estándar de la industria. Los componentes de buena reputación del mercado de repuestos generalmente cumplen plenamente con las tolerancias estructurales. Los fabricantes de equipos no pueden anular legalmente una garantía simplemente porque usted eligió un proveedor de posventa. Debe verificar términos específicos, pero no permita que el miedo dicte su adquisición.
Debes diferenciar entre verdadera ingeniería y copia básica. Los proveedores imitadores del mercado de repuestos simplemente aplican ingeniería inversa a los perfiles estándar. No ofrecen mejoras genuinas. Las verdaderas fundiciones personalizadas utilizan tecnología avanzada. Implementan escaneo 3D en sus piezas desgastadas. Ejecutan un complejo software de simulación de desgaste. Crean patrones personalizados específicamente para su cámara. Exige ingeniería avanzada.
Sopese cuidadosamente las opciones de su cadena de suministro. Las cadenas de suministro globales de OEM a menudo sufren de una rigidez extrema. Una interrupción en el extranjero detiene su producción local. Las fundiciones especializadas ofrecen claras ventajas. Proporcionan plazos de entrega localizados. Se adaptan con flexibilidad a sus necesidades cambiantes. Pueden ofrecer reemplazos de emergencia mucho más rápido que una red global rígida.
No se pueden mejorar procesos no medidos. Debe documentar sus métricas operativas actuales antes de realizar cualquier cambio. Sin datos de referencia, no se puede demostrar el éxito. Reúna primero la siguiente información:
Documente las horas exactas de vida útil de sus revestimientos estándar actuales.
Registre su promedio de toneladas por hora diarias (TPH) durante un mes completo.
Realice un seguimiento de la frecuencia exacta de sus ajustes de configuración del lado cerrado (CSS).
Calcule las horas de mano de obra actuales dedicadas a cambios de mantenimiento.
Nunca despliegue piezas experimentales en toda la planta. Recomendamos encarecidamente un enfoque de prueba piloto centrado. Comience con una sola máquina. Su trituradora de cono secundaria sirve como un excelente banco de pruebas. Supervise de cerca esta única máquina. Pruebe el concepto aquí primero. Una vez que el diseño personalizado valide sus objetivos financieros, amplíe la implementación lentamente.
Trate su primera parte personalizada como una herramienta de aprendizaje. Aconseje a su fundición que utilice escaneo láser 3D en sus revestimientos estándar desgastados. Esta tecnología identifica perfectamente las zonas exactas de mayor desgaste. Luego, la fundición puede espesar esas áreas específicas en el nuevo diseño personalizado. Iterar continuamente. Su segundo delineador personalizado funcionará incluso mejor que el primero.
Proteja siempre su cuota de producción diaria. Mantenga un juego completo de revestimientos estándar en su inventario local durante la fase piloto. Los perfiles personalizados a veces requieren un mayor refinamiento después del primer vertido. No se arriesgue a un tiempo de inactividad catastrófico. Si la pieza personalizada falla antes de tiempo, vuelva a cambiarla por la pieza estándar inmediatamente. Sigue aplastando mientras los ingenieros ajustan el patrón.
Las soluciones de desgaste personalizadas no son una necesidad absoluta para todas las canteras. Más bien, representan una mejora estratégica para cuellos de botella de producción específicos. Brillan más en condiciones altamente abrasivas.
Aplicar una lógica de preselección clara. Si sus piezas estándar tienen una duración aceptable, cumpla con el estándar. Si su TPH permanece estable, evite cambios innecesarios. Sin embargo, si los cambios ocurren con frecuencia, reconsidere su estrategia. Si su TPH cae considerablemente a mitad de su ciclo de vida, inicie una evaluación personalizada de inmediato.
Tome medidas proactivas hoy. Anime a su equipo a auditar sus métricas actuales de costo por tonelada. Comuníquese con un ingeniero de aplicaciones de inmediato para realizar un análisis exhaustivo del desgaste de la cámara. Optimice su potencial de trituración ahora.
R: Los costos iniciales suelen ser más altos debido a la creación de patrones personalizados y aleaciones especializadas. Las fundiciones deben invertir tiempo de ingeniería en su diseño específico. Sin embargo, el objetivo final es un menor costo general por tonelada durante todo el ciclo de vida de la pieza. La mayor vida útil y el mayor rendimiento generalmente compensan rápidamente la prima de compra inicial.
R: Los plazos de entrega realistas varían según la fundición. Debe tener en cuenta el escaneo 3D inicial, la creación de patrones personalizados, el moldeado y los tiempos de enfriamiento. Por lo general, la primera iteración lleva de varias semanas a algunos meses. Una vez que la fundición crea su patrón único, los pedidos posteriores se envían mucho más rápido.
R: El uso de piezas de desgaste de buena reputación generalmente no anula las garantías. Estas piezas deben cumplir con tolerancias estructurales estándar para funcionar de forma segura. La mayoría de los fabricantes de equipos comprenden esta realidad. Aunque existen protecciones legales, los compradores siempre deben verificar los términos exactos con su proveedor de equipo específico antes de instalar nuevos componentes.
