
+86- 13205638142

Visualizações: 0 Autor: Editor do site Horário de publicação: 29/07/2026 Origem: Site


Os gerentes de fábrica e líderes de manutenção enfrentam um dilema constante a cada turno. Eles devem equilibrar orçamentos de manutenção rigorosos com o risco catastrófico de paralisações não planejadas. Você pode ver a opção reparar versus substituir como uma simples preferência de manutenção. No entanto, na verdade ele orienta o cálculo do custo operacional por tonelada.
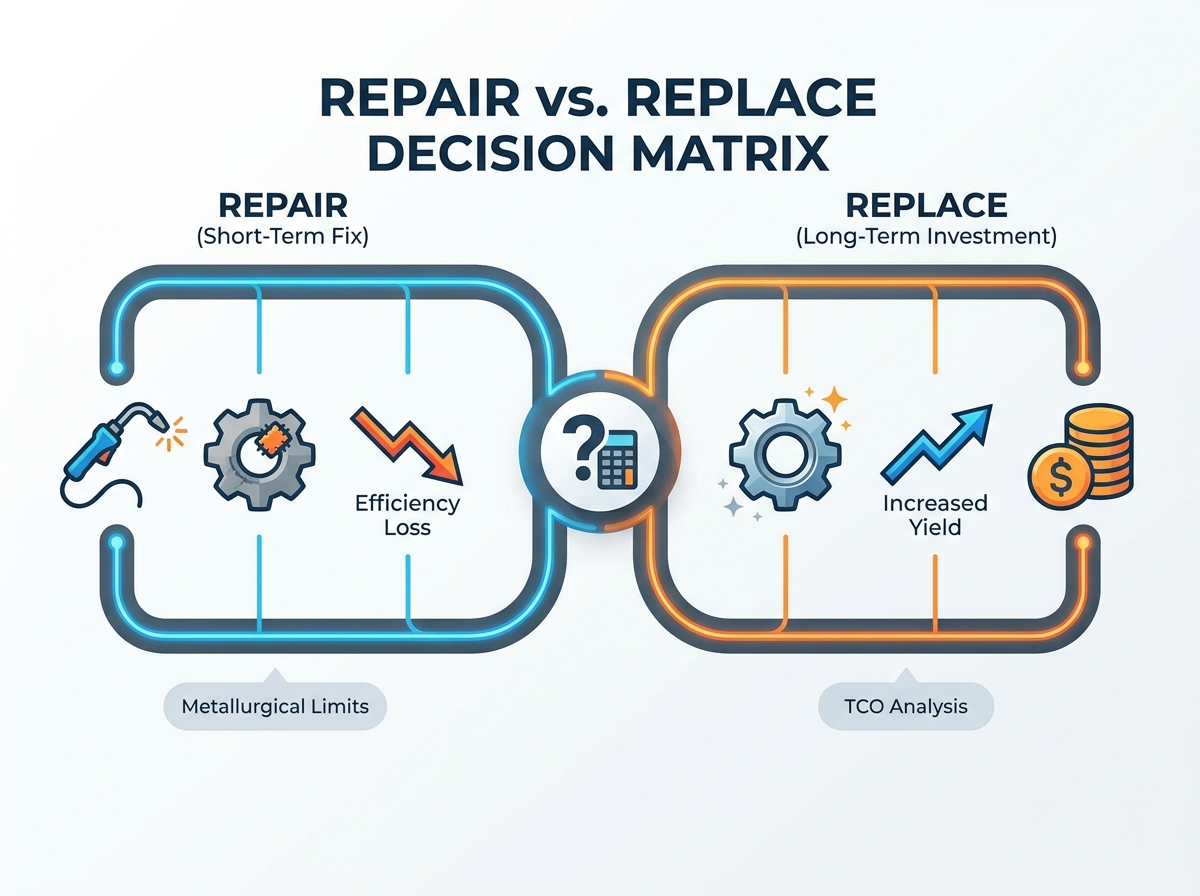
Reparos temporários, como revestimento duro ou soldagem, podem prolongar a vida útil do equipamento por um curto período. No entanto, forçar os componentes além dos seus limites metalúrgicos degrada o rendimento do produto e corre o risco de falha total do maquinário. A manutenção de componentes desgastados limita artificialmente a capacidade de produção e prejudica a qualidade do produto final.
Este artigo fornece uma estrutura baseada em evidências para a tomada dessas decisões operacionais críticas. Mostraremos exatamente quando parar o reparo e iniciar uma substituição completa do componente. Você aprenderá a identificar sinais de desgaste severo em diferentes tipos de equipamentos para maximizar a lucratividade da planta.
A regra dos 50%: Se o custo de reparo de uma peça desgastada (incluindo mão de obra e tempo de inatividade) exceder 50% do custo de substituição, a substituição normalmente é a escolha mais lucrativa.
Penalidades de rendimento: As peças desgastadas não correm apenas o risco de quebrar; eles reduzem imediatamente a eficiência da britagem, aumentando o consumo de energia e produzindo agregados fora das especificações.
Limites Metalúrgicos: Ciclos térmicos repetidos de soldagem/revestimento alteram a integridade estrutural das peças de manganês e liga, aumentando a fragilidade.
Fornecimento Preditivo: Auditorias proativas de substituição evitam custos emergenciais de frete e paradas operacionais prolongadas.
As equipes de manutenção costumam comemorar uma soldagem bem-sucedida em um manto rachado. Eles acreditam que economizaram milhares de dólares para a operação. Na realidade, a colcha de retalhos constante cria uma ilusão de poupança de custos. Reparação excessiva as peças de desgaste do britador atuam como um imposto oculto sobre toda a sua planta agregada. Você troca uma despesa de capital previsível por perdas operacionais imprevisíveis.
Considere a enorme diferença entre tempo de inatividade programado e falha catastrófica. As substituições programadas são controláveis. Você pode preparar peças, atribuir equipes e cronometrar a troca fora do horário comercial. Falhas não planejadas no meio do turno são incontroláveis. Uma placa de mandíbula quebrada pode causar danos em cascata ao pitman, aos rolamentos e às correias transportadoras abaixo. Isto transforma uma tarefa de manutenção padrão numa crise operacional de vários dias.
Além disso, perfis desgastados diminuem a sua eficiência. Mesmo componentes habilmente remendados perdem sua geometria de britagem ideal. Quando os perfis ficam achatados, o motor do britador deve consumir significativamente mais amperagem para atingir a mesma taxa de redução. Você queima mais eletricidade para produzir menos rocha.
Finalmente, empurrar componentes comprometidos representa graves riscos de segurança. Operar máquinas com integridade estrutural enfraquecida introduz riscos físicos. Detritos voadores ou congestionamentos catastróficos repentinos ameaçam a segurança do pessoal e violam regulamentações de conformidade rígidas. Você deve priorizar a segurança do trabalhador em vez de prolongar a vida útil das peças.
Você precisa de parâmetros concretos para sinalizar o fim do ciclo de vida de um componente. Confiar em suposições visuais leva a substituições prematuras ou atrasos perigosos. Procure estes quatro critérios de avaliação específicos.
O ângulo de estreitamento determina a eficácia com que um britador agarra e fratura a rocha. Quando as ondulações se achatam, você perde esse ângulo vital. O material começa a escorregar e ferver dentro da câmara, em vez de passar suavemente. Esse deslizamento reduz drasticamente o rendimento. Uma vez que um revestimento perde seu perfil distinto, nenhuma quantidade de revestimento duro pode restaurar a geometria de britagem original. A substituição torna-se obrigatória para restaurar as metas de produção.
Arranhões superficiais são normais. Fissuras estruturais profundas são fatais. Com o tempo, as verificações superficiais transitam para microfissuras profundas. A soldagem não pode penetrar com segurança nessas falhas profundas. A solda simplesmente mascara um vazio crescente abaixo da superfície. O uso do teste de corante penetrante pode revelar a verdadeira profundidade dessas rachaduras. Se a fissura penetrar na zona estrutural central da peça, você deverá descartá-la imediatamente.
A distribuição de alimentos raramente é perfeita. O material muitas vezes favorece um lado da câmara de britagem, causando lavagem localizada. Estas bolsas de desgaste profundas comprometem a geometria geral do revestimento ou manto. Mesmo que 80% da peça retenha a espessura adequada, um único ponto fino localizado cria uma enorme vulnerabilidade estrutural. A peça inevitavelmente quebrará em seu ponto mais fino sob carga pesada.
Muitos operadores confiam no revestimento duro para acumular áreas desgastadas. No entanto, isso ignora uma dura realidade metalúrgica. Os ciclos térmicos repetidos da soldagem criam zonas afetadas pelo calor (HAZ) em expansão. Este calor intenso altera a matriz original da liga. Destrói a resistência ao impacto do metal base, deixando o componente perigosamente frágil. Eventualmente, a peça irá quebrar sob um impacto de alta tensão.
Diferentes perfis de máquinas exigem decisões de manutenção personalizadas. Não é possível aplicar uma regra universal a todos os tipos de britadores. Veja como avaliar categorias de soluções específicas.
Os britadores de mandíbula dependem de compressão intensa. As placas de desgaste reversíveis oferecem um valor excelente, mas possuem movimentos limitados. Concentre sua atenção no perfil do dente. Uma vez que os dentes se desgastam rente aos vales, a eficiência de britagem cai rapidamente. Além disso, monitore as placas da mandíbula quanto ao arqueamento. Uma placa curvada perde contato com a estrutura da máquina. Isto cria concentrações de tensão que eventualmente quebrarão a peça fundida. A reverência é um gatilho estrito para substituição imediata.
Os britadores de impacto dependem inteiramente da energia cinética e do equilíbrio rotacional. O desequilíbrio do rotor é o principal inimigo deste equipamento. Às vezes, os operadores tentam reconstruir as faces desgastadas do martelo com material de solda. No entanto, o desgaste irregular ou as discrepâncias de peso entre As peças de desgaste do britador de martelo criam vibrações violentas. Essas vibrações destruirão rapidamente rolamentos caros do sistema de transmissão. Você deve executar substituições completas do conjunto para garantir massa rotacional equilibrada e proteger a máquina mais larga.
Os britadores cônicos exigem tolerâncias precisas. Você deve se concentrar atentamente na espessura do manto e do revestimento da tigela. Cada fabricante fornece um limite mínimo de espessura para seus revestimentos. Quando o desgaste atinge esse limite físico, o composto de suporte começa a falhar. Operar além deste limite torna o reparo fisicamente impossível e estruturalmente perigoso. O revestimento acabará rachando e danificando o eixo principal.
Tipo de equipamento |
Componente primário de desgaste |
Gatilho de substituição crítica |
Viabilidade de reparo |
|---|---|---|---|
Triturador de mandíbula |
Placas de mandíbula (estacionárias e móveis) |
Perda do perfil dentário; arqueamento estrutural. |
Baixo. A inversão é padrão, a soldagem é desencorajada. |
Triturador de martelo |
Martelos / Barras de Sopro |
Desequilíbrio de peso superior a 5%; perda da face de ataque. |
Muito baixo. Requer substituição completa do conjunto balanceado. |
Triturador de cone |
Forro de manto e tigela |
Atingindo o limite mínimo de espessura do OEM. |
Nenhum. Risco de falha do composto de apoio. |
Passar dos sinais de desgaste físico para a justificação financeira requer dimensões de avaliação claras. Você deve deixar de olhar apenas para o preço imediato. Em vez disso, avalie o impacto dos recursos nos resultados em toda a sua operação.
Para executar com eficácia uma análise de custo por tonelada, compare os verdadeiros custos operacionais. Siga este processo:
Calcule o preço total de uma peça nova, incluindo frete e mão de obra de instalação.
Divida esse total pela tonelagem esperada que a nova peça irá processar.
Calcule o custo do reparo, incluindo mão de obra do soldador, consumíveis e horas de produção perdidas.
Divida o custo do reparo pela tonelagem estimada e reduzida da peça reparada.
Quase sempre, o componente fresco produz um custo por tonelada mais baixo no longo prazo. Você também deve levar em consideração a variável “aumento do rendimento”. Componentes novos permitem retornar 100% da capacidade de produção. Eles mantêm uma configuração de lado fechado (CSS) mais rígida. Esse ajuste apertado proporciona melhor gradação do produto e reduz o volume de material superdimensionado que requer nova britagem.
Finalmente, conduza uma avaliação de risco séria. Atribua um valor monetário à probabilidade de um componente corrigido falhar prematuramente. Se uma peça soldada quebrar durante um pico de produção de alta demanda, a penalidade financeira excede em muito o preço de uma nova peça fundida. Usando alta qualidade As peças de desgaste do britador minimizam significativamente esses riscos operacionais.
Indicador de cenário |
Ação recomendada |
Justificativa Operacional |
|---|---|---|
Custo de reparo > 50% da peça nova |
Substituir |
A economia favorece fortemente o novo investimento de capital em detrimento dos custos irrecuperáveis de reparação. |
Perda do ângulo de esmagamento primário |
Substituir |
O rendimento cai rapidamente; picos de consumo de energia. |
Abrasão superficial menor |
Monitor/Pequenos reparos |
Padrão de desgaste normal; não afeta a integridade estrutural. |
Desequilíbrio de peso do rotor detectado |
Substitua o conjunto completo |
Evita falhas catastróficas do rolamento principal e do eixo. |
Depois de decidir avançar com uma estratégia de substituição, você deverá gerenciar os riscos de implementação. A má execução da cadeia de suprimentos pode arruinar seu cronograma de manutenção.
O gerenciamento de estoque e os prazos de entrega são críticos. Depender da entrega “just-in-time” para peças fundidas pesadas é um enorme risco operacional. As interrupções na cadeia de abastecimento podem atrasar as remessas por semanas. Os operadores devem estocar componentes críticos no local antes da falha. Você não pode se dar ao luxo de parar sua fábrica enquanto espera por uma entrega de carga pesada.
Ao selecionar fornecedores, você deve avaliar cuidadosamente as opções de pós-venda versus OEM. Não compre apenas pelo preço. Baseie seus critérios em certificações metalúrgicas e garantias dimensionais. Os melhores fornecedores usam digitalização 3D avançada para garantir que seus componentes de reposição se encaixem perfeitamente. Solicite aos potenciais parceiros testes de campo documentados que comprovem que suas fórmulas de liga funcionam bem sob estresse do mundo real.
Por último, planeje sua instalação de forma inteligente. Planeje essas substituições pesadas durante as janelas de manutenção preventiva (PM) programada. O momento adequado da troca minimiza a interrupção da linha de base. Alinhar as substituições de peças de desgaste com as trocas de mídia da tela ou a manutenção da correia transportadora mantém o tempo de inatividade geral em um mínimo absoluto.
A substituição de componentes comprometidos é um investimento direto na eficiência da planta e na mitigação de riscos, e não apenas uma despesa inevitável.
Esperar por uma falha catastrófica — ou depender de uma solda final e desesperada — continua sendo a estratégia de manutenção mais cara que você pode implantar.
Perfis novos restauram a gradação desejada, reduzem o consumo de energia e protegem as máquinas vizinhas contra danos colaterais graves.
Call to Action: Agende hoje mesmo uma auditoria de desgaste profissional. Solicite uma análise detalhada do custo por tonelada de um fornecedor qualificado e revise imediatamente seu estoque atual no local para garantir seus componentes de reposição antes que ocorra uma emergência.
R: Não. O revestimento duro repetido induz fadiga térmica severa e fragilidade no metal. Com o tempo, as zonas afetadas pelo calor destroem a resistência ao escoamento do metal base. A peça acabará por quebrar sob a imensa pressão da câmara de britagem, levando a falhas perigosas e dispendiosas do equipamento.
R: Sim. Perfis de britagem frescos mantêm o ajuste correto do lado fechado (CSS) e a geometria ideal da câmara. Isso garante fluxo e compressão adequados do material. Isso afeta diretamente a consistência do produto, reduz o material superdimensionado e melhora significativamente a qualidade da gradação final do agregado.
R: Concentre-se na seleção de fornecedores confiáveis que utilizem tecnologia avançada de digitalização 3D. Você deve solicitar documentação rigorosa de controle de qualidade e insistir em tolerâncias dimensionais garantidas. Fundições respeitáveis fornecerão certificados metalúrgicos para provar que suas peças atendem ou excedem as especificações do OEM.
R: Sempre substitua-os como um conjunto completo ou em grupos de peso estritamente correspondentes. A substituição de apenas um ou dois martelos cria um grave desequilíbrio do rotor. Esse desequilíbrio gera vibrações intensas que podem destruir rapidamente o sistema de transmissão, o eixo principal e os rolamentos caros do britador.
