

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-29 Origine : Site


Les directeurs d'usine et les responsables de la maintenance sont confrontés à un dilemme constant à chaque quart de travail. Ils doivent trouver un équilibre entre des budgets de maintenance stricts et le risque catastrophique de temps d'arrêt imprévus. Vous pourriez considérer le choix de réparer ou de remplacer comme une simple préférence de maintenance. Cependant, c’est en réalité ce qui détermine le calcul de votre coût opérationnel par tonne.
Les réparations temporaires telles que le rechargement ou le soudage peuvent prolonger la durée de vie de l'équipement pendant une courte période. Pourtant, pousser les composants au-delà de leurs limites métallurgiques dégrade le rendement du produit et risque de provoquer une panne totale des machines. L’entretien de composants usés limite artificiellement votre capacité de production et nuit à la qualité du produit final.
Cet article fournit un cadre fondé sur des données probantes pour prendre ces décisions opérationnelles critiques. Nous vous indiquerons exactement quand arrêter la réparation et lancer un remplacement complet des composants. Vous apprendrez à identifier les signes d'usure sévère sur différents types d'équipements afin de maximiser la rentabilité de l'usine.
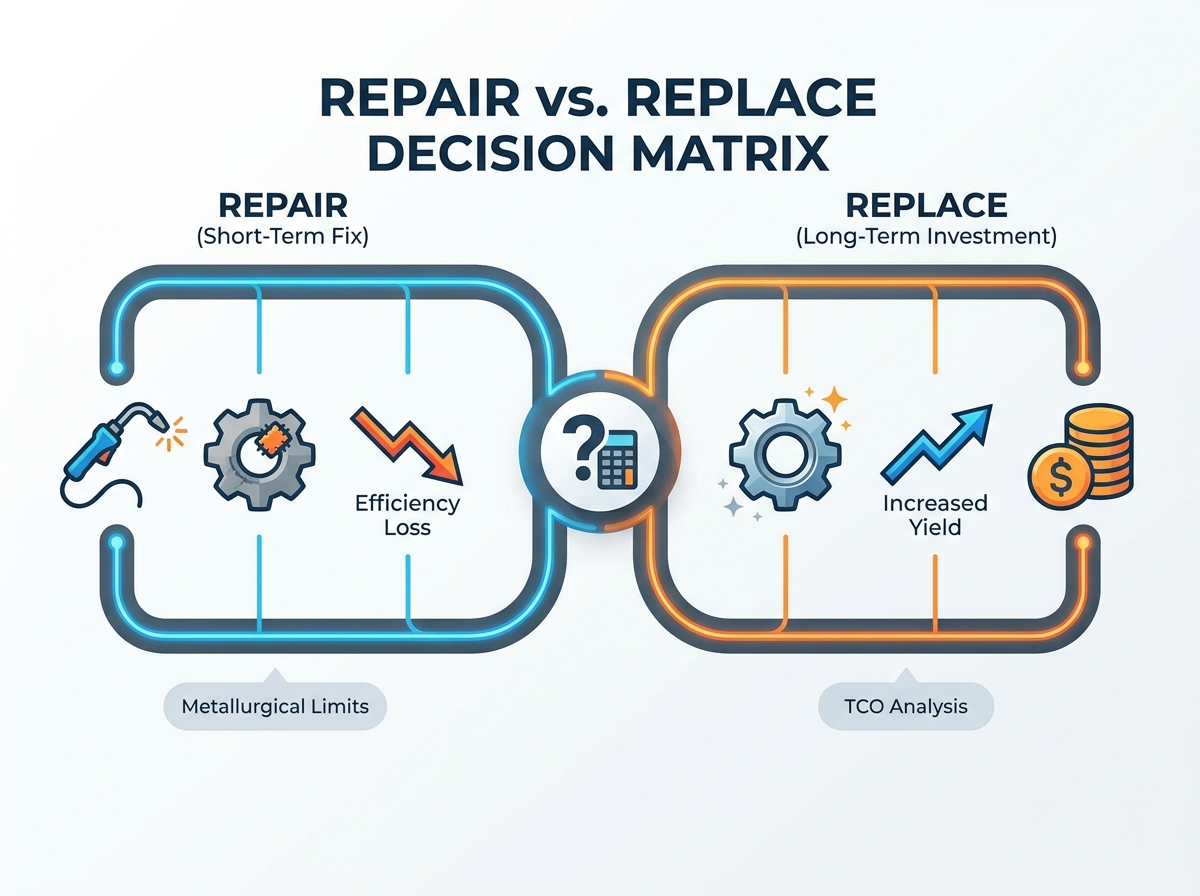
La règle des 50 % : si le coût de réparation d'une pièce d'usure (y compris la main d'œuvre et les temps d'arrêt) dépasse 50 % du coût de remplacement, le remplacement est généralement le choix le plus rentable.
Pénalités de débit : les pièces usées ne risquent pas seulement de se briser ; ils réduisent immédiatement l'efficacité du concassage, augmentant la consommation d'énergie et produisant des agrégats hors spécifications.
Limites métallurgiques : Les cycles thermiques répétés dus au soudage/rechargement altèrent l'intégrité structurelle des pièces en manganèse et en alliage, augmentant ainsi leur fragilité.
Approvisionnement prédictif : les audits de remplacement proactifs évitent les coûts de transport d’urgence et les arrêts opérationnels prolongés.
Les équipes de maintenance célèbrent souvent une soudure réussie sur un manteau fissuré. Ils pensent avoir économisé des milliers de dollars à l’opération. En réalité, une mosaïque constante crée une illusion de économies de coûts. Réparation excessive Les pièces d'usure du concasseur agissent comme une taxe cachée sur l'ensemble de votre usine de granulats. Vous échangez une dépense en capital prévisible contre des pertes opérationnelles imprévisibles.
Considérez la différence énorme entre un temps d'arrêt programmé et une panne catastrophique. Les remplacements programmés sont contrôlables. Vous pouvez organiser des pièces, affecter des équipes et planifier l'échange en dehors des heures d'ouverture. Les pannes imprévues en milieu de travail sont incontrôlables. Une plaque de mâchoire brisée peut causer des dommages en cascade au pitman, aux roulements et aux bandes transporteuses situées en dessous. Cela transforme une tâche de maintenance standard en une crise opérationnelle de plusieurs jours.
De plus, les profils usés nuisent à votre efficacité. Même les composants habilement réparés perdent leur géométrie d'écrasement optimale. Lorsque les profils s'aplatissent, le moteur du concasseur doit consommer beaucoup plus d'ampérage pour obtenir le même rapport de réduction. Vous brûlez plus d'électricité pour produire moins de roche.
Enfin, pousser des composants compromis présente de graves risques pour la sécurité. L’utilisation de machines dont l’intégrité structurelle est affaiblie présente des risques physiques. Les débris volants ou les embouteillages catastrophiques soudains menacent la sécurité du personnel et violent les réglementations strictes de conformité. Vous devez donner la priorité à la sécurité des travailleurs plutôt qu’à la prolongation de la durée de vie des pièces.
Vous avez besoin de paramètres concrets pour signaler la fin du cycle de vie d'un composant. S'appuyer sur des suppositions visuelles conduit à des remplacements prématurés ou à des retards dangereux. Recherchez ces quatre critères d’évaluation spécifiques.
L’angle de pincement détermine l’efficacité avec laquelle un concasseur saisit et fracture la roche. Lorsque les ondulations s’aplatissent, vous perdez cet angle vital. Le matériau commence à glisser et à bouillir à l’intérieur de la chambre au lieu de passer à travers en douceur. Ce glissement réduit considérablement le débit. Une fois qu’un revêtement perd son profil distinct, aucun rechargement dur ne peut restaurer la géométrie d’écrasement d’origine. Le remplacement devient obligatoire pour rétablir les objectifs de production.
Les rayures superficielles sont normales. Les fissures structurelles profondes sont mortelles. Au fil du temps, les gerces de surface se transforment en microfissures profondes. Le soudage ne peut pas pénétrer en toute sécurité dans ces défauts profonds. La soudure masque simplement un vide croissant sous la surface. Le recours au ressuage peut révéler la véritable profondeur de ces fissures. Si la fissure pénètre dans la zone structurelle centrale de la pièce, vous devez la jeter immédiatement.
La distribution des aliments est rarement parfaite. Le matériau favorise souvent un côté de la chambre de concassage, entraînant un lessivage localisé. Ces poches d'usure profondes compromettent la géométrie globale de la doublure ou du manteau. Même si 80 % de la pièce conserve une épaisseur adéquate, une seule mince tache localisée crée une vulnérabilité structurelle massive. La pièce se fissurera inévitablement à son point le plus fin sous une forte charge.
De nombreux opérateurs s'appuient sur le rechargement pour reconstituer les zones usées. Cependant, cela ignore une dure réalité métallurgique. Les cycles thermiques répétés du soudage créent des zones affectées par la chaleur (ZAT) en expansion. Cette chaleur intense altère la matrice d'alliage d'origine. Il détruit la résistance aux chocs du métal de base, rendant le composant dangereusement cassant. Finalement, la pièce se brisera sous un impact de forte contrainte.
Différents profils de machines nécessitent des décisions de maintenance adaptées. Vous ne pouvez pas appliquer une règle universelle à tous les types de concasseurs. Voici comment évaluer des catégories de solutions spécifiques.
Les concasseurs à mâchoires nécessitent une compression intense. Les plaques d'usure réversibles offrent un excellent rapport qualité-prix, mais elles ont des retournements limités. Concentrez votre attention sur le profil de la dent. Une fois que les dents s'usent au ras des vallées, l'efficacité du broyage diminue rapidement. De plus, surveillez les plaques de mâchoire pour vous incliner. Une plaque courbée perd le contact avec le châssis de la machine. Cela crée des concentrations de contraintes qui finiront par fissurer la pièce moulée. S'incliner est un déclencheur strict pour un remplacement immédiat.
Les concasseurs à percussion reposent entièrement sur l’énergie cinétique et l’équilibre de rotation. Le déséquilibre du rotor est le principal ennemi de cet équipement. Les opérateurs tentent parfois de reconstituer les faces de marteau usées avec du matériau de soudure. Cependant, une usure inégale ou des écarts de poids Les pièces d’usure du concasseur à marteaux créent de violentes vibrations. Ces vibrations détruiront rapidement les roulements coûteux de la transmission. Vous devez effectuer des remplacements complets pour garantir une masse rotative équilibrée et protéger la machine plus large.
Les concasseurs à cône exigent des tolérances précises. Vous devez vous concentrer étroitement sur l’épaisseur du manteau et du revêtement de la cuvette. Chaque fabricant fournit un seuil d'épaisseur minimale pour ses revêtements. Une fois que l’usure atteint cette limite physique, le composé de support commence à se briser. Le dépassement de ce seuil rend la réparation physiquement impossible et structurellement dangereuse. Le revêtement finira par se fissurer et endommager l'arbre principal.
Type d'équipement |
Composant d'usure primaire |
Déclencheur de remplacement critique |
Viabilité de la réparation |
|---|---|---|---|
Concasseur à mâchoires |
Plaques à mâchoires (fixes et mobiles) |
Perte du profil dentaire ; courbure structurelle. |
Faible. Le retournement est standard, le soudage est déconseillé. |
Concasseur à marteaux |
Marteaux / Barres de soufflage |
Déséquilibre de poids supérieur à 5 % ; perte du visage de frappe. |
Très bas. Nécessite un remplacement complet de l’ensemble équilibré. |
Concasseur à cône |
Manteau et doublure de bol |
Atteindre la limite d'épaisseur minimale OEM. |
Aucun. Risque de défaillance du composé de support. |
Passer des signes d’usure physique à une justification financière nécessite des dimensions d’évaluation claires. Vous devez cesser de vous concentrer uniquement sur le prix immédiat. Évaluez plutôt l’impact des fonctionnalités sur les résultats sur l’ensemble de votre opération.
Pour effectuer efficacement une analyse du coût par tonne, comparez les véritables coûts opérationnels. Suivez ce processus :
Calculez le prix total d'une nouvelle pièce, y compris le transport et la main d'œuvre d'installation.
Divisez ce total par le tonnage prévu que la nouvelle pièce traitera.
Calculez le coût de réparation, y compris la main-d'œuvre du soudeur, les consommables et les heures de production perdues.
Divisez le coût de réparation par le tonnage raccourci et estimé de la pièce réparée.
Presque toujours, le composant frais génère un coût par tonne à long terme inférieur. Il faut également prendre en compte la variable « augmentation du rendement ». Des composants frais vous permettent de revenir à 100 % de votre capacité de production. Ils maintiennent un réglage côté fermé (CSS) plus serré. Ce réglage serré offre une meilleure gradation du produit et réduit le volume de matériaux surdimensionnés nécessitant un nouveau broyage.
Enfin, effectuez une évaluation sérieuse des risques. Attribuez une valeur monétaire à la probabilité qu’un composant corrigé tombe en panne prématurément. Si une pièce soudée se brise au cours d'un cycle de production très demandé, la pénalité financière dépasse de loin le prix d'une nouvelle pièce moulée. Utilisation de haute qualité Crusher Wear Parts minimise considérablement ces risques opérationnels.
Indicateur de scénario |
Action recommandée |
Justification opérationnelle |
|---|---|---|
Coût de réparation > 50% de la pièce neuve |
Remplacer |
L’économie favorise fortement les nouveaux investissements en capital plutôt que les coûts de réparation irrécupérables. |
Perte de l'angle d'écrasement primaire |
Remplacer |
Le débit chute rapidement ; pics de consommation d’énergie. |
Abrasion mineure de la surface |
Moniteur / Réparation mineure |
Modèle d’usure normale ; n’affecte pas l’intégrité structurelle. |
Déséquilibre du poids du rotor détecté |
Remplacer l'ensemble complet |
Empêche les défaillances catastrophiques du roulement principal et de l'arbre. |
Une fois que vous décidez d’aller de l’avant avec une stratégie de remplacement, vous devez gérer les risques de mise en œuvre. Une mauvaise exécution de la chaîne d’approvisionnement peut ruiner votre calendrier de maintenance.
La gestion des stocks et les délais de livraison sont essentiels. S'appuyer sur une livraison « juste à temps » pour les pièces moulées lourdes représente un risque opérationnel énorme. Les perturbations de la chaîne d’approvisionnement peuvent retarder les expéditions de plusieurs semaines. Les opérateurs doivent stocker les composants critiques sur site avant toute panne. Vous ne pouvez pas vous permettre d’arrêter votre usine en attendant une livraison de marchandises lourdes.
Lors de la présélection de fournisseurs, vous devez évaluer soigneusement les options du marché secondaire par rapport aux options OEM. N'achetez pas uniquement sur le prix. Basez vos critères sur les certifications métallurgiques et les garanties dimensionnelles. Les meilleurs fournisseurs utilisent la numérisation 3D avancée pour garantir que leurs composants de rechange s'adaptent parfaitement. Demandez à des partenaires potentiels des essais sur le terrain documentés qui prouvent que leurs formules d'alliage fonctionnent bien sous des contraintes réelles.
Enfin, phasez intelligemment votre installation. Planifiez ces remplacements lourds pendant les fenêtres de maintenance préventive (PM) programmées. Synchroniser correctement l’échange minimise la perturbation de la ligne de base. L'alignement du remplacement des pièces d'usure avec les changements de supports de tamis ou l'entretien de la bande transporteuse permet de réduire au minimum absolu votre temps d'arrêt global.
Le remplacement des composants compromis constitue un investissement direct dans l’efficacité de l’usine et l’atténuation des risques, et non seulement une dépense inévitable.
Attendre une panne catastrophique ou compter sur une soudure finale désespérée reste la stratégie de maintenance la plus coûteuse que vous puissiez déployer.
De nouveaux profils rétablissent la gradation souhaitée, réduisent la consommation d'énergie et protègent les machines environnantes contre les dommages collatéraux graves.
Appel à l'action : planifiez un audit professionnel du port dès aujourd'hui. Demandez une analyse détaillée du coût par tonne à un fournisseur qualifié et examinez immédiatement votre inventaire actuel sur site pour sécuriser vos composants de remplacement avant qu'une urgence ne survienne.
R : Non. Un rechargement répété provoque une fatigue thermique importante et une fragilité du métal. Au fil du temps, les zones affectées par la chaleur détruisent la limite d'élasticité du métal de base. La pièce finira par se briser sous l’immense pression de la chambre de concassage, entraînant des pannes d’équipement dangereuses et coûteuses.
R : Oui. Les nouveaux profils de concassage maintiennent le réglage correct du côté fermé (CSS) et la géométrie idéale de la chambre. Cela garantit un flux et une compression appropriés du matériau. Cela a un impact direct sur la cohérence du produit, réduit les matériaux surdimensionnés et améliore considérablement la qualité de votre granulométrie finale.
R : Concentrez-vous sur la sélection de fournisseurs réputés qui utilisent une technologie avancée de numérisation 3D. Vous devez demander une documentation de contrôle qualité rigoureuse et insister sur des tolérances dimensionnelles garanties. Des fonderies réputées fourniront des certificats métallurgiques pour prouver que leurs pièces correspondent ou dépassent les spécifications OEM.
R : Remplacez-les toujours par un ensemble complet ou par groupes de poids strictement correspondants. Le remplacement d'un ou deux marteaux crée un grave déséquilibre du rotor. Ce déséquilibre génère des vibrations intenses qui peuvent rapidement détruire la transmission, l'arbre principal et les roulements coûteux du concasseur.
