

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-29 Origen: Sitio


Los gerentes de planta y los líderes de mantenimiento enfrentan un dilema constante en cada turno. Deben equilibrar los estrictos presupuestos de mantenimiento con el riesgo catastrófico de un tiempo de inactividad no planificado. Es posible que vea la opción de reparar versus reemplazar como una simple preferencia de mantenimiento. Sin embargo, en realidad influye en el cálculo del coste operativo por tonelada.
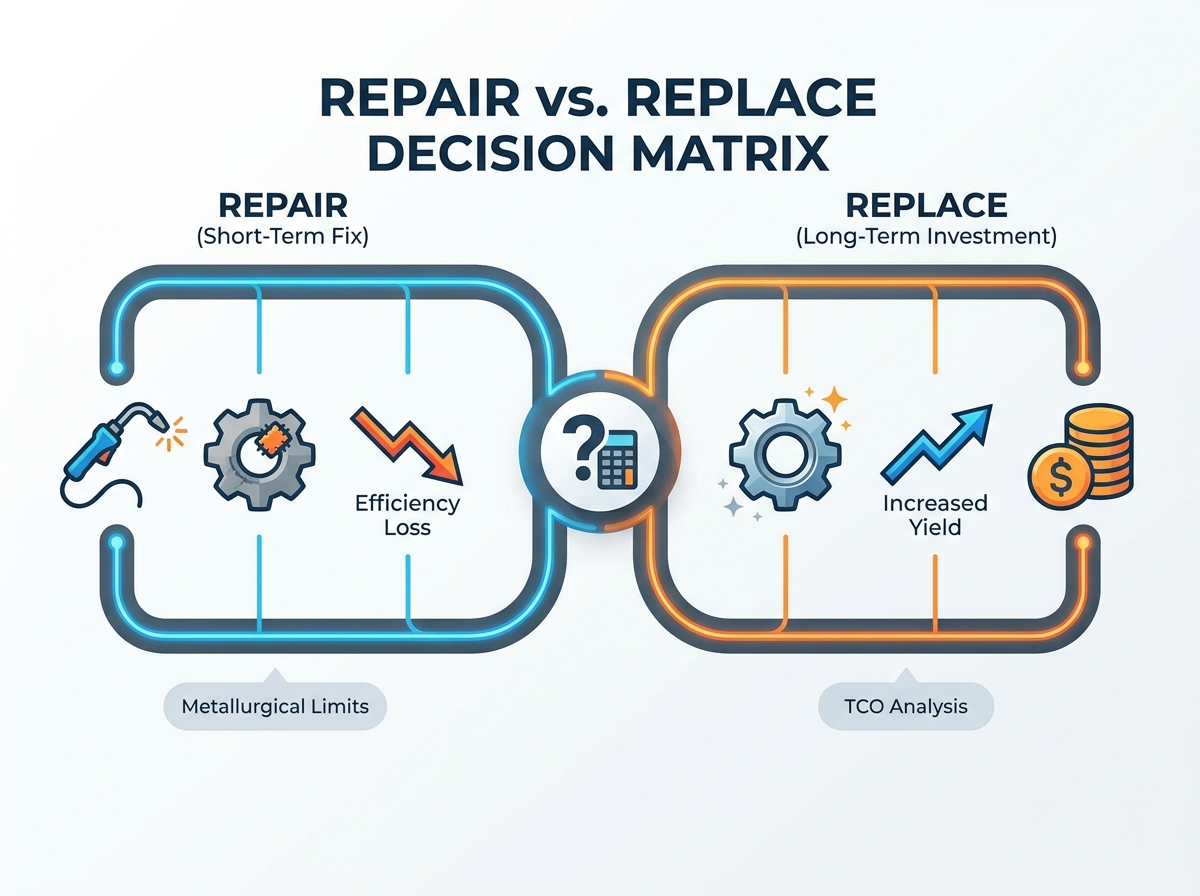
Las reparaciones temporales, como el revestimiento duro o la soldadura, pueden prolongar la vida útil del equipo por un período corto. Sin embargo, empujar los componentes más allá de sus límites metalúrgicos degrada el rendimiento del producto y corre el riesgo de fallar totalmente la maquinaria. El mantenimiento de componentes desgastados limita artificialmente su capacidad de producción y perjudica la calidad del producto final.
Este artículo proporciona un marco basado en evidencia para tomar estas decisiones operativas críticas. Le mostraremos exactamente cuándo detener la reparación e iniciar un reemplazo completo de los componentes. Aprenderá a identificar signos de desgaste severo en diferentes tipos de equipos para maximizar la rentabilidad de la planta.
La regla del 50%: si el costo de reparar una pieza desgastada (incluyendo mano de obra y tiempo de inactividad) excede el 50% del costo de reemplazo, reemplazarla suele ser la opción más rentable.
Penalizaciones por rendimiento: las piezas desgastadas no sólo corren el riesgo de romperse; inmediatamente reducen la eficiencia de trituración, aumentan el consumo de energía y producen agregados fuera de especificación.
Límites metalúrgicos: Los ciclos de calor repetidos de la soldadura/recargue alteran la integridad estructural de las piezas de manganeso y aleaciones, aumentando la fragilidad.
Abastecimiento predictivo: las auditorías de reemplazo proactivas evitan costos de flete de emergencia y paradas operativas prolongadas.
Los equipos de mantenimiento suelen celebrar una soldadura exitosa en un manto agrietado. Creen que ahorraron miles de dólares en la operación. En realidad, el mosaico constante crea una ilusión de ahorro de costos. Reparación excesiva Las piezas de desgaste de la trituradora actúan como un impuesto oculto en toda su planta de agregados. Cambia un gasto de capital predecible por pérdidas operativas impredecibles.
Considere la enorme diferencia entre el tiempo de inactividad programado y una falla catastrófica. Los reemplazos programados son controlables. Puede preparar partes, asignar equipos y cronometrar el intercambio fuera del horario laboral. Las fallas no planificadas a mitad de turno son incontrolables. Una placa de mandíbula rota puede causar daños en cascada al pitman, los cojinetes y las cintas transportadoras que se encuentran debajo. Esto transforma una tarea de mantenimiento estándar en una crisis operativa de varios días.
Además, los perfiles desgastados reducen la eficiencia. Incluso los componentes bien reparados pierden su geometría de trituración óptima. Cuando los perfiles se aplanan, el motor de la trituradora debe consumir un amperaje significativamente mayor para lograr la misma relación de reducción. Se quema más electricidad para producir menos roca.
Finalmente, empujar componentes comprometidos plantea graves riesgos de seguridad. Operar maquinaria con integridad estructural debilitada introduce peligros físicos. Los escombros voladores o los atascos catastróficos repentinos amenazan la seguridad del personal y violan estrictas normas de cumplimiento. Debe priorizar la seguridad de los trabajadores sobre la extensión de la vida útil de la pieza.
Necesita parámetros concretos para señalar el final del ciclo de vida de un componente. Depender de conjeturas visuales conduce a reemplazos prematuros o retrasos peligrosos. Busque estos cuatro criterios de evaluación específicos.
El ángulo de contacto dicta la eficacia con la que una trituradora agarra y fractura la roca. Cuando las corrugaciones se aplanan, se pierde este ángulo vital. El material comienza a deslizarse y hervir dentro de la cámara en lugar de pasar suavemente. Este deslizamiento reduce drásticamente el rendimiento. Una vez que un revestimiento pierde su perfil distintivo, ninguna cantidad de revestimiento duro puede restaurar la geometría de aplastamiento original. El reemplazo se vuelve obligatorio para restablecer los objetivos de producción.
Los rayones en la superficie son normales. Las fisuras estructurales profundas son fatales. Con el tiempo, las comprobaciones superficiales se convierten en microfisuras profundamente arraigadas. La soldadura no puede penetrar con seguridad estos profundos defectos. La soldadura simplemente enmascara un vacío creciente debajo de la superficie. El uso de pruebas con tintes penetrantes puede revelar la verdadera profundidad de estas grietas. Si la fisura penetra la zona estructural central de la pieza, debe descartarla inmediatamente.
La distribución del alimento rara vez es perfecta. El material a menudo favorece un lado de la cámara de trituración, lo que provoca un lavado localizado. Estas bolsas de desgaste profundas comprometen la geometría general del revestimiento o manto. Incluso si el 80% de la pieza conserva el espesor adecuado, un solo punto delgado localizado crea una enorme vulnerabilidad estructural. La pieza inevitablemente se agrietará en su punto más delgado bajo una carga pesada.
Muchos operadores confían en el revestimiento duro para reparar las áreas desgastadas. Sin embargo, esto ignora una dura realidad metalúrgica. Los ciclos de calor repetidos de la soldadura crean zonas afectadas por el calor (HAZ) en expansión. Este intenso calor altera la matriz de aleación original. Destruye la resistencia al impacto del metal base, dejando el componente peligrosamente quebradizo. Con el tiempo, la pieza se romperá bajo un impacto de alta tensión.
Los diferentes perfiles de maquinaria requieren decisiones de mantenimiento personalizadas. No se puede aplicar una regla universal a todos los tipos de trituradoras. A continuación se explica cómo evaluar categorías de soluciones específicas.
Las trituradoras de mandíbulas dependen de una compresión intensa. Las placas de desgaste reversibles ofrecen un valor excelente, pero tienen giros finitos. Centra tu atención en el perfil del diente. Una vez que los dientes se desgastan al ras de los valles, la eficiencia de trituración cae rápidamente. Además, controle las placas de las mandíbulas para ver si se arquean. Una placa arqueada pierde contacto con el bastidor de la máquina. Esto crea concentraciones de tensión que eventualmente agrietarán la pieza fundida. La inclinación es un desencadenante estricto para el reemplazo inmediato.
Las trituradoras de impacto dependen completamente de la energía cinética y el equilibrio rotacional. El desequilibrio del rotor es el principal enemigo de este equipo. A veces los operadores intentan reconstruir las caras desgastadas del martillo con material de soldadura. Sin embargo, el desgaste desigual o las discrepancias de peso entre Las piezas de desgaste de la trituradora de martillos crean vibraciones violentas. Estas vibraciones destruirán rápidamente los costosos cojinetes del tren motriz. Debe ejecutar reemplazos de conjuntos completos para garantizar una masa rotacional equilibrada y proteger la máquina más amplia.
Las trituradoras de cono exigen tolerancias precisas. Debe centrarse de cerca en el espesor del revestimiento del manto y del tazón. Cada fabricante proporciona un umbral de espesor mínimo para sus revestimientos. Una vez que el desgaste alcanza este límite físico, el compuesto de respaldo comienza a fallar. Operar más allá de este umbral hace que la reparación sea físicamente imposible y estructuralmente peligrosa. El revestimiento eventualmente se agrietará y dañará el eje principal.
Tipo de equipo |
Componente de desgaste primario |
Gatillo de reemplazo crítico |
Viabilidad de la reparación |
|---|---|---|---|
trituradora de quijada |
Placas de mandíbula (fijas y móviles) |
Pérdida del perfil dental; arqueamiento estructural. |
Bajo. Voltear es estándar, se desaconseja soldar. |
trituradora de martillo |
Martillos / Barras de Golpe |
Desequilibrio de peso superior al 5%; pérdida de cara de huelga. |
Muy bajo. Requiere reemplazo completo del conjunto equilibrado. |
trituradora de cono |
Revestimiento para repisa y tazón |
Alcanzando el límite de espesor mínimo OEM. |
Ninguno. Riesgo de falla del compuesto de respaldo. |
Pasar de los signos de desgaste físico a la justificación financiera requiere dimensiones de evaluación claras. Debe dejar de mirar únicamente el precio inmediato. En su lugar, evalúe el impacto de las características en los resultados en toda su operación.
Para ejecutar eficazmente un análisis de costo por tonelada, compare los costos operativos reales. Siga este proceso:
Calcule el precio total de una pieza nueva, incluidos el flete y la mano de obra de instalación.
Divida ese total por el tonelaje esperado que procesará la nueva pieza.
Calcule el costo de reparación, incluida la mano de obra del soldador, los consumibles y las horas de producción perdidas.
Divida el costo de reparación por el tonelaje estimado reducido de la pieza reparada.
Casi siempre, el componente nuevo produce un costo por tonelada más bajo a largo plazo. También debe tener en cuenta la variable 'mayor rendimiento'. Los componentes nuevos le permiten volver al 100% de su capacidad de producción. Mantienen una configuración de lado cerrado (CSS) más estricta. Este ajuste ajustado ofrece una mejor gradación del producto y reduce el volumen de material de gran tamaño que requiere volver a triturarse.
Finalmente, realice una evaluación de riesgos seria. Asigne un valor monetario a la probabilidad de que un componente parcheado falle prematuramente. Si una pieza soldada se rompe durante un período de producción pico de alta demanda, la penalización financiera excede con creces el precio de una pieza fundida nueva. Usando alta calidad Las piezas de desgaste de trituradoras minimizan significativamente estos riesgos operativos.
Indicador de escenario |
Acción recomendada |
Justificación operativa |
|---|---|---|
Costo de reparación > 50% de la pieza nueva |
Reemplazar |
La economía favorece en gran medida la nueva inversión de capital sobre los costos de reparación irrecuperables. |
Pérdida del ángulo de aplastamiento primario. |
Reemplazar |
El rendimiento cae rápidamente; picos de consumo de energía. |
Abrasión superficial menor |
Monitor/Reparación menor |
Patrón de desgaste normal; no afecta la integridad estructural. |
Desequilibrio del peso del rotor detectado |
Reemplazar el juego completo |
Previene fallas catastróficas del eje y del cojinete principal. |
Una vez que decida seguir adelante con una estrategia de reemplazo, debe gestionar los riesgos de implementación. Una mala ejecución de la cadena de suministro puede arruinar su programa de mantenimiento.
La gestión del inventario y los plazos de entrega son fundamentales. Depender de la entrega 'justo a tiempo' para piezas fundidas pesadas es un riesgo operativo enorme. Las interrupciones en la cadena de suministro pueden retrasar los envíos por semanas. Los operadores deben almacenar componentes críticos en el sitio antes de que ocurra una falla. No puede permitirse el lujo de detener su planta mientras espera una entrega de carga pesada.
Al seleccionar proveedores, debe evaluar cuidadosamente las opciones del mercado de repuestos frente a las de OEM. No compre sólo por el precio. Base su criterio en certificaciones metalúrgicas y garantías dimensionales. Los mejores proveedores utilizan escaneo 3D avanzado para garantizar que sus componentes no originales encajen perfectamente. Solicite a socios potenciales pruebas de campo documentadas que demuestren que sus fórmulas de aleaciones funcionan bien bajo estrés del mundo real.
Por último, escalone su instalación de forma inteligente. Planifique estos reemplazos importantes durante las ventanas de mantenimiento preventivo (PM) programadas. Realizar el intercambio en el momento adecuado minimiza la interrupción de la línea de base. Alinear los reemplazos de piezas de desgaste con los cambios de medios de cribado o el mantenimiento de la cinta transportadora mantiene el tiempo de inactividad general al mínimo absoluto.
Reemplazar componentes comprometidos es una inversión directa en la eficiencia de la planta y la mitigación de riesgos, no solo un gasto inevitable.
Esperar a que se produzca una falla catastrófica (o confiar en una soldadura final desesperada) sigue siendo la estrategia de mantenimiento más costosa que puede implementar.
Los perfiles nuevos restauran la gradación deseada, reducen el consumo de energía y protegen la maquinaria circundante de daños colaterales graves.
Llamado a la acción: programe una auditoría de desgaste profesional hoy. Solicite un análisis detallado del costo por tonelada a un proveedor calificado y revise inmediatamente su inventario actual en el sitio para asegurar sus componentes de reemplazo antes de que ocurra una emergencia.
R: No. El revestimiento duro repetido induce fatiga térmica severa y fragilidad en el metal. Con el tiempo, las zonas afectadas por el calor destruyen el límite elástico del metal base. La pieza eventualmente se romperá bajo la inmensa presión de la cámara de trituración, lo que provocará fallas peligrosas y costosas en el equipo.
R: Sí. Los perfiles de trituración frescos mantienen la configuración correcta del lado cerrado (CSS) y la geometría ideal de la cámara. Esto asegura un flujo y compresión adecuados del material. Afecta directamente la consistencia del producto, reduce el material sobredimensionado y mejora significativamente la calidad de la granulometría final del agregado.
R: Concéntrese en seleccionar proveedores acreditados que utilicen tecnología avanzada de escaneo 3D. Debe solicitar documentación de control de calidad estricta e insistir en tolerancias dimensionales garantizadas. Las fundiciones acreditadas proporcionarán certificados metalúrgicos para demostrar que sus piezas coinciden o superan las especificaciones OEM.
R: Reemplácelos siempre como un juego completo o en grupos de peso estrictamente coincidentes. Reemplazar solo uno o dos martillos crea un desequilibrio severo del rotor. Este desequilibrio genera vibraciones intensas que pueden destruir rápidamente la transmisión, el eje principal y los costosos cojinetes de la trituradora.
