

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site


Dans le secteur de l'exploitation minière et du traitement des granulats, croire le fournisseur sur parole en matière de qualité est une garantie d'éviter des temps d'arrêt imprévus. Vous ne pouvez tout simplement pas vous permettre de mener des opérations à fort impact sur une confiance aveugle. L’équipement fonctionne sous des contraintes extrêmes, ce qui fait de la fiabilité une exigence quotidienne stricte plutôt qu’un objectif facultatif. L'usure prématurée, la défaillance catastrophique d'une pièce et un mauvais ajustement sont rarement des accidents. Ils sont généralement le résultat direct de processus de fabrication non vérifiés et de recherches discrètes dans les ateliers de fonderie.
Lorsque les machines lourdes s’arrêtent de manière inattendue, la production s’arrête complètement. Une documentation vérifiable reste le seul objectif objectif pour évaluer la véritable maturité de fabrication d'un fournisseur. Vous avez besoin de données concrètes pour distinguer les fabricants authentiques des intermédiaires imprudents. Ce guide décrit les documents exacts que les équipes d'approvisionnement doivent exiger avant de finaliser un contrat avec un fournisseur. Nous vous montrerons comment auditer ces documents pour garantir des composants cohérents et performants.
Exigez toujours un certificat de test d'usine (MTC) certifié détaillant la composition chimique exacte et les numéros de lot de traitement thermique.
Exigez des tests non destructifs (CND) et des rapports d'inspection dimensionnelle pour garantir l'intégrité structurelle et un ajustement exact.
Utilisez la documentation non seulement à des fins de conformité, mais aussi comme filtre de présélection : les fournisseurs qui hésitent à fournir des journaux de traçabilité courent un risque élevé.
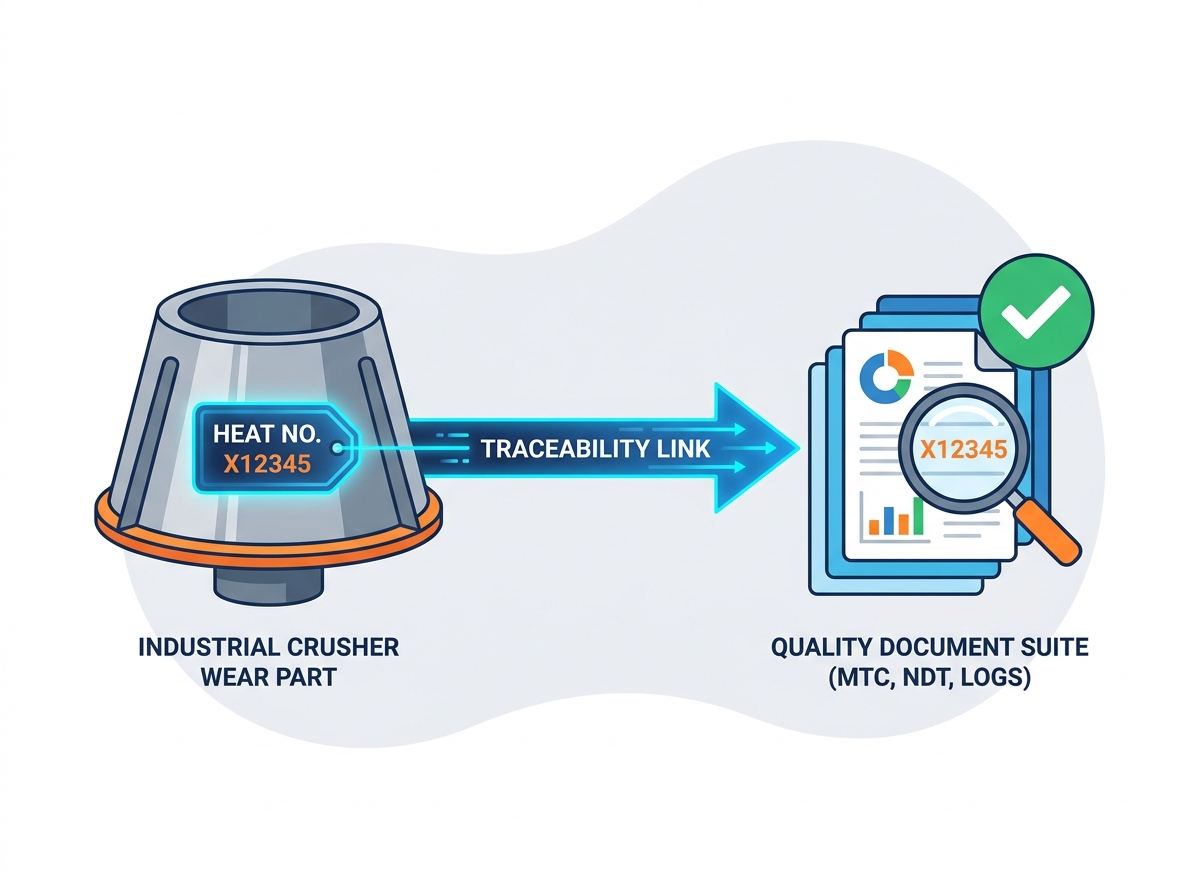
Croisez les numéros de lot sur les pièces physiques avec les rapports de qualité fournis pour éviter la falsification des documents.
L'achat de composants de machinerie lourde sans les documents appropriés expose votre entreprise à d'immenses risques financiers et opérationnels. L’atténuation des risques commence bien avant qu’une pièce n’arrive sur votre site. Considérez les conséquences concrètes de l’installation d’un revêtement non documenté et mal coulé. S'il s'avère fragile et se fissure en cours de fonctionnement, il peut gravement endommager le support du concasseur et les mécanismes internes. Vous êtes soudainement confronté à un arrêt d’urgence. Comparez ce scénario avec un remplacement programmé lors d’une maintenance planifiée. La prévisibilité permet d'économiser du capital. Les pannes inattendues détruisent les marges opérationnelles.
Pour éviter ces échecs, les équipes achats doivent définir la « qualité » de manière objective. Haute qualité Les pièces d'usure des concasseurs sont définies par une cohérence stricte, une traçabilité claire et un respect rigoureux des tolérances mécaniques spécifiques. Les allégations de marque et les brochures marketing flashy n’écrasent pas la pierre. L’intégrité métallurgique vérifiée le fait.
Vous devez utiliser les demandes de documentation comme un puissant filtre d’évaluation des fournisseurs. Demander ces rapports complexes dès le départ lors de la phase de demande de devis (RFQ) élimine immédiatement les fonderies de bas niveau et les intermédiaires non manufacturiers. Un courtier se faisant passer pour une usine trébuchera lorsqu’on lui demandera des bûches de fournaises par lots. Une fonderie légitime les fournira sans effort. Cette stratégie réduit votre pool de fournisseurs à des fabricants compétents et matures avant que vous ne dépensiez un seul dollar.
La base de toute fonderie industrielle lourde est sa composition chimique. Si la métallurgie est défectueuse, aucune opération minutieuse ne sauvera la pièce. Le document le plus critique que vous devez demander est le certificat d’essai en usine (MTC). Vous devez spécifiquement exiger un certificat EN 10204 3.1 ou 3.2. Un certificat 3.1 garantit que le service de contrôle qualité indépendant du fabricant a validé les tests. Un certificat 3.2 va plus loin, exigeant qu'un inspecteur tiers indépendant vérifie les résultats des tests. Ces certificats confirment la composition chimique exacte de l'acier coulé.
Les rapports de tests du spectromètre fournissent la preuve ultime de la chimie. Les fonderies utilisent des spectromètres pour analyser un petit échantillon de métal en fusion avant de le verser dans le moule. Pour les composants spécialisés à fort impact comme ceux à haute teneur en chrome Pièces d'usure pour concasseur à marteaux , les pourcentages exacts d'éléments spécifiques dictent la durée de vie totale. Les niveaux de carbone, de manganèse et de chrome doivent atteindre des objectifs précis. Les oligo-éléments comme le Molybdène ou le Nickel agissent comme des stabilisants vitaux. Même un léger écart dans ces pourcentages modifie radicalement le comportement physique du métal sous contrainte.
Bonne pratique : effectuez toujours un contrôle de transparence sur la chimie citée. Recherchez des plages de tolérance spécifiques plutôt que des qualités génériques « standard ». Si un fournisseur promet la norme « Mn18Cr2 », exigez de voir la plage de variance réellement acceptable sur sa fiche technique interne. Les fabricants authentiques opèrent dans le cadre de tolérances strictes et documentées.
La chimie ne signifie absolument rien sans un traitement thermique approprié. Vous pouvez obtenir le mélange d’alliage parfait, mais une trempe ou un revenu médiocre le ruinera. C’est la phase cruciale de la fabrication. Le traitement thermique réorganise la structure des grains microscopiques de l'acier. Si une fonderie refroidit trop lentement une pièce coulée de manganèse, des carbures précipitent aux joints de grains. Cela crée une pièce très fragile qui se brise lors de l'impact. À l’inverse, une trempe incorrecte sur une fonte à haute teneur en chrome laisse la pièce trop molle, accélérant ainsi une usure rapide.
Vous devez demander des documents spécifiques et granulaires pour vérifier cette phase. Se fier à un simple tampon « traité thermiquement » sur une facture est une erreur majeure.
Graphiques de courbes temps-température (journaux de four) : ces journaux suivent la température exacte du four minute par minute. Ils prouvent que les pièces ont atteint la température critique requise et ont été trempées pendant la durée appropriée.
Rapports de tests de dureté : mesurés généralement sur les échelles Brinell (HB) ou Rockwell (HRC). Les techniciens doivent prendre des mesures en plusieurs points du moulage pour garantir une dureté uniforme dans tout le corps.
Essais de résilience et de résistance à la traction : Ces essais destructifs sont réalisés sur des blocs d'essai rapportés coulés à partir d'une même poche. Ils prouvent la quantité d’énergie que le matériau peut absorber avant de se briser.
La réalité de la mise en œuvre est complexe. Vous devez comparer le processus de traitement thermique revendiqué par le fournisseur directement avec l'alliage spécifique du Pièces d'usure du concasseur que vous achetez. L'acier à haute teneur en manganèse nécessite une trempe rapide à l'eau (recuit en solution). Les alliages à haute teneur en chrome nécessitent souvent une trempe à l'air et un revenu complexes en plusieurs étapes. Connaître ces différences vous aide à repérer immédiatement les journaux de traitement thermique faux ou génériques.
Une pièce métallurgiquement parfaite est inutile si elle ne s’adapte pas à votre machine. Les rapports dimensionnels vérifient la forme physique et les tolérances de la pièce moulée finale. Les fonderies avancées utilisent le balayage laser 3D ou des machines à mesurer tridimensionnelles (MMT). Ils comparent la pièce physique numérisée directement avec les dessins CAO originaux. Cette comparaison stricte garantit que la pièce s'adapte parfaitement au concasseur. Vous évitez le cauchemar du meulage ou de la modification de pièces en acier lourdes sur site pendant que votre équipe attend sans rien faire.
Au-delà des dimensions externes, vous devez vérifier l’intégrité interne. Les contrôles non destructifs (CND) révèlent les défauts cachés sans détruire la pièce. Les cavités de retrait, la porosité des gaz et les fissures de refroidissement détruisent régulièrement les grandes pièces moulées. NDT est votre assurance contre ces menaces invisibles.
Méthode CND |
Défauts cibles identifiés |
Domaine d'application typique |
|---|---|---|
Tests par ultrasons (UT) |
Vides internes, retrait profond, porosité centrale |
Sections épaisses, principales zones d'impact |
Particule magnétique (MT) |
Fissures superficielles et proches de la surface, déchirures linéaires |
Points de montage soumis à de fortes contraintes, rayons vifs |
Ressuage (PT) |
Défauts de rupture, microfissures |
Alliages non magnétiques, surfaces de contact usinées |
Le résultat opérationnel des rapports CND exigeants est immense. Vous vérifiez que le moulage est complètement solide dans tout son noyau. Cela réduit considérablement le risque de défaillance catastrophique sous des charges à fort impact. Un vide caché à un pouce sous la surface finira par provoquer la rupture de la pièce. Les rapports de l'UT prouvent que le vide n'existe pas.
L'évaluation de la qualité d'un lot unique est importante, mais le véritable succès des achats repose sur l'évolutivité systémique. Vous souhaitez que la centième pièce que vous commandez soit exactement comme la première. Cela nécessite d'aller au-delà des rapports de tests individuels et d'évaluer le système de gestion de la qualité (QMS) de l'usine.
De nombreux acheteurs comprennent mal la norme ISO 9001:2015. Ils croient à tort qu’il s’agit d’une garantie magique de la qualité du produit. Ce n’est pas le cas. La norme ISO 9001 garantit en effet la cohérence des processus. Cela signifie que la fonderie a documenté ses procédures opérationnelles exactes et les suit rigoureusement à chaque fois. S'ils disposent d'une procédure pour étalonner leurs spectromètres, la norme ISO 9001 garantit qu'ils effectuent cet étalonnage dans les délais. La cohérence des processus conduit inévitablement à la cohérence des produits.
De plus, les certifications environnementales, sociales et de gouvernance (ESG) sont extrêmement importantes dans l’industrie lourde. Recherchez les normes ISO 14001 (gestion environnementale) et ISO 45001 (santé et sécurité au travail). La conformité d'une fonderie en matière de sécurité et d'environnement constitue un indicateur solide de la discipline opérationnelle globale. Les fonderies qui ignorent les protocoles de sécurité ou polluent fortement sont régulièrement fermées par les régulateurs. Ces fermetures provoquent des perturbations massives de la chaîne d’approvisionnement. Des fonderies sûres et conformes offrent la stabilité de la chaîne d’approvisionnement. La discipline en matière de sécurité se traduit toujours par une discipline dans la qualité du lancer.
La collecte des documents n'est que la première étape. Il faut savoir les auditer efficacement. L’ensemble du système repose sur des liens de traçabilité solides. Chaque rapport qualité doit être directement connecté à la pièce physique présente dans votre atelier.
Erreur courante : accepter des documents sans vérifier le numéro de série. Le numéro de coulée est l'identifiant de lot unique attribué lors de la fusion. Les fonderies moulent ou tamponnent ce numéro exact sur la pièce physique. Vous devez vérifier si le numéro de chaleur sur la pièce moulée correspond physiquement au MTC, aux journaux du four et aux rapports CND. Si les numéros ne correspondent pas, les documents n’ont aucun sens.
Vérifiez systématiquement les documents en suivant ces étapes :
Vérifiez l’autorité émettrice et la date sur le MTC.
Comparez les niveaux chimiques avec les tolérances des normes internationales pour cet alliage spécifique.
Vérifiez la durée du traitement thermique par rapport à l'épaisseur de la pièce moulée. Les pièces plus épaisses nécessitent des temps de trempage plus longs.
Faites correspondre les numéros de série de pièces ou les codes thermiques uniques dans tous les rapports d'inspection.
Méfiez-vous des signaux d’alarme flagrants lors de votre audit. Des MTC photocopiés, flous ou génériques avec des dates manquantes indiquent qu'un fournisseur réutilise d'anciens documents. Soyez très méfiant à l’égard des résultats de tests « parfaits ». Si un fournisseur ne présente aucune variation de chimie ou de dureté sur plusieurs lots différents, il est probable qu'il falsifie les données. La fabrication réelle présente toujours de légers écarts acceptables. Enfin, rejetez les fournisseurs qui prétendent que leurs documents qualité sont « propriétaires » et refusez de les partager avant l'expédition. Les données authentiques de qualité ne sont jamais un secret.
Prenez des mesures décisives pour la prochaine étape. Recommandez à votre équipe de demander un « échantillon de données sur la qualité » provenant d'une commande précédente et anonyme avant de signer un nouveau contrat. Examiner la façon dont ils documentent les emplois antérieurs vous montre exactement comment ils traiteront le vôtre.
Faire passer votre stratégie d’approvisionnement d’un pari aveugle basé sur le prix à un investissement basé sur un retour sur investissement prévisible nécessite des efforts. Les documents de qualité constituent la base de ce changement. En exigeant des certificats de tests rigoureux, des journaux de traitement thermique et des rapports CND, vous éliminez activement les risques de votre chaîne d'approvisionnement. Vous obligez les fournisseurs à prouver leur compétence avant d'effectuer le paiement.
Ne traitez pas ces documents après coup. Rendez-les juridiquement contraignants. Intégrez les exigences en matière de documents directement dans les conditions de votre bon de commande (PO). Indiquez clairement qu'il n'y aura pas de déblocage de paiement sans l'ensemble complet de rapports de qualité vérifiables et traçables. Lorsque vous associez les flux de trésorerie à la transparence, la conformité des fournisseurs s’améliore immédiatement. Cette approche disciplinée garantit que votre machinerie lourde reçoit les pièces fiables dont elle a besoin pour rester opérationnelle.
R : Un certificat EN 10204 3.1 est délivré et validé par le service qualité indépendant du fabricant. Un certificat 3.2 va encore plus loin. Cela implique un inspecteur tiers indépendant, tel que SGS ou Lloyd's Register, qui assiste physiquement aux tests et cosigne le document, fournissant ainsi le plus haut niveau de vérification objective.
R : Non. Les fonderies légitimes fourniront toujours sur demande des journaux de four par lots. Les données de traitement thermique constituent des documents opérationnels standard et ne constituent pas un secret commercial. Si un fournisseur refuse de fournir ces journaux, c'est un signal d'alarme majeur indiquant qu'il sous-traite probablement le travail ou qu'il manque de contrôles de processus appropriés.
R : La pratique standard de l’industrie consiste à conserver les enregistrements de traçabilité pendant 5 à 10 ans. Cette longue période de rétention permet aux opérateurs de suivre les performances d'usure à long terme, d'analyser les causes profondes des pannes si une pièce se brise tard dans son cycle de vie et d'optimiser en permanence leurs futures spécifications d'approvisionnement.
R : Oui. Étant donné que les marteaux sont soumis à des forces d’impact extrêmes et répétitives, ils sont très sensibles à la rupture interne. Ils nécessitent des tests de vide internes rigoureux utilisant des tests par ultrasons (UT). Les revêtements de cônes, bien qu'ils soient également soumis à des contraintes, donnent souvent la priorité à la détection des fissures de surface à l'aide de particules magnétiques (MT) pour garantir que l'enveloppe de concassage reste intacte sous des charges de compression.
