

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-30 Origen: Sitio


En la minería y el procesamiento de agregados, confiar en la palabra del proveedor sobre la calidad es un camino garantizado hacia tiempos de inactividad no planificados. Simplemente no puede darse el lujo de ejecutar operaciones de alto impacto basándose en una confianza ciega. El equipo opera bajo estrés extremo, lo que hace que la confiabilidad sea un requisito diario estricto en lugar de un objetivo opcional. El desgaste prematuro, la falla catastrófica de las piezas y el mal ajuste rara vez son accidentes. Por lo general, son el resultado directo de procesos de fabricación no verificados y de cortes silenciosos en el piso de fundición.
Cuando la maquinaria pesada se detiene inesperadamente, la producción se detiene por completo. La documentación verificable sigue siendo el único objetivo para evaluar la verdadera madurez de fabricación de un proveedor. Se necesitan datos concretos para separar a los fabricantes genuinos de los intermediarios imprudentes. Esta guía describe la documentación exacta que los equipos de adquisiciones deben exigir antes de finalizar cualquier contrato con un proveedor. Le mostraremos cómo auditar estos documentos para asegurar componentes consistentes y de alto rendimiento.
Siempre exija un Certificado de prueba de fábrica (MTC) certificado que detalle la composición química exacta y los números de lote del tratamiento térmico.
Exija pruebas no destructivas (NDT) e informes de inspección dimensional para garantizar la integridad estructural y el ajuste exacto.
Utilice la documentación no solo para el cumplimiento, sino también como filtro de preselección: los proveedores que dudan en proporcionar registros de trazabilidad corren un alto riesgo.
Haga referencia cruzada de los números de lote de las piezas físicas con los informes de calidad proporcionados para evitar la falsificación de documentos.
La compra de componentes de maquinaria pesada sin la documentación adecuada expone su operación a inmensos riesgos financieros y operativos. La mitigación de riesgos comienza mucho antes de que una pieza llegue a su sitio. Considere las consecuencias en el mundo real de instalar un revestimiento no documentado y mal moldeado. Si resulta quebradizo y se agrieta a mitad de la operación, puede dañar gravemente el respaldo de la trituradora y los mecanismos internos. De repente te enfrentas a un cierre de emergencia. Compare este escenario con un reemplazo programado durante el mantenimiento planificado. La previsibilidad ahorra capital. Los fallos inesperados destruyen los márgenes operativos.
Para evitar estos fallos, los equipos de adquisiciones deben definir la 'calidad' objetivamente. Alta calidad Las piezas de desgaste de la trituradora se definen por una consistencia estricta, una trazabilidad clara y un cumplimiento riguroso de tolerancias mecánicas específicas. Los reclamos de marca y los llamativos folletos de marketing no aplastan la roca. La integridad metalúrgica verificada sí lo hace.
Debe utilizar las solicitudes de documentación como un potente filtro de evaluación de proveedores. Solicitar estos informes complejos por adelantado durante la etapa de Solicitud de cotización (RFQ) elimina inmediatamente a las fundiciones de bajo nivel y a los intermediarios no manufactureros. Un corredor que se haga pasar por una fábrica tropezará cuando se le solicite troncos para hornos a nivel de lote. Una fundición legítima los proporcionará sin esfuerzo. Esta estrategia reduce su grupo de proveedores a fabricantes maduros y capaces antes de gastar un solo dólar.
La base de cualquier fundición industrial pesada es su composición química. Si la metalurgia es defectuosa, ninguna operación cuidadosa salvará la pieza. El documento más importante que debe solicitar es el Certificado de prueba de fábrica (MTC). Debería exigir específicamente un certificado EN 10204 3.1 o 3.2. Un certificado 3.1 garantiza que el departamento de control de calidad independiente del fabricante validó las pruebas. Un certificado 3.2 va más allá y requiere que un inspector externo independiente verifique los resultados de la prueba. Estos certificados confirman la composición química exacta del acero vertido.
Los informes de pruebas del espectrómetro proporcionan la prueba definitiva de la química. Las fundiciones utilizan espectrómetros para analizar una pequeña muestra del metal fundido antes de verterlo en el molde. Para componentes especializados de alto impacto como alto cromo Piezas de desgaste de trituradoras de martillos , los porcentajes exactos de elementos específicos dictan la vida útil total. Los niveles de carbono, manganeso y cromo deben alcanzar objetivos precisos. Los oligoelementos como el molibdeno o el níquel actúan como estabilizadores vitales. Incluso una ligera desviación en estos porcentajes altera drásticamente el comportamiento físico del metal bajo tensión.
Mejores prácticas: realice siempre una verificación de transparencia de la química citada. Busque rangos de tolerancia específicos en lugar de grados genéricos 'estándar'. Si un proveedor promete 'Mn18Cr2' estándar, exija ver el rango de variación aceptable real en su hoja de especificaciones interna. Los fabricantes originales operan dentro de tolerancias estrictas y documentadas.
La química no significa absolutamente nada sin un tratamiento térmico adecuado. Puede tener la mezcla de aleación perfecta, pero un enfriamiento o revenido deficiente la arruinará. Esta es la fase crucial de la fabricación. El tratamiento térmico reorganiza la estructura microscópica del grano del acero. Si una fundición enfría una pieza de manganeso demasiado lentamente, los carburos precipitan en los límites de los granos. Esto crea una pieza muy frágil que se rompe con el impacto. Por el contrario, el templado incorrecto del hierro con alto contenido de cromo deja la pieza demasiado blanda, lo que acelera el desgaste rápido.
Debe solicitar documentos específicos y granulares para verificar esta fase. Confiar en un simple sello 'tratado térmicamente' en una factura es un gran error.
Gráficos de curvas de tiempo-temperatura (registros del horno): estos registros rastrean la temperatura exacta del horno minuto a minuto. Demuestran que las piezas alcanzaron la temperatura crítica requerida y se remojaron durante el tiempo adecuado.
Informes de pruebas de dureza: Medidos generalmente en escalas Brinell (HB) o Rockwell (HRC). Los técnicos deben tomar lecturas en múltiples puntos de la pieza fundida para garantizar una dureza uniforme en todo el cuerpo.
Pruebas de tenacidad al impacto y resistencia a la tracción: Estas pruebas destructivas se realizan en bloques de prueba adjuntos vertidos desde la misma cuchara. Demuestran cuánta energía puede absorber el material antes de romperse.
La realidad de la implementación es compleja. Debe mapear el proceso de tratamiento térmico reclamado por el proveedor directamente con la aleación específica del Piezas de desgaste de trituradora que está comprando. El acero con alto contenido de manganeso requiere un enfriamiento rápido con agua (recocido por solución). Las aleaciones con alto contenido de cromo a menudo requieren un complejo enfriamiento y revenido al aire en varias etapas. Conocer estas diferencias le ayudará a detectar inmediatamente registros de tratamiento térmico falsos o genéricos.
Una pieza metalúrgicamente perfecta es inútil si no se adapta a su máquina. Los informes dimensionales verifican la forma física y las tolerancias de la pieza fundida final. Las fundiciones avanzadas utilizan escaneo láser 3D o máquinas de medición de coordenadas (MMC). Comparan la pieza física escaneada directamente con los dibujos CAD originales. Esta estricta comparación garantiza que la pieza se ajuste perfectamente a la trituradora. Evita la pesadilla de rectificar o modificar piezas de acero pesadas en el sitio mientras su equipo espera de brazos cruzados.
Más allá de las dimensiones externas, debes verificar la integridad interna. Las pruebas no destructivas (NDT) exponen defectos ocultos sin destruir la pieza. Las cavidades de contracción, la porosidad del gas y las grietas por enfriamiento arruinan habitualmente las piezas fundidas grandes. NDT es su seguro contra estas amenazas invisibles.
Método END |
Defectos objetivo identificados |
Área de aplicación típica |
|---|---|---|
Pruebas ultrasónicas (UT) |
Huecos internos, contracción profunda, porosidad del núcleo. |
Secciones transversales gruesas, principales zonas de impacto. |
Partícula Magnética (MT) |
Grietas superficiales y cercanas a la superficie, desgarros lineales. |
Puntos de montaje de alta tensión, radios agudos |
Tinte penetrante (PT) |
Defectos de rotura superficial, microfisuras. |
Aleaciones no magnéticas, superficies de contacto mecanizadas. |
El resultado operativo de exigir informes de END es inmenso. Verificas que el casting esté completamente sólido en todo su núcleo. Esto reduce significativamente el riesgo de fallas catastróficas bajo cargas de alto impacto. Un vacío oculto a una pulgada debajo de la superficie eventualmente hará que la pieza se rompa. Los informes de UT demuestran que el vacío no existe.
Evaluar la calidad de un solo lote es importante, pero el verdadero éxito de las adquisiciones depende de la escalabilidad sistémica. Quieres que la centésima parte que pidas funcione exactamente como la primera. Esto requiere ir más allá de los informes de prueba individuales y evaluar el Sistema de Gestión de Calidad (SGC) de la fábrica.
Muchos compradores malinterpretan la norma ISO 9001:2015. Creen erróneamente que actúa como una garantía mágica de calidad del producto. No es así. ISO 9001 en realidad garantiza la coherencia del proceso. Significa que la fundición ha documentado sus procedimientos operativos exactos y los sigue estrictamente en todo momento. Si tienen un procedimiento para calibrar sus espectrómetros, ISO 9001 garantiza que realicen esa calibración según lo programado. La consistencia del proceso conduce inevitablemente a la consistencia del producto.
Además, las certificaciones ambientales, sociales y de gobernanza (ESG) son muy importantes en la fabricación pesada. Busque ISO 14001 (Gestión Ambiental) e ISO 45001 (Salud y Seguridad Ocupacional). El cumplimiento ambiental y de seguridad de una fundición sirve como un fuerte indicador de la disciplina operativa general. Los reguladores cierran habitualmente las fundiciones que ignoran los protocolos de seguridad o que contaminan mucho. Estos cierres provocan interrupciones masivas en la cadena de suministro. Las fundiciones seguras y que cumplen con las normas ofrecen estabilidad a la cadena de suministro. La disciplina en seguridad siempre se traduce en disciplina en la calidad de la fundición.
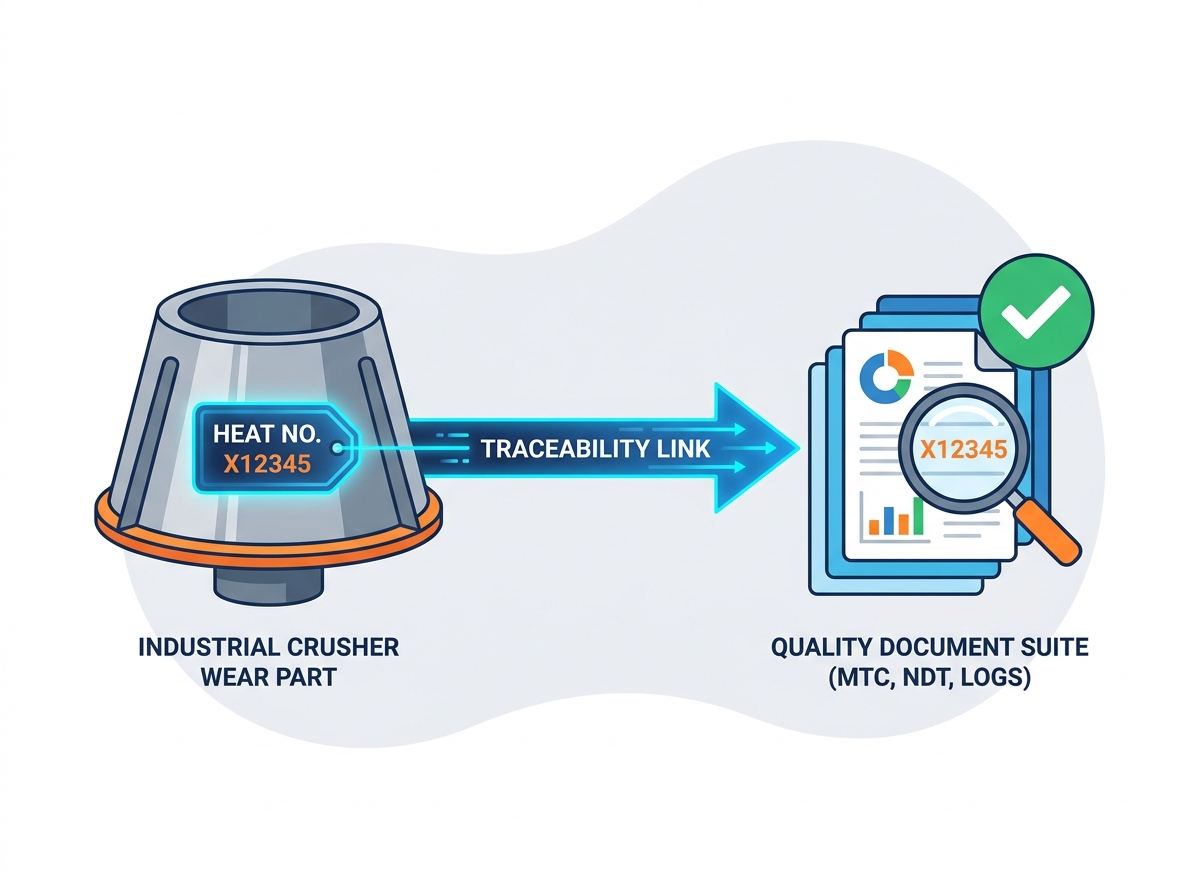
Recopilar los documentos es sólo el primer paso. Debes saber cómo auditarlos de forma eficaz. Todo el sistema se basa en fuertes vínculos de trazabilidad. Cada informe de calidad debe conectarse directamente con la parte física que se encuentra en su taller.
Error común: aceptar documentos sin verificar el número de serie. El número de calor es el identificador de lote único asignado durante la fusión. Las fundiciones funden o estampan este número exacto en la parte física. Debe verificar si el número de calor en la pieza fundida coincide físicamente con el MTC, los registros del horno y los informes de END. Si los números no coinciden, los documentos no tienen sentido.
Audite la documentación sistemáticamente siguiendo estos pasos:
Verifique la autoridad emisora y la fecha en el MTC.
Compare los niveles químicos con las tolerancias estándar internacionales para esa aleación específica.
Verifique la duración del tratamiento térmico con el espesor de la pieza fundida. Las piezas más gruesas requieren tiempos de remojo más prolongados.
Haga coincidir los números de serie de piezas únicos o los códigos de calor en todos los informes de inspección.
Tenga cuidado con las señales de alerta evidentes durante su auditoría. Los MTC fotocopiados, borrosos o genéricos a los que les faltan fechas indican que un proveedor está reutilizando documentación antigua. Sospeche mucho de los resultados de las pruebas 'perfectos'. Si un proveedor muestra cero variación en la química o la dureza en varios lotes diferentes, es probable que esté falsificando los datos. La fabricación real siempre muestra variaciones leves y aceptables. Por último, rechace a los proveedores que afirmen que sus documentos de calidad son 'de propiedad exclusiva' y se nieguen a compartirlos antes del envío. Los datos de calidad genuina nunca son un secreto.
Tome medidas decisivas para el siguiente paso. Recomiende a su equipo que solicite un 'Paquete de datos de calidad de muestra' de un pedido anterior anónimo antes de firmar cualquier contrato nuevo. Revisar cómo documentan trabajos anteriores le muestra exactamente cómo tratarán el suyo.
Hacer la transición de su estrategia de adquisiciones de una apuesta a ciegas basada en el precio a una inversión basada en un retorno de la inversión predecible requiere esfuerzo. Los documentos de calidad proporcionan la base para este cambio. Al exigir certificados de pruebas rigurosos, registros de tratamientos térmicos e informes de END, usted elimina activamente los riesgos de su cadena de suministro. Obliga a los proveedores a demostrar su competencia antes de realizar el pago.
No trate estos documentos como una ocurrencia de último momento. Hacerlos legalmente vinculantes. Incorpore requisitos de documentos directamente en los términos de su orden de compra (PO). Indique claramente que no habrá liberación de pago sin el conjunto completo de informes de calidad verificables y rastreables. Cuando se vincula el flujo de caja con la transparencia, el cumplimiento de los proveedores mejora inmediatamente. Este enfoque disciplinado garantiza que su maquinaria pesada reciba las piezas confiables que necesita para seguir operativa.
R: El departamento de calidad independiente del fabricante emite y valida un certificado EN 10204 3.1. Un certificado 3.2 va un paso más allá. Implica un inspector externo independiente, como SGS o Lloyd's Register, que presencia físicamente las pruebas y firma conjuntamente el documento, proporcionando el más alto nivel de verificación objetiva.
R: No. Las fundiciones legítimas siempre proporcionarán registros de horno a nivel de lote a pedido. Los datos del tratamiento térmico son documentos operativos estándar, no un secreto comercial. Si un proveedor se niega a proporcionar estos registros, es una señal de alerta importante que indica que probablemente subcontrate el trabajo o carezca de controles de proceso adecuados.
R: La práctica estándar de la industria es mantener registros de trazabilidad durante 5 a 10 años. Este largo período de retención permite a los operadores realizar un seguimiento del rendimiento del desgaste a largo plazo, analizar las causas fundamentales de las fallas si una pieza se rompe al final de su ciclo de vida y optimizar continuamente sus especificaciones de adquisiciones futuras.
R: Sí. Debido a que los martillos experimentan fuerzas de alto impacto extremas y repetitivas, son muy susceptibles a romperse internamente. Requieren rigurosas pruebas de vacíos internos mediante pruebas ultrasónicas (UT). Los revestimientos de cono, aunque también están estresados, a menudo priorizan la detección de grietas en la superficie mediante partículas magnéticas (MT) para garantizar que el manto triturador permanezca intacto bajo cargas de compresión.
