
+86- 13205638142

Visualizações: 0 Autor: Editor do site Horário de publicação: 28/07/2026 Origem: Site


A aquisição dos componentes certos acarreta riscos incrivelmente elevados. Falha prematura de peças de desgaste do britador inevitavelmente causam paradas não planejadas. Esta pausa operacional custa às instalações exponencialmente mais do que os componentes de substituição reais. O aço Hadfield, comumente conhecido como aço manganês, continua sendo a escolha de material dominante para combater esse problema. Possui uma propriedade única de 'endurecimento por trabalho'. Essa característica metalúrgica serve como a verdadeira base para a longevidade das peças de desgaste. Sob forte pressão, a superfície endurece significativamente enquanto o núcleo interno permanece dúctil. No entanto, escolher a melhor qualidade não significa simplesmente comprar a maior percentagem de manganês disponível. O sucesso depende da correspondência entre o limite de endurecimento da liga específica e os níveis de impacto e abrasão do material de alimentação. Se você não combinar essas variáveis, mesmo as notas premium falharão rapidamente. Exploraremos como diferentes tipos de manganês reagem sob estresse operacional. Você aprenderá como avaliar a cinemática de britagem e selecionar o perfil metalúrgico exato que sua pedreira precisa.
Maior teor de manganês não significa melhor vida útil: classes premium como Mn22 se desgastarão rapidamente se as forças de impacto do britador não forem altas o suficiente para desencadear o endurecimento por trabalho.
Mn18 é a base ideal: para a maioria das operações com agregados de rocha dura, 18% de manganês oferece o equilíbrio mais confiável entre ductilidade e endurecimento superficial.
A aplicação determina a liga: A escolha entre classes depende muito do equipamento específico – os requisitos para placas do britador de mandíbula e revestimentos laterais diferem das mantas do britador de cone devido à variação da cinemática de britagem.
Avalie pelo custo por tonelada: As decisões de fornecimento devem ser baseadas na vida operacional e na tonelagem rastreadas, e não no preço de compra inicial.
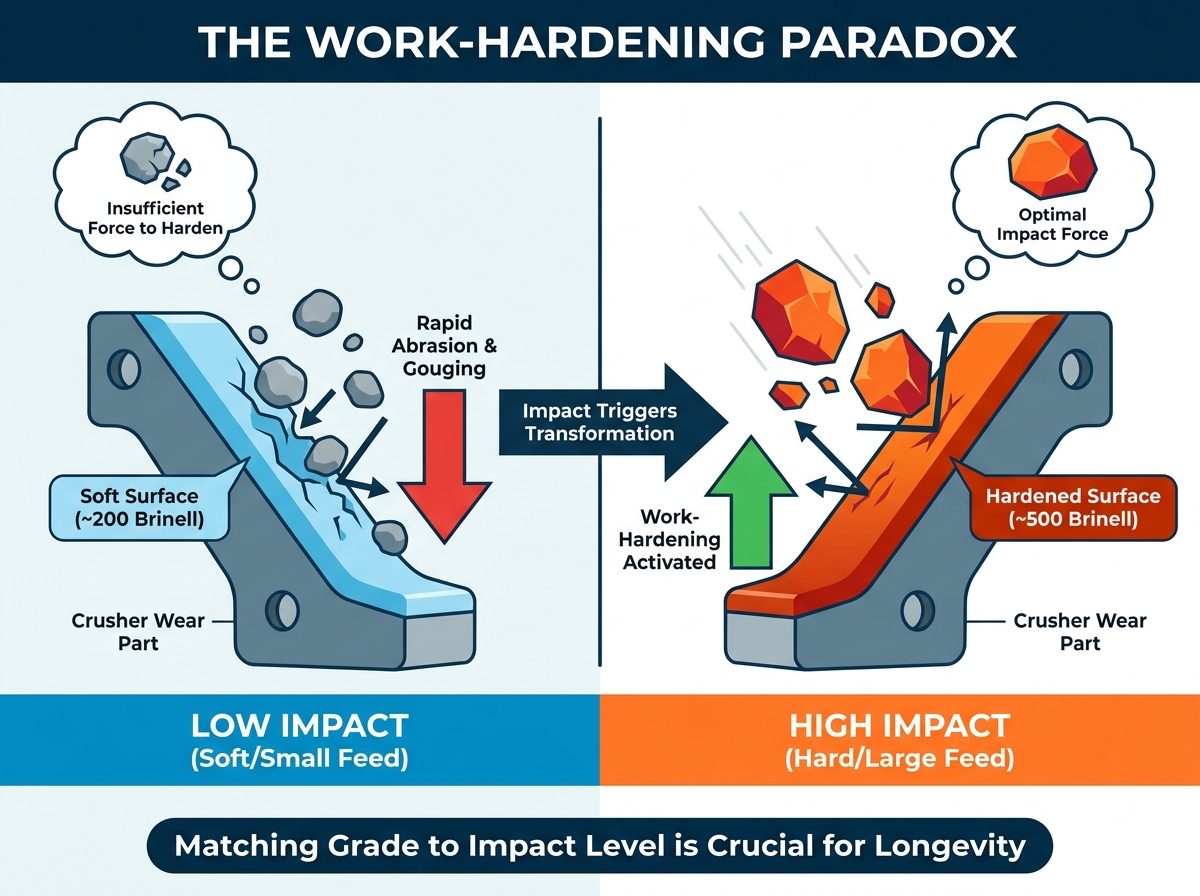
Devemos compreender o paradoxo do trabalho duro para evitar decisões desastrosas de fornecimento. O aço manganês inicia sua vida útil relativamente macio. Peças recém-fundidas normalmente registram dureza Brinell em torno de 200. O impacto operacional severo força a transformação da estrutura cristalina. A superfície pode endurecer rapidamente até cerca de 500 Brinell. Este mecanismo apresenta um risco distinto. Se a força de impacto for muito baixa, o metal nunca endurece. A rocha abrasiva simplesmente arranca o aço macio.
Você também enfrenta o custo distinto da especificação excessiva de ligas. A compra de ligas de manganês com alto teor de manganês para aplicações de baixo impacto desperdiça seu orçamento de manutenção. Essas classes premium exigem muita força para comprimir e endurecer. Em aplicações de alimentação menores ou mais macias, elas se desgastam mais rapidamente do que as classes padrão mais baratas. Os operadores muitas vezes assumem que um preço inicial mais elevado garante uma vida útil mais longa. Esta falsa suposição leva à rápida deterioração dos perfis internos e à perda de horas de produção.
Por outro lado, você deve considerar o alto custo da subespecificação. Usar graus padrão de manganês em ambientes de rochas extremamente duras é um convite ao desastre. Grandes tamanhos de alimentação geram imensa energia cinética dentro da câmara. O manganês padrão 11-14% não possui capacidade estrutural para esse estresse intenso. Essa incompatibilidade causa deformação estrutural e fissuras graves nas profundezas da peça fundida. Em última análise, você corre o risco de falha catastrófica de peças no meio da produção. Tais falhas podem danificar a cara estrutura interna do seu maquinário.
As fundições geralmente dividem o aço manganês em três categorias metalúrgicas primárias. Devemos avaliar essas categorias com base em seus pontos ideais operacionais. A seleção adequada garante que suas peças de desgaste correspondam às demandas físicas do seu tipo de rocha principal.
Mn14 serve como a fórmula original do aço Hadfield. Funciona melhor para ambientes rochosos macios a médios. Você deve usá-lo em aplicações altamente abrasivas, mas de baixo impacto. Ele também lida excepcionalmente bem com tamanhos de alimentação menores. No entanto, esta série tem limitações físicas estritas. Ele cede rapidamente sob impacto pesado e repetitivo. Pedregulhos grandes e duros deformam facilmente a estrutura interna. O metal não possui a densidade necessária para resistir à transferência cinética massiva.
Mn18 representa a opção mais versátil para produtores de agregados. Ele tem melhor desempenho em pedreiras padrão de rocha dura e aplicações de alimentação mista. Esta classe oferece vantagens operacionais distintas. Ele atinge o equilíbrio mais confiável entre tenacidade interna e rápido endurecimento superficial. O núcleo dúctil evita a propagação de fissuras graves. Enquanto isso, a camada externa endurece eficientemente sob tensão moderada a alta. A maioria dos sites usa Mn18 como referência inicial.
Mn22 e Mn24 ultrapassam os limites do potencial de endurecimento do trabalho. Eles são melhores para tamanhos de alimentação muito grandes e rochas extremamente duras. Normalmente você os usará para processar granito ou basalto em estágios primários de britagem. Considere este aviso crucial de implementação. Essas classes extremas devem suportar impactos massivos e constantes para endurecer corretamente. Se o tamanho do avanço diminuir, a taxa de desgaste acelerará rapidamente. Se os estratos rochosos amolecerem, você perderá totalmente o efeito de endurecimento por trabalho.
Grau de manganês |
Material de alimentação ideal |
Requisito de Impacto |
Fator de risco primário |
|---|---|---|---|
Mn14 (11-14%) |
Rocha macia a média, altamente abrasiva |
Baixo a moderado |
Deformação sob forte impacto |
Mn18 (18%) |
Hard rock padrão, feeds mistos |
Moderado a alto |
Desgaste geral se mal combinado |
Mn22/Mn24 (22-24%) |
Rocha extremamente dura (granito, basalto) |
Extremo e constante |
Desgaste rápido se o impacto cair |
A geometria específica do componente e o tipo de máquina influenciam fortemente a seleção da classe. A cinemática difere significativamente entre os estágios de britagem primário e secundário. Você deve ajustar sua metalurgia para corresponder à forma como a máquina quebra fisicamente a rocha.
Você deve avaliar cuidadosamente o ângulo de corte e o tamanho do avanço da máquina. Os britadores de mandíbulas primários processam rochas maciças recém-explodidas. Eles submetem as placas fixas e móveis a uma força de impacto forte e contundente. Devido a esta violência, muitas vezes é necessário Mn18 ou Mn22 para as placas principais. Essas notas premium podem absorver o choque inicial sem quebrar.
Contudo, os lados da câmara enfrentam um mecanismo de desgaste completamente diferente. Eles sofrem muito mais abrasão por deslizamento do que impacto direto. Você deve avaliar se o baixo teor de manganês se adapta melhor aos perfis laterais. Usando bem combinados As placas do britador de mandíbula e os revestimentos laterais evitam o desbaste prematuro. Ligas alternativas podem até superar o manganês padrão nas placas laterais. A chave é compreender o fluxo direcional do material.
Os britadores cônicos dependem de compressão contínua e de alta pressão. Devemos enfatizar a absoluta necessidade de “alimentar por estrangulamento” essas máquinas. A alimentação do choke garante britagem rocha sobre rocha contínua. Ele mantém a pressão forte e consistente necessária para um endurecimento ideal. Operar um britador cônico vazio ou meio cheio evita que o manganês atinja seu pico de dureza.
A retenção do perfil ao longo do tempo é crítica para revestimentos cônicos. Diferentes classes mantêm o formato original da cavidade de maneira diferente. Operações de alto impacto podem forçar o Mn14 a ficar fora de forma antes que ele se desgaste. Em vez de atualizar cegamente para Mn22, analise cuidadosamente o padrão de desgaste. Às vezes é necessário alterar o design da cavidade física em vez de apenas aumentar o grau da liga.
Os gestores de compras e operações precisam de uma estrutura de decisão baseada em evidências. Confiar em suposições inflaciona drasticamente os orçamentos de manutenção. Recomendamos seguir uma abordagem estruturada para selecionar a liga correta para o seu site específico.
Avaliação do material de alimentação: analise a resistência à compressão de sua rocha específica. Isso mede a capacidade de esmagamento. Em seguida, determine o teor de sílica para avaliar a abrasividade. Alta sílica geralmente exige melhor dureza superficial em relação à ductilidade extrema.
Relação impacto-abrasão: Determine o mecanismo de desgaste primário dentro da câmara. A rocha arranca o metal? Nesse caso, você precisa de resistência ao impacto. O material causa abrasão por deslizamento? Nesse caso, você precisa de uma dureza superficial rápida.
Qualidade de Fundição e Tratamento Térmico: A composição química representa apenas metade da equação. O tratamento térmico deficiente arruinará completamente até mesmo a melhor liga Mn22. Processos inadequados de têmpera com água deixam o metal quebradiço. Você deve verificar os padrões de controle de qualidade da fundição antes de fazer o pedido Peças de desgaste do britador.
Rastreamento de custo por tonelada: Estabeleça um protocolo rígido de testes piloto. Acompanhe a vida útil de qualquer nova classe em relação à tonelagem total produzida. Sempre leve em consideração o custo do tempo de inatividade para trocas. Nunca julgue um transatlântico apenas pelo seu preço de compra inicial.
Atualizar sua metalurgia introduz novas variáveis para a equipe de manutenção. Você deve gerenciar vários riscos críticos de implementação para ter sucesso. Mesmo a liga perfeita irá falhar se for instalada incorretamente ou funcionar em condições incorretas.
Compostos de montagem e suporte: Um revestimento de manganês mais duro e de maior qualidade age de maneira diferente durante a instalação. É altamente suscetível a rachaduras se não for encaixado corretamente. Você deve apoiar a peça usando um composto de suporte epóxi de alta qualidade. Vazios atrás do revestimento causarão falhas catastróficas.
O período de “Amaciamento”: Você deve gerenciar as expectativas do operador em relação ao desgaste inicial. O aço manganês desgasta-se rapidamente durante os primeiros turnos. A camada de endurecimento leva tempo e pressão para se formar completamente. Não entre em pânico se as medições iniciais parecerem ruins.
Quando o manganês é a escolha errada: reconheça cenários onde o manganês falha totalmente. Você deve evitá-lo em ambientes altamente abrasivos e de impacto zero. Nestes casos específicos, as pastilhas de ferro ou cerâmica com alto teor de cromo se mostram muito superiores. O manganês simplesmente não pode endurecer sem energia cinética.
A “melhor” qualidade de manganês está inerentemente ligada ao seu ambiente de britagem específico. Depende inteiramente de variáveis operacionais e características do material de alimentação. Não existe uma solução universal para cada pedreira. Recomendamos começar com uma linha de base Mn18 de alta qualidade. A partir daí, ajuste para Mn22 ou para baixo para Mn14. Baseie esse ajuste exclusivamente em perfis de desgaste documentados e dados de custo por tonelada. Sempre deixe que as evidências de campo orientem suas escolhas de aquisição.
Recomendamos fortemente a consulta com um engenheiro de fundição ou peças de desgaste respeitável. Peça-lhes que auditem seus padrões de desgaste atuais antes de fazer um pedido. Revise suas especificações de tratamento térmico para garantir a integridade metalúrgica. Ao tomar essas medidas proativas, você garante o máximo tempo de atividade e ótima eficiência de britagem.
R: Sim, você pode misturar classes dependendo da função do componente. As peças estacionárias geralmente enfrentam forças diferentes das peças móveis. Você pode usar Mn22 em uma placa de mandíbula móvel para impacto extremo. Enquanto isso, você pode usar uma liga padrão ou alternativa nos revestimentos laterais estacionários para combater a abrasão por deslizamento.
R: O Premium Mn22 requer impacto constante e massivo para ativar suas propriedades de endurecimento. Se a sua rocha for muito mole ou o tamanho da alimentação for muito pequeno, o metal permanece em seu estado dúctil. A rocha abrasiva arrancará rapidamente a superfície não endurecida. Você simplesmente não tem a energia cinética necessária para este grau.
R: Sim, a microliga oferece benefícios específicos. A adição de 1-2% de cromo ou molibdênio aumenta o limite de escoamento inicial do aço. Ele também fornece uma dureza de base ligeiramente mais alta antes do início do endurecimento. Isto ajuda a resistir ao desgaste inicial durante o período de amaciamento e mantém o perfil do revestimento por mais tempo em aplicações altamente abrasivas.
R: Você deve monitorar cuidadosamente as métricas operacionais. Uma perda de rendimento contínuo geralmente indica grave degradação do perfil. Você também deve monitorar os mínimos de espessura física especificados pelo fabricante do equipamento. Empurrar uma peça longe demais corre o risco de quebrar o revestimento. Isso pode danificar gravemente a cara estrutura interna da própria máquina.
