

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-28 Origine : Site


Les directeurs d'usine sont constamment confrontés à l'augmentation des coûts due à l'usure prématurée des équipements. Les temps d'arrêt imprévus menacent systématiquement les objectifs de production quotidiens et mettent à rude épreuve les budgets de maintenance. De nombreuses exploitations accusent à tort le métal lui-même lorsque leurs revêtements tombent en panne prématurément. Cependant, la cause première réside souvent dans la façon dont vous alimentez la machine. Une alimentation inefficace provoque un stress localisé, détruisant prématurément les composants viables. Vous avez besoin d'une solution procédurale. L’alimentation par étranglement fournit exactement cela. Le maintien d’une cavité de concassage constamment pleine constitue une norme opérationnelle éprouvée pour maximiser la durée de vie de l’équipement. Si la métallurgie haut de gamme est certainement importante, l'association de composants de haute qualité avec des pratiques d'alimentation optimisées s'avère essentielle. C'est le seul moyen vérifiable d'obtenir un retour sur investissement maximal et de minimiser votre coût par tonne. Dans ce guide, nous explorerons les mécanismes exacts du concassage autogène. Vous découvrirez comment l'alimentation par starter répartit uniformément la friction abrasive. Enfin, nous détaillerons comment évaluer votre configuration actuelle et mettre en œuvre des améliorations durables et rentables.
L'alimentation par starter favorise le concassage roche sur roche (autogène), transférant la friction abrasive des revêtements métalliques vers le matériau lui-même.
L'alimentation en goutte à goutte provoque une usure localisée (ventouses ou rainures), obligeant au remplacement précoce de pièces d'usure autrement viables.
L'optimisation de l'alimentation nécessite une infrastructure de site spécifique, notamment des bacs de surtension, des capteurs automatisés et des entraînements à fréquence variable (VFD).
Même avec une alimentation parfaite, la sélection du profil d'alliage de manganèse approprié pour votre application spécifique détermine la durée de vie à l'usure de base.
La définition de la référence aide les opérateurs à comprendre leurs pertes actuelles. L’alimentation au goutte-à-goutte signifie la famine. La machine traite de petits lots de matériaux intermittents. Les opérateurs pensent souvent à tort que cela réduit le stress des machines. Ils ont entièrement tort. Une alimentation à faible volume détruit rapidement vos doublures. Nous devons opposer cette approche à l’alimentation par étranglement. Une cavité alimentée par un starter reste constamment pleine. Le matériau enterre complètement la tête de concassage pendant le fonctionnement. Cet état de cavité complète représente la ligne de base optimale. Il dicte la manière dont l’équipement a été conçu pour fonctionner.
L’impact financier de l’alimentation goutte à goutte se répercute sur une opération. Un débit inférieur nuit immédiatement aux revenus. Une mauvaise gestion des aliments dégrade également la forme des particules. Cela produit une desquamation excessive dans le produit final. Les roches feuilletées nécessitent un retraitement supplémentaire plus tard. Plus important encore, l’alimentation au goutte-à-goutte accélère l’usure inégale du revêtement. Des frottements localisés détruisent prématurément l'acier au manganèse. Vous finissez par jeter des sections de métal lourdes et inutilisées. Ce gaspillage ruine votre budget opérationnel au fil du temps.
Nous devons cadrer cette décision autour des mesures du coût par tonne. L’optimisation de votre alimentation n’est pas seulement une tâche de maintenance de base. Il représente un levier essentiel de rentabilité opérationnelle. Chaque millimètre de manganèse gaspillé ronge vos marges bénéficiaires. Le remplacement précoce des revêtements entraîne des coûts de main-d'œuvre élevés. Les arrêts imprévus interrompent des circuits de production entiers. Par conséquent, l’optimisation des flux contrôle directement votre réussite financière. Vous ne pouvez pas atteindre un coût par tonne compétitif en utilisant des modèles d’alimentation intermittents.
L’action d’écrasement autogène explique pourquoi une cavité pleine fonctionne si efficacement. « Autogène » signifie simplement roche concassée. Une cavité pleine force les pierres à se serrer les unes contre les autres. À mesure que le manteau tourne, la pression interne augmente massivement. Les roches se compriment continuellement les unes contre les autres. Ils se fracturent avant même de toucher l'acier. Cette action protège vos composants métalliques coûteux. Le frottement abrasif s’éloigne des doublures. Le matériau lui-même absorbe les forces les plus destructrices.
Le maintien d’une hauteur constante de matériau garantit une utilisation uniforme de l’usure. La force d'écrasement se propage sur toute la surface de travail. Aucune zone ne subit de sanctions excessives. Même les traces d'usure assurent le bon fonctionnement de la machine. Des forces déséquilibrées provoquent de graves vibrations mécaniques. En remplissant la cavité, vous répartissez harmonieusement ces forces. L'équipement utilise tout le profil du revêtement comme prévu.
La réalisation de l'écrouissage dépend entièrement de la pression d'alimentation. Les composants en acier au manganèse possèdent des propriétés métallurgiques uniques. Ils nécessitent un impact lourd et constant pour durcir correctement. L'alimentation au goutte-à-goutte n'a pas un impact suffisant. Le métal reste relativement mou et s'use rapidement. L'alimentation par starter permet des frappes constantes et à haute pression. Ce fort impact pousse le métal dans son état de résistance maximale à l’usure. La structure moléculaire se transforme sous la pression. Il devient exceptionnellement résistant en surface tout en restant ductile en dessous.
Pour bien comprendre les mécanismes, tenez compte de ces principes opérationnels essentiels :
Génération de pression constante : une cavité complète génère la pression hydrostatique requise pour la fracture de la roche.
Redirection par friction : l'énergie cinétique se dissipe dans la masse rocheuse plutôt que de déchirer la surface en acier.
Activation métallurgique : un impact élevé et continu déclenche la transformation de l'austénite en martensite dans l'acier au manganèse.
Amortissement des vibrations : une tête en matériau stable agit comme un amortisseur pour l'arbre excentrique.
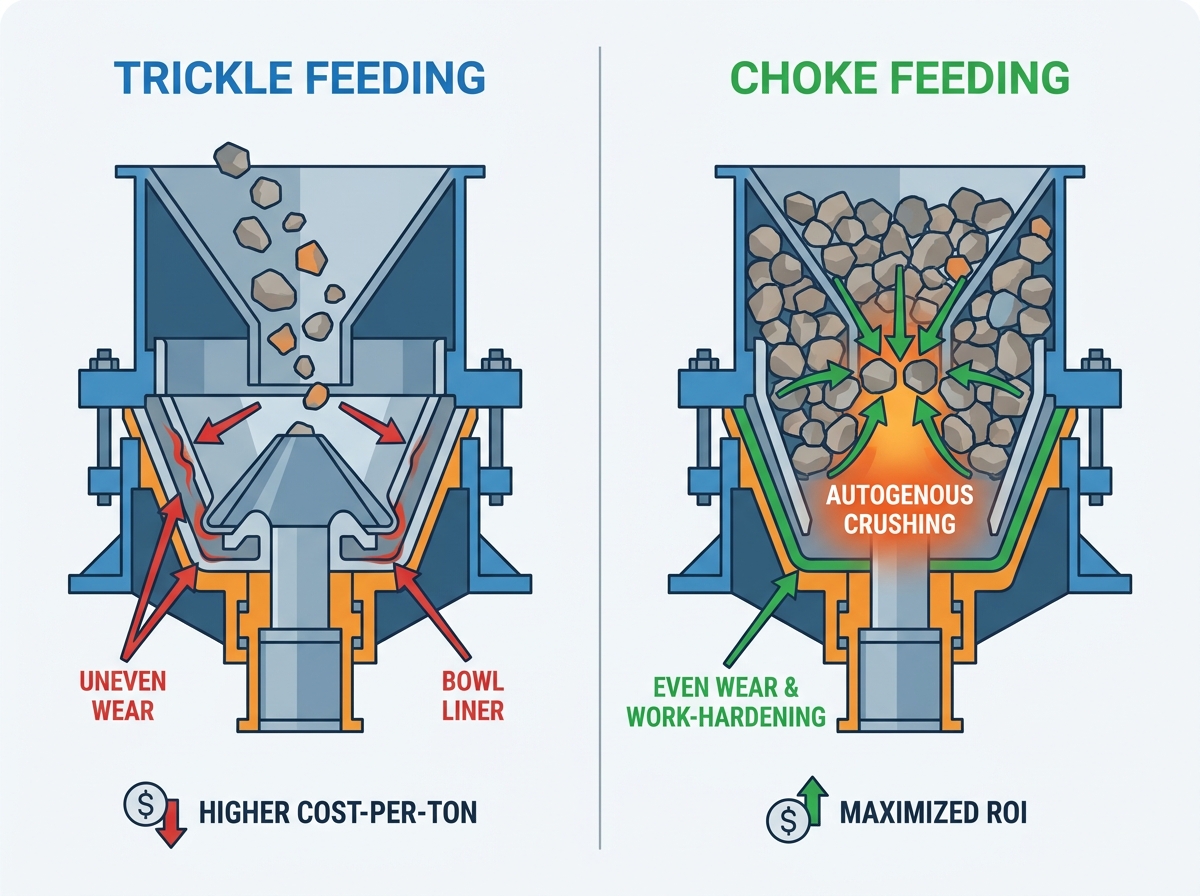
L'alimentation continue par starter empêche les rainures localisées. L'alimentation en filet permet aux roches de rebondir sans serrer. Ce rebond crée un important « chemin d'usure » au bas de la cavité. Nous appelons ce phénomène le cupping. Cela ruine généralement un Le manteau et le revêtement du bol du broyeur à cône sont prématurément endommagés. Lorsqu’une rainure profonde se forme, vous perdez immédiatement l’efficacité du broyage. En maintenant une alimentation complète, vous évitez ces chemins d'usure isolés. Les doublures s'usent uniformément de haut en bas.
Le maintien de l’angle de pincement est crucial pour des performances constantes. L'angle de pincement est le profil d'espace conçu entre les revêtements. Cela dicte la manière dont la machine saisit et écrase la roche. Même l'usure préserve cet angle spécifique beaucoup plus longtemps. Un angle de pincement stable garantit un dimensionnement constant du produit. Cela réduit considérablement vos charges de recirculation. Lorsque l’angle se dégrade, les roches plates glissent sans être écrasées. Cela renvoie des matériaux surdimensionnés dans le circuit, gaspillant ainsi de l'énergie.
Les taux d’utilisation s’améliorent considérablement lorsque les modèles d’usure restent uniformes. Nous mesurons cela grâce aux pourcentages de poids de ferraille. Une machine mal alimentée rejette des déchets très inégaux. Vous pourriez jeter les doublures qui ont encore 60 % d’épaisseur par endroits. L'alimentation par étranglement vous permet d'épuiser davantage le manganèse en toute sécurité. Vous pouvez obtenir un profil final beaucoup plus fin. Vous utilisez un pourcentage plus élevé de métal avant qu’un changement ne devienne structurellement nécessaire. Cette efficacité réduit considérablement votre coût par tonne.
L’optimisation de votre flux nécessite des investissements d’infrastructure spécifiques. Vous ne pouvez pas deviner manuellement les niveaux de cavité. Une véritable alimentation par starter nécessite un équipement automatisé. Des bacs de surtension sont nécessaires pour stocker le matériau de manière stable avant qu'il n'entre dans la chambre. Ils fournissent un tampon contre les fluctuations en amont. Des capteurs de niveau à ultrasons ou radar surveillent la profondeur exacte de la cavité. Les balances continues suivent votre tonnage précis. Les entraînements à fréquence variable (VFD) ajustent automatiquement les vitesses de la bande transporteuse en fonction des retours des capteurs.
Les opérateurs doivent soigneusement reconnaître les goulots d’étranglement en amont. Une véritable alimentation par starter nécessite un circuit primaire très fiable. Le mors primaire doit alimenter les circuits secondaires sans caler. Si votre étage primaire est sous-performant, le cône secondaire mourra de faim. Vous devez équilibrer le débit de l'ensemble de l'usine. La mise en œuvre de contrôles d'alimentation avancés sur une machine ne sert à rien si l'approvisionnement en amont est interrompu. La synchronisation à l’échelle du système est l’objectif ultime.
Vous devez également reconnaître les scénarios dans lesquels l’alimentation par étranglement échoue. Parfois, cette pratique devient inappropriée ou très risquée. Des fines excessives dans l’alimentation provoquent un tassement important. Une teneur élevée en humidité entraîne un agglomération du matériau à l'intérieur de la chambre. Des fers de fer mal dimensionnés provoquent des dommages mécaniques catastrophiques. Lorsque ces conditions existent, une cavité pleine multiplie le danger. Vous devez filtrer les fines collantes avant qu’elles n’entrent dans la zone de concassage.
Le graphique suivant illustre les différences marquées entre les stratégies d’alimentation dans diverses conditions opérationnelles :
État opérationnel |
Impact de l’alimentation au goutte à goutte |
Impact de l'alimentation par étranglement |
|---|---|---|
Usure de la surface du revêtement |
Rainures localisées profondes (ventouses). |
Usure lisse et uniforme sur tout le profil. |
Qualité de la forme des particules |
Pourcentage élevé de pierres feuilletées et allongées. |
Excellente forme cubique adaptée au béton. |
Durcissement au manganèse |
Pauvre. Le métal reste mou et s'use rapidement. |
Optimal. Le travail du métal durcit jusqu'à la valeur maximale. |
Déchets de ferraille |
Haut. Jeter les sections épaisses et inutilisées. |
Faible. Utilisant le volume de métal utilisable maximum. |
Efficacité énergétique |
Pauvre. Puissance gaspillée lors d’une rotation mécanique au ralenti. |
Haut. La puissance maximale est transférée pour briser la roche. |
L'évaluation des profils d'usure actuels constitue votre audit de base. Guidez votre équipe de maintenance pour inspecter de près les revêtements mis au rebut. Recherchez des indicateurs de défaillance spécifiques. Les doublures sont-elles profondément creuses ? Reste-t-il un poids de ferraille excessif ? Voyez-vous des fissures près de la base du manteau ? Ces symptômes confirment de mauvaises conditions d'alimentation. Documenter ces caractéristiques physiques vous aide à calculer exactement combien d’argent vous perdez chaque année. Cela justifie l’investissement dans des contrôles automatisés des aliments.
Faire correspondre la métallurgie au procédé reste une base nécessaire. L'alimentation par starter prolonge la durée de vie, mais la métallurgie dicte le potentiel de démarrage. Vous devez sélectionner le bon alliage pour votre roche spécifique. Les choix populaires incluent les alliages à 14 %, 18 % ou 22 % de manganèse. Les ratios de carbone nécessitent également un réglage précis basé sur l’abrasivité de la roche. Un manganèse plus élevé supporte mieux les impacts extrêmes. Une teneur en carbone plus élevée améliore la résistance à l'abrasion par glissement. L'intégration de ces alliages optimisés avec de meilleures pratiques d'alimentation maximise votre des pièces d'usure du concasseur . longévité
Vos critères d’évaluation des fournisseurs doivent évoluer au-delà de la simple tarification. Ne sélectionnez jamais un fournisseur de pièces d’usure uniquement en fonction du coût initial le plus bas. Recherchez des partenaires qui offrent des capacités de conception de cavités personnalisées. Exigez des tolérances d’usinage précises pour une assise parfaite. Demandez des données d’essais sur le terrain éprouvées provenant de carrières similaires. Haute qualité Les pièces d'usure du concasseur doivent parfaitement correspondre à votre stratégie d'alimentation mise à jour. Un véritable partenaire analysera vos chutes et vous recommandera des ajustements géométriques à la coulée.
Lors de la sélection de votre prochain jeu de doublures, tenez compte de ces bonnes pratiques :
Évitez d'acheter des profilés disponibles dans le commerce si votre matière première est exceptionnellement abrasive.
Demandez un scan de la cavité pour modéliser la trajectoire d'usure exacte de votre configuration actuelle.
Assurez-vous que le composé de support est correctement appliqué pour éviter une défaillance du siège du manteau.
Vérifiez les pourcentages exacts de manganèse et de carbone via les rapports d’essais de matériaux (MTR).
Suivez le tonnage traité sur chaque ensemble pour calculer objectivement le véritable retour sur investissement opérationnel.
La combinaison de l'alimentation par starter avec des pièces d'usure de qualité supérieure permet d'améliorer de façon exponentielle la disponibilité de l'usine. Ce n'est pas un gain linéaire. L'optimisation de votre alimentation protège le métal, améliore la forme de la roche et réduit simultanément le gaspillage d'énergie. Lorsque vous alignez vos opérations mécaniques avec la métallurgie appropriée, votre rentabilité se transforme. Vous arrêtez de lutter contre les urgences de maintenance constantes. Au lieu de cela, vous établissez un calendrier de production prévisible et très efficace.
Prenez immédiatement les prochaines étapes proactives. Il est recommandé de réaliser un audit détaillé du profil de la cavité ce mois-ci. Consultez un spécialiste des pièces d’usure pour analyser votre cimetière de ferraille actuel. Repensez vos doublures spécifiquement adaptées aux conditions d'alimentation réelles de votre site. Installez des capteurs radar si vous comptez actuellement sur les suppositions visuelles de l'opérateur. En effectuant ces ajustements calculés, vous obtenez un avantage considérable sur les coûts opérationnels.
R : La suralimentation pousse la machine au-delà de ses limites mécaniques. Le matériau débordera de la trémie d'alimentation, endommageant les composants externes. Plus dangereux encore, cela risque de provoquer de graves rebonds annulaires dans les concasseurs à cône. Cela se produit lorsqu'un matériau incassable force la bague de réglage à se soulever violemment. Vous devez utiliser des capteurs de niveau automatisés pour éviter les dommages structurels. Des capteurs garantissent que la cavité reste pleine sans déborder.
R : Cela fonctionne pour les deux, mais les règles diffèrent. Il est absolument essentiel que les cônes conservent la forme des particules et la durée de vie du revêtement. Pour les mâchoires, l’alimentation par starter est très bénéfique pour le rendement. Cela nécessite cependant une gestion prudente des amendes. Si des fines excessives pénètrent dans une mâchoire alimentée par un starter, le matériau se bloque et cale la machine. Les tamis à scalper doivent d’abord éliminer les fines.
R : Vous pouvez raisonnablement vous attendre à une amélioration de 15 à 30 % de la durée de vie des composants. Le nombre exact dépend de la gravité de base de vos précédentes habitudes d’alimentation au goutte-à-goutte. Si votre alimentation précédente était extrêmement mauvaise, l’amélioration semble spectaculaire. L'écrasement autogène et un meilleur écrouissage se combinent pour protéger le métal, ce qui repousse considérablement les intervalles de remplacement dans le calendrier.
R : Oui, à condition qu’ils répondent à des normes de qualité strictes. Les pièces de rechange de haute qualité avec une métallurgie vérifiée fonctionnent de manière identique ou meilleure que les composants OEM. La clé est d'assurer un ajustement précis et d'adapter l'alliage à votre application. Les profils de rechange personnalisés peuvent en fait mieux gérer l'alimentation par étranglement s'ils sont spécifiquement conçus pour l'abrasivité unique de la roche de votre carrière.
