

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site


La défaillance prématurée des pièces d’usure affecte de nombreuses opérations de concassage industriel. Les temps d’arrêt imprévus drainent rapidement la rentabilité du site. Les opérateurs imputent souvent les défauts de fabrication inhérents aux composants cassés ou usés. Cependant, le véritable coupable est généralement une grave inadéquation entre les caractéristiques des matières premières et les spécifications des composants. Les carrières industrielles exigent une grande efficacité. Vous ne pouvez pas vous permettre une sélection arbitraire des pièces.
Les fluctuations dans la distribution de la taille des aliments modifient considérablement la mécanique interne de la machine. Les variations de la teneur en humidité font passer les profils d’usure d’une abrasion prévisible à un impact catastrophique. Ils provoquent également de graves rayures localisées sur les surfaces métalliques. Pour maximiser les retours opérationnels, vous devez aligner la métallurgie et les profils avec les données d'alimentation empiriques. Les remplacements OEM standard ne suffisent plus pour les environnements dynamiques. Nous explorerons comment la taille des aliments et l'humidité dictent les cycles de vie des pièces. Vous apprendrez à adapter efficacement des alliages spécifiques aux conditions uniques de votre site.
Une alimentation surdimensionnée induit une fatigue par impact sous contrainte élevée, tandis qu'une abondance de fines accélère l'usure par abrasion, nécessitant différentes limites d'élasticité de l'alliage.
Une humidité supérieure à 4 à 5 % crée une pâte abrasive qui exacerbe le remplissage des cavités, augmentant de façon exponentielle la charge de contrainte sur les revêtements et les cadres.
Choisir le bon Le marteau et le revêtement du concasseur de métaux nécessitent d'évaluer l'équilibre entre la résistance aux chocs (ténacité) et la résistance à l'abrasion (dureté) spécifique aux conditions du site.
L'évaluation des pièces d'usure sur la base d'une mesure du « coût par tonne » (CPT) plutôt que du prix d'achat initial est le seul indicateur fiable de la véritable efficacité opérationnelle.
L’alimentation de matériaux surdimensionnés crée d’énormes obstacles opérationnels. L'angle de pincement détermine la capacité optimale de toute cavité de concassage. Le dépassement de cette capacité impose des contraintes localisées extrêmes sur l’équipement. Le concasseur a du mal à saisir correctement les roches massives. Les rochers rebondissent à l’intérieur de la chambre plutôt que de se briser proprement. Ce rebond provoque de graves micro-fractures en profondeur dans la structure métallique. Vous rencontrerez probablement des échecs prématurés d’écrouissage peu de temps après l’installation. Les opérateurs observent fréquemment de graves entailles localisées sur les sections supérieures de la chambre. Ce gougeage ruine la géométrie de toute la cavité de concassage.
À l’inverse, les aliments sous-dimensionnés présentent des défis mécaniques totalement différents. Des amendes excessives entraînent un phénomène destructeur appelé canalisation. Les matériaux fins contournent entièrement les zones de concassage primaires. Il coule comme un fluide sur le chemin de moindre résistance. Ce flux concentré provoque une usure abrasive profonde au point de décharge inférieur. Les professionnels de l’industrie appellent cela des paroles en l’air. L'embouchure en cloche détruit rapidement le profil prévu du revêtement. Haute qualité Les pièces d'usure du concasseur nécessitent un dimensionnement approprié pour atteindre leur durée de vie opérationnelle maximale.
Pour résoudre ces problèmes, vous devez prioriser l’évaluation continue. Évaluez méticuleusement vos profils d’usure historiques. Examinez attentivement les revêtements mis au rebut pendant les cycles de maintenance. Posez des questions spécifiques à votre équipe de maintenance concernant les modèles d'usure. L'usure est-elle fortement localisée dans des zones spécifiques de la cavité ? Est-il réparti uniformément dans toute la chambre ? Une usure localisée prouve que la taille actuelle de votre alimentation est mal alignée. Il ne correspond plus au profil du revêtement existant. Vous devez ajuster votre stratégie immédiatement pour éviter d’autres dégâts.
Échantillonnez régulièrement la matière première pour surveiller les fluctuations de taille.
Utilisez des systèmes de caméras automatisés sur les convoyeurs pour suivre la distribution granulométrique.
Former les opérateurs à identifier le bruit des pierres rebondissantes dans la chambre.
Inspectez la cavité supérieure chaque semaine pour déceler des traces de gougeages inattendues.
Comparez les profils usés actuels avec les plans OEM d'origine.
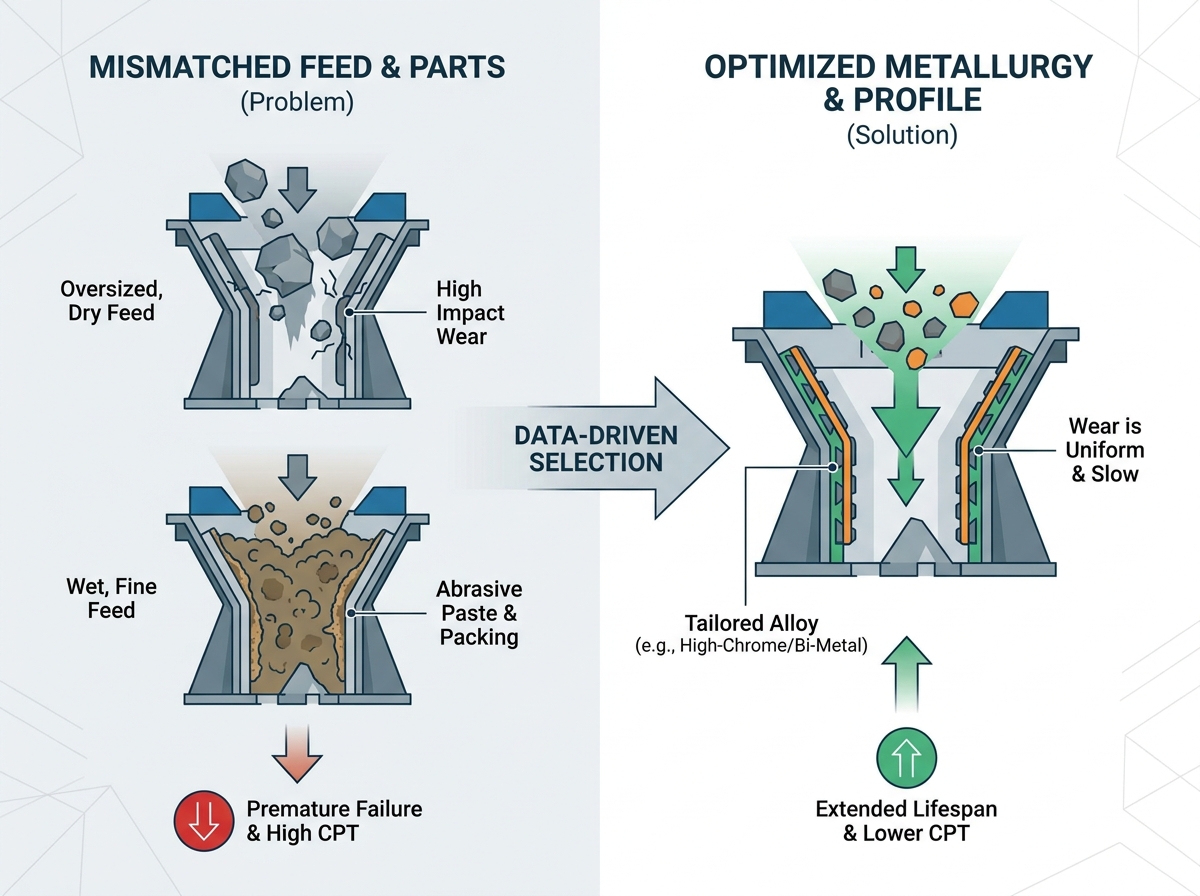
L’humidité modifie radicalement la dynamique mécanique interne. Lorsque la teneur en humidité dépasse les seuils critiques, les problèmes opérationnels s’aggravent rapidement. Ce seuil se situe généralement autour de cinq pour cent. Cependant, cela dépend fortement des concentrations spécifiques d’argile ou de silice dans la roche. Les fines se lient rapidement dans des conditions d’humidité élevée. Ils recouvrent complètement les surfaces d’usure internes. Cela crée une pâte agressive et abrasive à l’intérieur de la machine. Il agit exactement comme du papier de verre industriel. Il nettoie continuellement le métal lorsque la machine fonctionne sous de lourdes charges.
Cette pâte abrasive conduit directement à un compactage sévère des cavités. Le matériau humide et collant ne s'écoule pas correctement à travers la chambre. Il ne peut pas sortir efficacement de l’ouverture de décharge. Les opérateurs qualifient souvent ce blocage de crêpe. Le matériau s’accumule rapidement à l’intérieur de l’espace clos. Il soumet les composants internes à une pression inflexible de type hydraulique. Cette pression détruit rapidement les composants coûteux. Cela réduit considérablement la durée de vie des éléments essentiels Pièces d'usure du concasseur . De plus, cela risque de provoquer des pannes catastrophiques de l’arbre principal ou des roulements.
Vous devez adopter une attitude sceptique quant aux solutions métallurgiques standards. L'acier au manganèse standard nécessite un impact important pour durcir correctement. L'humidité provoque un remplissage des cavités presque immédiatement. Cet emballage amortit les forces d'impact nécessaires. Les roches entrantes ont heurté un coussin de boue au lieu d'acier dur. Le manganèse n’atteint donc jamais sa dureté superficielle optimale. Il reste dans son état austénitique plus doux et ductile. Cela conduit directement à des taux d’usure rapides et imprévisibles.
Ignorer les changements climatiques saisonniers affectant les niveaux d’humidité des stocks.
S'appuyant sur l'acier au manganèse standard pour les applications d'argile humides et collantes.
Ne pas nettoyer le matériel emballé pendant les quarts de travail de maintenance de routine.
Faire fonctionner l’équipement au-delà des limites de pression de décharge hydraulique sûres.
Négliger d’installer correctement les pulvérisateurs d’eau, ajoutant ainsi de l’humidité inutile.
Vous devez aligner les spécifications métallurgiques avec les données d'alimentation empiriques. La sélection du bon alliage évite les pannes catastrophiques. Différents matériaux réagissent de manière unique à l’impact et à l’abrasion.
Cet alliage reste la norme industrielle traditionnelle pour de nombreuses opérations. Il fonctionne mieux pour les matières premières sèches et volumineuses. Il nécessite des forces d'impact élevées pour se transformer en un état durci. La surface durcit tandis que le noyau reste ductile et résistant. C'est un mauvais choix pour les environnements à hautes amendes. Il échoue également dans les environnements très humides où l’impact est fortement atténué. Le métal s’use simplement avant que le processus de durcissement ne se produise.
Ces matériaux sont idéaux pour les applications à forte abrasion extrême. Ils fonctionnent exceptionnellement bien dans des environnements à faible impact. Les carbures de chrome denses résistent efficacement au récurage des pâtes abrasives. Il s'agit d'un facteur critique lors de la sélection d'un Marteau et revêtement de broyeur de métaux . Ils gèrent parfaitement les aliments plus petits et très abrasifs. Ils conservent leur profil géométrique prévu beaucoup plus longtemps que le manganèse. Cependant, ils peuvent se briser sous l’effet d’impacts massifs et incassables.
Ceux-ci représentent la solution premium pour les opérations complexes et hautement abrasives. Ils gèrent de manière transparente les environnements traitant de tailles d’aliments très variables. Ils offrent une résistance extrême aux chocs ainsi qu’une résistance maximale à l’abrasion. La matrice céramique résiste aux forces de meulage brutales. Pendant ce temps, le support en acier absorbe les chocs mécaniques importants sans se briser.
Guide d'application des alliages
Catégorie d'alliage |
Taille d'alimentation optimale |
Tolérance à l'humidité |
Résistance mécanique primaire |
|---|---|---|---|
Manganèse standard (14-22%) |
Gros rochers |
Faible (moins de 4 %) |
Haute résistance aux chocs |
Haute teneur en chrome/martensitique |
Petites fines abrasives |
Modéré (4-7%) |
Haute résistance à l'abrasion |
Composites bimétalliques / céramiques |
Aliment mélangé variable |
Élevé (plus de 7 %) |
Durabilité et robustesse hybrides |
N’acceptez pas aveuglément les alliages OEM standard. Vous devez exiger des comptes de vos fournisseurs de pièces détachées. Demandez-leur de fournir des certifications métallurgiques complètes pour chaque pièce moulée. Demandez des études de cas historiques pour des applications industrielles similaires. Assurez-vous que ces études de cas correspondent précisément à la taille de votre flux spécifique. Ils doivent également s’aligner sur vos profils d’humidité locaux. La personnalisation est le seul moyen de garantir une longévité maximale des composants.
La mise à niveau de votre stratégie métallurgique introduit de nouvelles variables opérationnelles. Vous devez soigneusement atténuer les risques de mise en œuvre. Un déploiement structuré évite les surprises opérationnelles coûteuses et les pannes soudaines.
La transition vers un nouvel alliage nécessite des tests stricts et contrôlés. Vous pouvez modifier le profil d'une doublure pour lutter contre l'accumulation d'humidité. Vous devez d’abord isoler vos variables opérationnelles pour mesurer le succès. Exécutez un test de contrôle dédié sur l’équipement pendant une durée définie. Surveillez quotidiennement vos balances alimentaires avec une extrême précision. Utilisez des capteurs d’humidité numériques pour suivre en permanence la teneur en eau. Enregistrez les données dans un journal central pour établir une référence ferme. Ces données prouvent si le nouvel alliage est réellement plus performant.
Vous ne pouvez pas gérer ce que vous ne mesurez pas avec précision. Mettez en œuvre des protocoles de numérisation laser 3D réguliers pour votre équipement. Scannez la cavité de concassage pendant les quarts de travail de maintenance programmés. Des millions de points de données créent une carte topographique du paquebot. Vous pouvez également utiliser des tests d'épaisseur par ultrasons sur les composants. Construisez une courbe d’usure vérifiable à l’aide de ces données empiriques. Une courbe d'usure prédit exactement quand une pièce tombera en panne. Il supprime les incertitudes dangereuses de votre programme de maintenance.
Effectuez un audit complet du site immédiatement avant de commander de nouveaux composants. Documentez mathématiquement la distribution exacte de la taille des aliments. Analysez la teneur en silice de votre roche grâce à des tests en laboratoire. Suivez méticuleusement les variations saisonnières d’humidité selon différents modèles météorologiques. Rassemblez ces données détaillées avant de demander des offres de RFP. Les fournisseurs ont besoin de ces informations exactes pour concevoir des pièces de rechange appropriées. Fournir des détails vagues garantit des recommandations métallurgiques sous-optimales.
La taille des aliments et l’humidité ne sont pas seulement des désagréments opérationnels mineurs. Ce sont les principaux critères de performance des pièces d’usure. Ils déterminent exactement la métallurgie et le profil requis par votre équipement. Vous devez modifier vos stratégies d’approvisionnement dès aujourd’hui. Éloignez-vous complètement des habitudes de remplacement réactif et aveugle. Adoptez plutôt des solutions d’ingénierie proactives et basées sur les données. Collaborez exclusivement avec des fournisseurs qui conçoivent des pièces en fonction de la réalité opérationnelle. Ils doivent comprendre exactement la chimie de vos aliments et vos contraintes mécaniques. En mappant les spécifications des composants sur vos données d'alimentation réelles, vous éliminez les temps d'arrêt imprévisibles. Vous garantissez également un cycle de vie nettement plus long pour chaque pièce de métal à l’intérieur de votre chambre de concassage.
R : Généralement, un taux d'humidité de 4 à 5 % est le seuil avant qu'un tassement et une usure abrasive accélérée ne se produisent, bien que cela dépende fortement de la présence d'argile ou de fines collantes.
R : Les fines amortissent les impacts importants nécessaires au « durcissement au travail » de l'acier au manganèse. Sans écrouissage, le métal reste dans son état plus mou et s'use rapidement par abrasion.
R : Oui, les profils personnalisés (comme les sections inférieures plus épaisses ou les conceptions de dents spécifiques) peuvent optimiser l'angle de pincement et le flux de matière, atténuant partiellement les effets néfastes d'une alimentation surdimensionnée ou mal répartie.
R : Suivez le coût par tonne (CPT). Divisez le coût total des pièces plus le coût des temps d'arrêt de l'installation par le tonnage total de matériaux produits pendant le cycle de vie opérationnel de la pièce.
