
+86- 13205638142


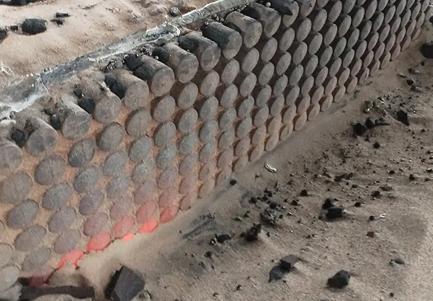
تعتمد عمليات الطحن الصناعية بشكل كبير على مكون أساسي لمعالجة المواد. نحن ندرك أن هذه الوسائط الأولية ضرورية لكل من المطاحن الكروية والمطاحن الكوكبية. إنهم يسحقون ويطحنون ويتجانسون الأعلاف الخام من خلال التأثير الجسدي المستمر والاحتكاك. ستجدهم في قلب معالجة المعادن وتصنيع الأسمنت وإنتاج الأدوية.
قد تعتقد أن هذا المفهوم التشغيلي بسيط. ومع ذلك، فإن تحديد الوسائط الخاطئة يخلق مشاكل صناعية خطيرة. يزيد بشكل كبير من استهلاك الطاقة اليومي. كما أنه يسرع من تآكل المعدات الداخلية ويخاطر بتلويث المنتج النهائي. يمكن للوسائط المختارة بشكل سيئ أن توقف خط الإنتاج بأكمله.
لقد صممنا هذا الدليل لتوفير إطار عمل قائم على الأدلة لمديري ومهندسي المرافق. سوف تتعلم كيفية تقييم أنواع المواد وقواعد التحجيم الدقيقة ومعايير الجودة الصارمة. تساعدك هذه المعرفة على تحسين أداء مطحنتك. يمكنك تقليل النفايات التشغيلية بشكل استباقي وإطالة عمر معداتك الثقيلة.
الآلية: يعتمد الطحن على قوتين فيزيائيتين مختلفتين: التأثير (الاصطدام المباشر) والاستنزاف (الاحتكاك).
مصفوفة المواد: يتفوق الفولاذ المطروق في السيناريوهات عالية التأثير؛ يهيمن الحديد الزهر عالي الكروم على مقاومة التآكل الكاشطة. السيراميك (الألومينا/الزركونيا) إلزامي في البيئات الخالية من التلوث أو الشرارة.
الحدود التشغيلية: أداء المطحنة محدد بفيزياء 'السرعة الحرجة'. يؤدي تجاوز عدد الدورات في الدقيقة الأمثل إلى تثبيت الكرات على جدار الأسطوانة، مما يوقف عملية الطحن.
تباين الجودة: يمكن أن تظهر وسائط الطحن المتميزة معدلات تآكل منخفضة تصل إلى 0.01-0.05% لكل طن، في حين أن البدائل سيئة التصنيع يمكن أن تتحلل بشكل أسرع بما يصل إلى 10 مرات بسبب عيوب الصب الداخلية أو التبريد دون المستوى الأمثل.
تعمل آلات الطحن على مبادئ حركية دقيقة. إن الدوران المستمر للأسطوانة الأسطوانية هو الذي يحدد الحركة الأساسية. عندما تدور الأسطوانة، فإنها ترفع الوسائط إلى أعلى الجدار الداخلي. تتغلب الجاذبية في النهاية على هذا الزخم التصاعدي. ثم تنخفض الوسائط مرة أخرى إلى الأسفل في حركة متتالية. تعمل طواحين الكواكب بشكل مختلف. يستخدمون قوى كوريوليس الناتجة عن الحركات الدورانية المتعارضة. وهذا يولد طاقة ديناميكية عالية للطحن المعملي المتخصص.
يجب علينا أن نفرق بين القوتين الفيزيائيتين الدافعتين لهذه العملية. القوة الأولى هي التأثير. التأثير يسبب تقليلًا خشنًا. يحدث هذا عندما تسقط الوسائط المتساقطة مباشرة على المادة الخام. يؤدي الاصطدام الثقيل إلى تحطيم الجزيئات الأكبر حجمًا على الفور. القوة الثانية هي الاستنزاف. الاستنزاف يتعامل مع الطحن الناعم. ويحدث ذلك عندما تتدحرج الوسائط ضد بعضها البعض وتحتك ببطانة الطاحونة. يؤدي هذا الاحتكاك المستمر إلى طحن الجزيئات المحطمة إلى مسحوق ناعم.
يجب أن تفهم عنق الزجاجة 'السرعة الحرجة'. يفترض العديد من المشغلين أن زيادة عدد الدورات في الدقيقة يعني إنتاجية أعلى. الفيزياء تثبت خطأ هذا. إن التشغيل بالقرب من السرعة الحرجة للطاحونة أو أعلى منها يستخدم الكثير من قوة الطرد المركزي. تقوم هذه القوة بتثبيت الوسائط مباشرة على جدار الأسطوانة. يتوقفون عن السقوط تماما. وعندما تتوقف عن السقوط، تتوقف عملية الطحن. يجب على المشغلين الحفاظ على عدد الدورات في الدقيقة أقل بكثير من هذه العتبة الحرجة لتوليد الطاقة الحركية.
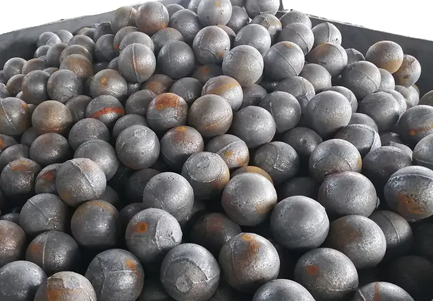
يحدد اختيار المواد نجاح عملية الطحن الخاصة بك. يجب عليك مطابقة تكوين الوسائط مع البيئة الصناعية الخاصة بك. إن تقييم الاختلافات بين الخيارات المزورة والمصبوبة والسيراميك يمنع الفشل المبكر.
يقوم المصنعون بإنتاج وسائط فولاذية مطروقة باستخدام مكابس درفلة على الساخن أو مكابس ميكانيكية. عادةً ما ينهون العملية بالتبريد السريع للمياه. هذا التبريد السريع يزيد من صلابة السطح. يوفر الفولاذ المطروق صلابة هيكلية هائلة.
نوصي بالفولاذ المطروق للطحن الخشن عالي التحمل وعالي التأثير. سترى أنه يستخدم على نطاق واسع لمعالجة الخام الخام في صناعة التعدين. تتطلب الاصطدامات الشديدة مقاومة شديدة للكسر. ومع ذلك، يجب عليك مراقبة عامل خطر محدد. تكون الوسائط المزورة عرضة لمعدلات تآكل أعلى في البيئات شديدة الكشط. إن تعقيد السبائك المنخفض يجعلها عرضة للتدهور السريع للسطح بمرور الوقت.
يخضع الحديد الزهر والصلب لعملية تصنيع عالية الهندسة. يقوم المنتجون بسبائك المعدن الأساسي مع الكروم والموليبدينوم والنيكل. يمكن أن يتراوح محتوى الكروم من 1% إلى 28%. تخضع الوسائط بعد ذلك للتبريد بدرجة حرارة عالية وتلطيف ذاتي دقيق.
هذه الكيمياء المخصصة تجعل الوسائط المصبوبة مثالية للطحن الدقيق المستمر. إنها تزدهر في البيئات شديدة الكشط مثل إنتاج الأسمنت. تثبت الوسائط المصبوبة عالية الكروم قيمتها من خلال البيانات. تحافظ على معدل كسر مذهل أقل من 0.5%. كما أنها توفر ما يصل إلى أربعة أضعاف عمر الخيارات القياسية المزورة في هذه التطبيقات الكاشطة. تقاوم السبائك عالية الكروم التشظّي وتحافظ على شكلها الكروي لفترة أطول بكثير.
يقوم المهندسون بتصميم الوسائط الخزفية من أكسيد الألمونيوم الملبد أو الألومينا أو أكسيد الزركونيوم. تخدم هذه الخيارات غير المعدنية الصناعات شديدة التنظيم. أنها توفر الخمول الكيميائي متفوقة وكثافة عالية بشكل استثنائي.
سوف تجد السيراميك في المستحضرات الصيدلانية، وتجهيز الأغذية، والمعالجة الكيميائية المتطايرة. إنهم يحلون اثنين من عوامل الخطر الحاسمة. أولاً، تعمل على التخلص من الشرر الناتج عن ملامسة الفولاذ للفولاذ. يعد هذا أمرًا إلزاميًا لمنع انفجارات المسحوق القابلة للاحتراق. ثانيًا، يتجنبون تلوث الحديد تمامًا. تتطلب الملاط الحساس والمخاليط الكيميائية عالية النقاء بيئة المعالجة البكر هذه. وبدون السيراميك، فإن التقشر المعدني يفسد المنتج النهائي.
نوع المادة |
التصنيع الأولي |
أفضل تطبيق |
عامل الخطر الأساسي |
|---|---|---|---|
الصلب مزورة |
الدرفلة على الساخن، والمكابس الميكانيكية، والمروية بالماء |
خام خام، طحن خشن عالي التأثير |
تآكل أعلى في البيئات شديدة الكشط |
الحديد الزهر / الصلب |
مخلوط (Cr، Mo، Ni)، مروي بدرجة حرارة عالية |
الاسمنت، طحن ناعم مستمر |
ارتفاع التكلفة الهندسية الأولية |
السيراميك (الألومينا/الزركونيا) |
اكسيد الالمونيوم الملبد، أكسيد الزركونيوم |
الأدوية والغذاء والبيئات المتفجرة |
عرضة للكسر تحت تأثير عالي للغاية |
اختيار الحق تتطلب كرة الطحن التزامًا صارمًا بالمعايير القياسية. لا يمكنك تخمين الأبعاد أو الكيمياء. نحن نستخدم إطارًا مكونًا من 4 ركائز مثبتًا لضمان التوافق التشغيلي.
الحجم (القطر): القاعدة العامة صارمة. يجب أن تكون الوسائط الخاصة بك أكبر بكثير من مواد التغذية الخشنة. ومع ذلك، يجب أن تظل صغيرة بما يكفي لتعظيم مساحة السطح للمسحوق النهائي. الأبعاد الأكبر تسحق المواد الثقيلة بفعالية. تعمل الأبعاد الأصغر على تحسين الجزيئات من خلال الاستنزاف المكثف.
الكثافة (الثقل النوعي): يجب عليك تقييم الثقل النوعي للوسائط. يجب أن تكون المادة المختارة أكثر كثافة بشكل أساسي من مادة التغذية. إذا كانت تفتقر إلى الكثافة الكافية، فسوف تطفو فوق ملاط الطحن الرطب. يؤدي الطفو إلى تحييد قوة التأثير تمامًا وإهدار الطاقة التشغيلية.
الصلابة (الصلابة الحجمية): قم دائمًا بتقييم تقييمات صلابة HRC أو HB. يجب أن تكون الوسائط أصعب بكثير من مادة العينة. ومع ذلك، يواجه المشترون عملية توازن دقيقة. يجب عليك موازنة صلابة الوسائط مع صلابة بطانة المطحنة الداخلية لديك. إذا كانت الوسائط صلبة جدًا، فإنها تسبب تآكلًا كارثيًا للبطانة الداخلية.
التركيب والخمول: تقييم التوافق الكيميائي بعناية. تريد تجنب التدهور التفاعلي أو التلوث المتبادل غير المرغوب فيه. على سبيل المثال، معالجة الملاط الحمضي باستخدام الفولاذ منخفض السبائك يسبب الأكسدة السريعة. يؤدي هذا إلى إتلاف الدفعة وتقليل مستوى الوسائط بسرعة. يجب عليك اختيار السبائك أو السيراميك الذي يظل خاملًا تمامًا أثناء العملية الكيميائية.
شراء الوسائط عالية الجودة لا يحل إلا نصف المعادلة. يجب عليك تنفيذ بروتوكولات إدارة التحميل الصارمة. تحدد نسب الحجم المناسبة وقواعد التحميل مدى كفاءة تشغيل أجهزتك.
اتبع قاعدة التعبئة 2/3: تفرض أفضل الممارسات التشغيلية حدودًا صارمة للحجم. يجب ألا تتجاوز وسائط الطحن ومواد العينة مجتمعة ثلثي إجمالي حجم الوعاء. ويجب عليك ترك الثلث المتبقي فارغًا تمامًا. يوفر هذا الفراغ مساحة الإسقاط الحركية الحرجة. وبدون هذه المساحة، لا يمكن أن يحدث تأثير التأثير المتتالي.
تنفيذ الخلط الاستراتيجي (النطاق الصناعي): تستفيد العمليات الكبيرة من مزج أحجام الوسائط المختلفة. يمكنك استخدام نسبة متدرجة من الوسائط الكبيرة والصغيرة في نفس الأسطوانة. في بعض الأحيان يقوم المهندسون بخلط السيراميك بالفولاذ. يعمل هذا الخلط الاستراتيجي على تحسين استهلاك الطاقة وزيادة العائد الإجمالي. إنه يقلل بشكل فعال من الإفراط في الطحن عن طريق موازنة التأثير والاستنزاف بالتساوي عبر الحمل.
فرض الفصل الصارم (مقياس المختبر): يجب عليك التعامل مع المطاحن الكوكبية ذات المستوى المعملي بشكل مختلف. تباين الخلط الصناعي مع بروتوكولات المختبر. يُحظر تمامًا خلط أحجام الوسائط المختلفة في نفس الجرة في المطاحن الكوكبية. تولد الأحجام المختلطة قوى حركية غير منتظمة عند دورات عالية في الدقيقة. ستؤدي هذه القوى غير المنضبطة إلى إتلاف المعدات الحساسة بسرعة وتعريض العائد التجريبي الذي يتم التحكم فيه بدرجة عالية للخطر.
يجب عليك التدقيق في شركاء التصنيع لديك. يحتوي السوق على اختلافات كبيرة في الجودة. مصممة بشكل صحيح تعمل كرة الطحن بشكل أفضل بكثير من البديل السيئ الصب. معرفة ما يجب البحث عنه يمنع عمليات إيقاف الإنتاج المكلفة.
طرق الإنتاج مهمة إلى حد كبير. يجب عليك مقارنة كفاءة الدرفلة على الساخن مقابل الختم. يوفر الدرفلة على الساخن تبريدًا سريعًا ويخلق سلامة هيكلية أعلى في جميع أنحاء المعدن. يعتمد الختم على العمليات الميكانيكية القديمة. تاريخياً، ينتج عنها إنتاج أقل وتولد نفايات معدنية أعلى بنسبة 10% إلى 20%. يساعدك فهم أساليب المصنع هذه في تحديد البائعين المتميزين من البائعين القدامى.
تتطلب السلامة السطحية والهيكلية فحصًا بصريًا وموجات فوق صوتية. نحن نوجه المشترين للبحث بنشاط عن عيوب المنتج ذات المستوى الأدنى. يجب عليك رفض الشحنات التي تظهر عليها تجاويف انكماشية أو مسام داخلية. احترس من الإغلاقات الباردة وعيوب سطح 'جلد الفيل'. هذه العيوب الدقيقة تهدد المصفوفة الهيكلية. فهي تؤدي حتماً إلى التشظي المبكر وارتفاع معدلات الكسر بشكل غير مقبول داخل الطاحونة.
تفصل التفاوتات المعيارية الموردين المحترفين عن الهواة. التأكيد على أهمية نطاقات خطأ القطر الاسمي أثناء الشراء. على سبيل المثال، يجب أن تحمل مجموعة الوسائط مقاس 15-25 مم تفاوتًا صارمًا قدره ±1.0 مم. تضمن نطاقات الخطأ الضيقة تحميلًا حجميًا يمكن التنبؤ به. كما أنها تضمن معدلات استنزاف ثابتة عبر آلاف ساعات التشغيل المتواصل.
يعد اختيار الوسائط لعملية الطحن الخاصة بك بمثابة مواصفات هندسية، وليس شراء سلعة بسيطة. يجب عليك مطابقة الميكانيكا الفيزيائية لمعداتك مع كيمياء المواد الدقيقة. يؤدي تجاهل هذا التآزر إلى التآكل السريع وعدم الكفاءة التشغيلية.
نحن نرى أن التكاليف الأولية المرتفعة لخيارات السبائك الدقيقة أو السيراميك عالي الكثافة تؤتي ثمارها بسرعة. وهي تعوض في كثير من الأحيان التخفيضات الهائلة في استهلاك الطاقة. كما أنها تحمي بطانات المطاحن باهظة الثمن وتمتد الجدول الزمني بين دورات استبدال الوسائط الإلزامية.
نحن نشجع مديري المرافق على اتخاذ إجراءات فورية. قم بإجراء تدقيق شامل لتآكل المواد على خط الإنتاج الحالي لديك. يجب عليك بعد ذلك طلب عينة تجريبية من تركيبات بديلة من السبائك أو السيراميك. يتيح لك اختبار دفعة صغيرة قياس مكاسب الكفاءة قبل تنفيذ عملية الشراء المجمعة التالية.
ج: ننصح بشدة بعدم الخلط بين الوسائط المصبوبة والمزورة. لديهم مستويات صلابة مختلفة إلى حد كبير ومعدلات تآكل مختلطة. سوف تؤدي الوسائط المصبوبة بقوة إلى تدهور الوسائط المزورة الأكثر ليونة. يؤدي هذا التآكل السريع إلى توليد رقائق معدنية زائدة، ويغير ديناميكيات الحمل، ويقلل بشكل كبير من كفاءة الطحن الإجمالية.
ج: يمكنك حساب الحجم من خلال تحليل الحد الأقصى لحجم جسيمات التغذية وحجم الميكرون الناتج المطلوب. يجب أن تكون الوسائط ثقيلة بما يكفي لسحق أكبر الجزيئات الواردة عند الاصطدام. في الوقت نفسه، يجب عليك تضمين وسائط أصغر لزيادة ملامسة مساحة السطح إلى أقصى حد، مما يحقق حجم ميكرون جيد للإخراج من خلال الاستنزاف.
ج: عادة ما ينجم التصدع المبكر عن عيوب تصنيعية خطيرة أو أخطاء تشغيلية. تؤدي المعالجة الحرارية السيئة والتبريد المائي المفرط إلى ضغوط داخلية داخل المعدن. بالإضافة إلى ذلك، فإن تشغيل الطاحونة عند عدد دورات غير متطابق في الدقيقة يسبب تأثيرات مباشرة مفرطة على البطانة الفولاذية العارية، مما يؤدي إلى تحطيم حتى الوسائط عالية الجودة.
ج: يجب عليك الترقية إلى الوسائط الخزفية عندما تتطلب عمليتك متطلبات معينة تتعلق بالسلامة أو النقاء. وتشمل هذه القيود الصارمة لتلوث الحديد في المستحضرات الصيدلانية، أو بيئات الغبار المتفجرة حيث تشكل شرارات الفولاذ خطرًا شديدًا، أو بروتوكولات الامتثال الصحية الصارمة في صناعة تجهيز الأغذية.


